
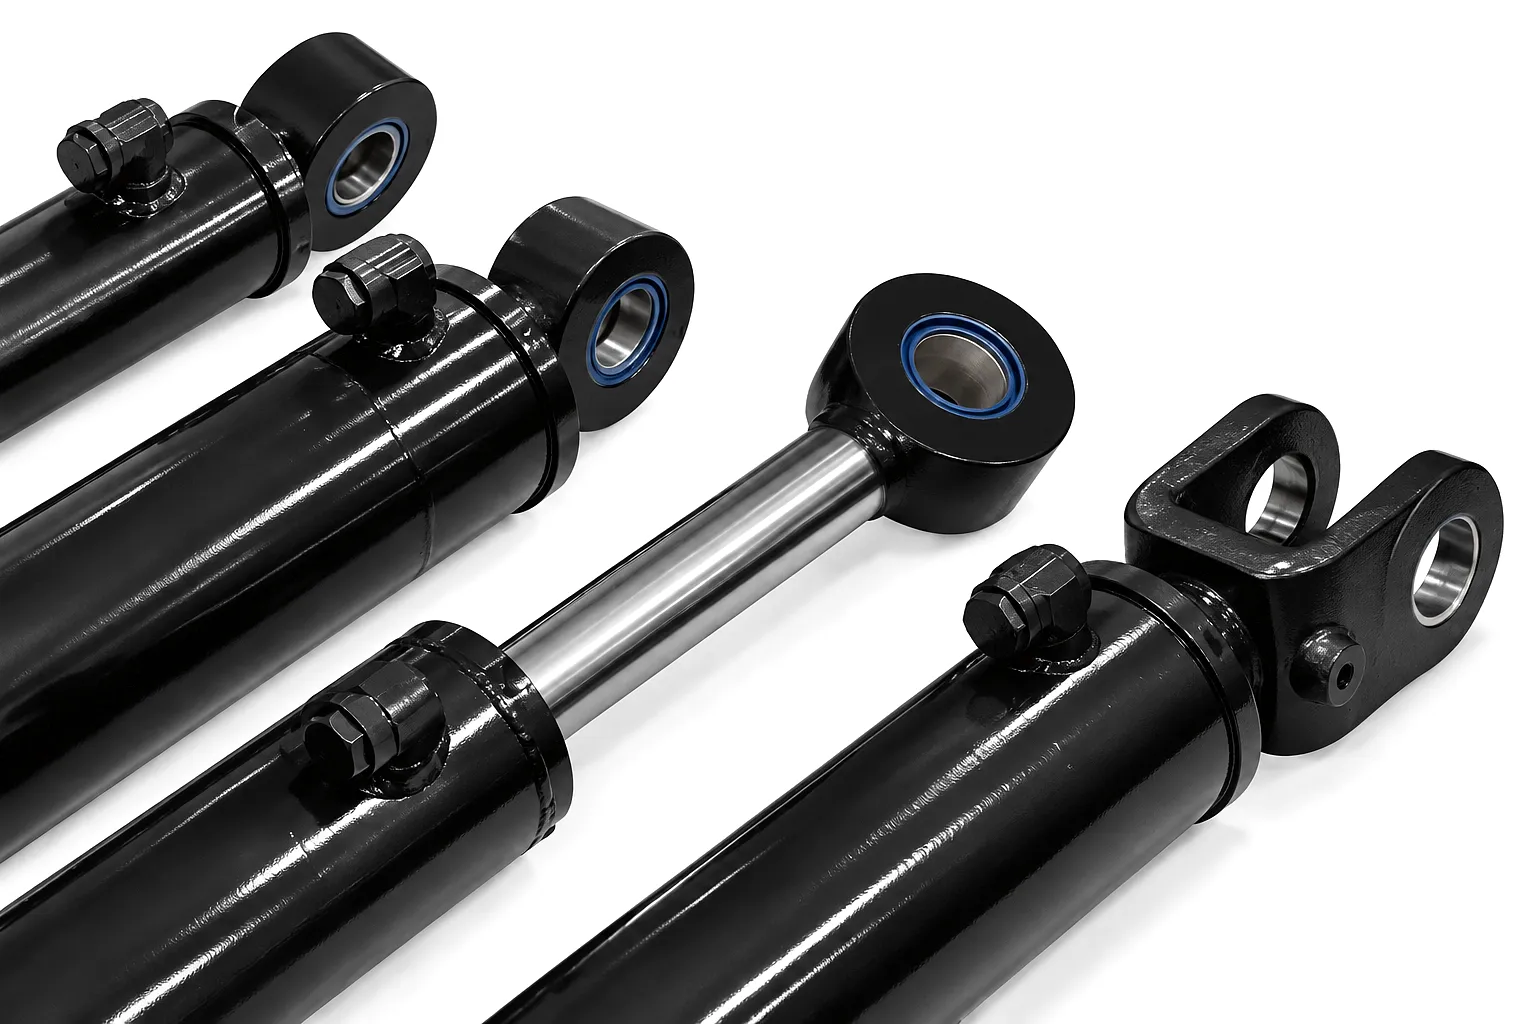
 The relationship between hydraulic fluid and cylinder seal life is one of the most consequential — and most frequently underestimated — factors in industrial maintenance. In environments as demanding as steel fabrication plants in Sheffield, agricultural equipment works in Yorkshire, or heavy-press operations across Birmingham’s manufacturing corridor, the wrong fluid choice does not merely shorten seal life. It accelerates cylinder bore wear, introduces contamination cascades, and quietly erodes the operational uptime that UK manufacturers depend on. Engineers who treat hydraulic fluid as a commodity — interchangeable from one system to another — routinely face premature cylinder failures that could have been avoided entirely with a better-informed selection process rooted in material science and system thermodynamics.
Why Hydraulic Fluid Selection Defines Seal Longevity
Every hydraulic cylinder depends on its sealing system to maintain pressure, prevent contamination ingress, and control the movement of the piston rod with micron-level precision. What many maintenance teams overlook is that seals are not passive components — they are reactive ones. Nitrile rubber (NBR), polyurethane (PU), fluorocarbon (FKM), and PTFE-based seals each carry a distinct chemical affinity profile, and when the hydraulic fluid’s base chemistry mismatches the elastomer’s tolerance range, degradation begins immediately, even if it takes months before it manifests as a visible leak or cylinder stall.
In UK industrial facilities — from the automotive component works around Coventry to the hydraulic press shops in Wolverhampton — hydraulic systems routinely operate across seasonal temperature swings that can span 30°C or more between a January morning startup and a July afternoon peak. A mineral oil-based hydraulic fluid with a viscosity index below 100 will shear significantly across that range, leaving seals either starved of lubrication in cold conditions or exposed to dangerously thin film in summer heat. Both conditions accelerate seal wear through entirely different mechanisms, and both are preventable with the right fluid specification.
- Incompatible base oil chemistry with elastomer compound
- Excessive fluid temperature exceeding 80°C sustained
- Viscosity index too low for ambient temperature swing
- Additive package attacking seal polymer chains
- Water contamination exceeding ISO 23 threshold
- Micro-particulate causing seal lip abrasion
- Oxidised fluid generating acid compounds
Base Oil Types and Their Seal Compatibility Profiles
The base oil is the single largest constituent of any hydraulic fluid — typically comprising 90–98% of its total volume — and it is the primary determinant of how the fluid will interact with seal materials across a system’s operating life. Three dominant base oil categories are used in hydraulic applications across UK industry: mineral oils derived from petroleum refining, polyalphaolefin (PAO) synthetic oils, and ester-based biodegradable oils. Each carries a distinct set of interactions with the elastomeric compounds used in hydraulic cylinder seals, and choosing the wrong category for a given seal specification can reduce seal service life from several years to just a few months of hard operation.
The most widely used hydraulic fluid base in UK general industry. Group I and II mineral oils are fully compatible with NBR seals — the most common seal material in standard hydraulic cylinders — provided the fluid’s aniline point remains above 70°C and the aromatic content is controlled. Group III hydrotreated mineral oils offer significantly improved oxidation stability and can be formulated with viscosity indices above 120, making them suitable for UK facilities where seasonal temperature variance is a concern. The critical limitation is swelling risk with EPDM seals and incompatibility with certain phosphate ester fluid systems used in fire-resistant applications.
Polyalphaolefin synthetics offer the highest thermal and oxidative stability of any base oil category in common hydraulic use. With viscosity indices typically ranging from 130 to 160, PAO-based fluids maintain near-constant viscosity across the temperature ranges encountered in both Scottish offshore applications and heated press operations in the English Midlands. The important compatibility caveat is that PAO-based fluids can cause slight shrinkage in NBR seals, which in some installations leads to early weeping around rod seals. Specifying FKM (Viton) seals or polyurethane rod seals alongside PAO fluids eliminates this risk and produces a seal-fluid system capable of 8,000 to 12,000 hours of service without replacement under normal industrial conditions.
Vegetable-based esters and synthetic esters (HEES grade) are increasingly specified in UK construction equipment, forestry machinery, and near-waterway applications where Environment Agency regulations require rapid biodegradation in the event of a spill. These fluids are generally compatible with FKM and PTFE-based seals but can cause significant swelling in polyurethane seals when water contamination is present, as ester fluids are hygroscopic and will hydrolyse under prolonged moisture exposure. For UK outdoor equipment operating through British winter wet seasons, ester fluid systems require more rigorous moisture monitoring than mineral oil systems, but their environmental compliance advantage and excellent lubricity at low temperatures make them the preferred choice for a growing segment of UK agricultural and civil engineering operators.
Understanding which base oil category your system uses is the essential first step before specifying seal materials — and it is the first question an experienced hydraulic cylinder supplier will ask when a customer reports premature seal failures. The fluid and the seal must be treated as a matched pair, not as independent component decisions.
Viscosity, Temperature Range, and What They Mean for UK Operations
Viscosity is the fluid property that most directly governs the lubrication film between the seal lip and the cylinder bore surface, and between the piston land and the bore wall. Too thick — and the fluid generates excessive heat through internal shear during pump circulation, raising operating temperatures that soften and degrade seals from the inside. Too thin — and the lubrication film collapses, leaving metal-to-seal contact that abrades seal lips with every stroke of the rod. The ISO viscosity grade (VG) system classifies hydraulic fluids in 18 grades ranging from ISO VG 10 to ISO VG 1500, with the most common hydraulic cylinder applications using grades between VG 32 and VG 68.
For UK fixed-installation industrial hydraulic systems operating in temperature-controlled factory environments — such as the press and forming shops concentrated around Dudley and Walsall in the West Midlands — ISO VG 46 remains the most widely appropriate grade for year-round operation. For mobile equipment that starts cold on British winter mornings and operates at full load through an afternoon cycle, ISO VG 32 with a high viscosity index (above 130) better maintains the correct film thickness across that operational spread. Agricultural hydraulic cylinders working through the harvest season in East Anglia or the Scottish Borders frequently perform best with ISO VG 46 AW (anti-wear) formulations that retain adequate viscosity even as system temperatures climb during sustained high-duty operation.
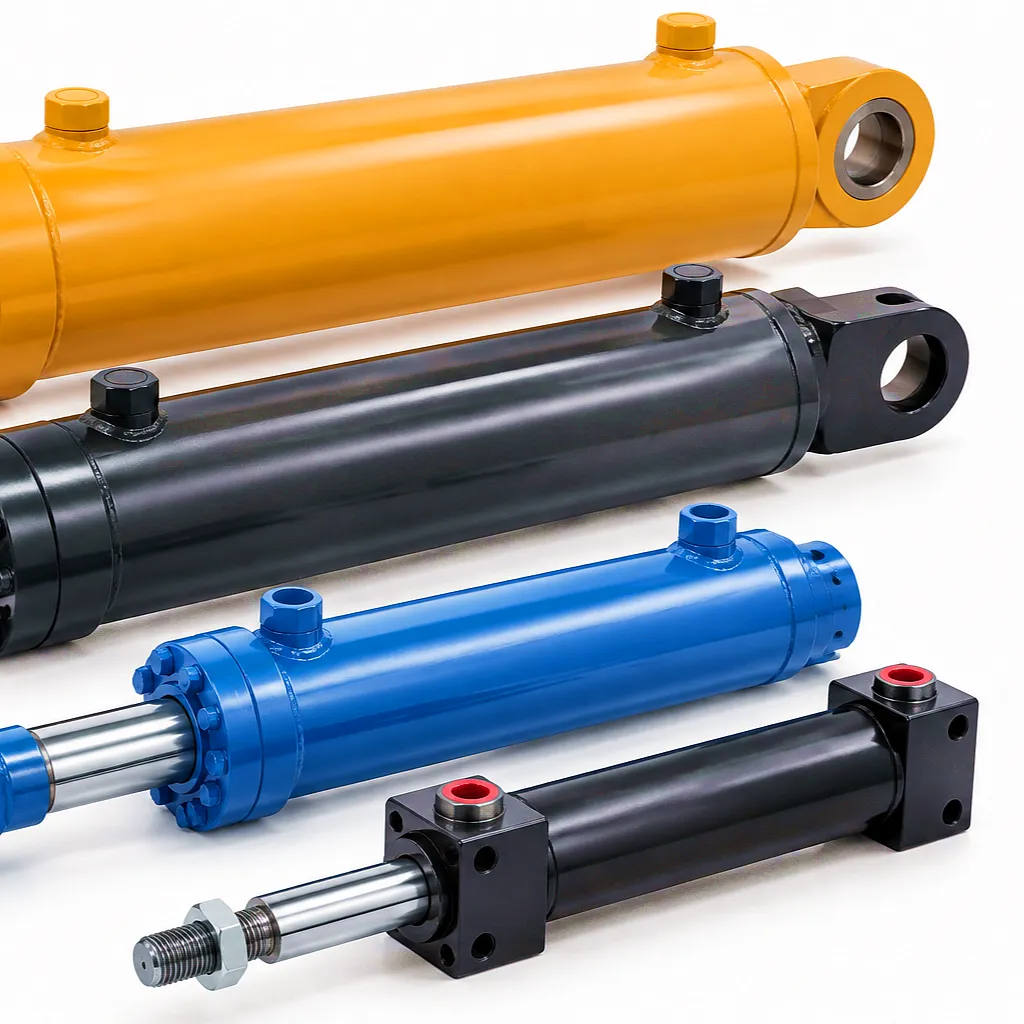
At operating temperature, the fluid viscosity should remain between 25 and 54 cSt at the pump inlet. Below 10 cSt, film collapse and seal damage are likely. Above 500 cSt at startup, cavitation risk at the pump increases significantly.
Hydraulic Cylinder Seal–Fluid Compatibility & Performance Parameter Table
| Tiivistemateriaali | Compatible Base Oil | Temp. Range (°C) | Max. Pressure (bar) | Recommended ISO VG | Typical Service Life (hrs) |
|---|---|---|---|---|---|
| NBR (Nitrile) | Mineral oil Group I–III | −30 to +100 | up to 350 | VG 32 / VG 46 | 3,000–6,000 |
| FKM (Viton) | PAO synthetic / Phosphate ester | −20 to +200 | up to 500 | VG 46 / VG 68 | 8,000–12,000 |
| Polyurethane (PU) | Mineral oil / HFC water-glycol | −40 to +110 | up to 400 | VG 32 / VG 46 | 5,000–9,000 |
| PTFE / PTFE-filled | All base oils including ester | −60 to +260 | up to 420 | VG 22–VG 68 | 10,000–20,000+ |
| EPDM | Water-glycol / Phosphate ester only | −50 to +150 | up to 280 | VG 22 / VG 32 | 4,000–7,000 |
| Leather / Fabric composite | Mineral oil only (legacy systems) | 0 to +60 | up to 150 | VG 46 / VG 68 | 1,000–3,000 |
Note: Service life values are indicative under standard operating conditions. Contamination, thermal cycling, and pressure shock events will reduce these figures. Ever Power cylinder specifications include material certification data sheets for all seal compounds upon request.
Understanding Additive Packages and Seal Interaction
The base oil is rarely used alone. Commercial hydraulic fluids carry additive packages that can represent 2–10% of the fluid by volume, and these additives exist to enhance specific performance characteristics: anti-wear (AW) agents reduce metal-to-metal contact under high load; extreme pressure (EP) additives activate at boundary lubrication conditions; anti-oxidants extend fluid service intervals; demulsifiers aid water separation; and detergents keep internal surfaces clean. Each category of additive interacts differently with the seal elastomers it contacts, and the cumulative effect of a complex additive package on seal chemistry can be difficult to predict from the fluid data sheet alone.
Zinc dialkyldithiophosphate (ZDDP), long the standard anti-wear additive in hydraulic fluids and still widely encountered in UK industrial lubrication depots purchasing legacy fluid stocks, is known to cause mild swelling and softening in polyurethane seals during sustained high-temperature exposure. In modern ashless AW formulations — the direction most major UK fluid suppliers have moved in response to environmental regulation and extended drain interval demands — ZDDP has been replaced with phosphorus-nitrogen compounds that are demonstrably less aggressive toward polyurethane and NBR compounds. Specifying ashless AW hydraulic fluid when polyurethane rod seals are fitted is a straightforward way to extend seal service intervals in high-duty-cycle applications like the Hydrauliset sylinterit leikkuupuimuriin, where repeated loading cycles are the norm during harvest season operations.
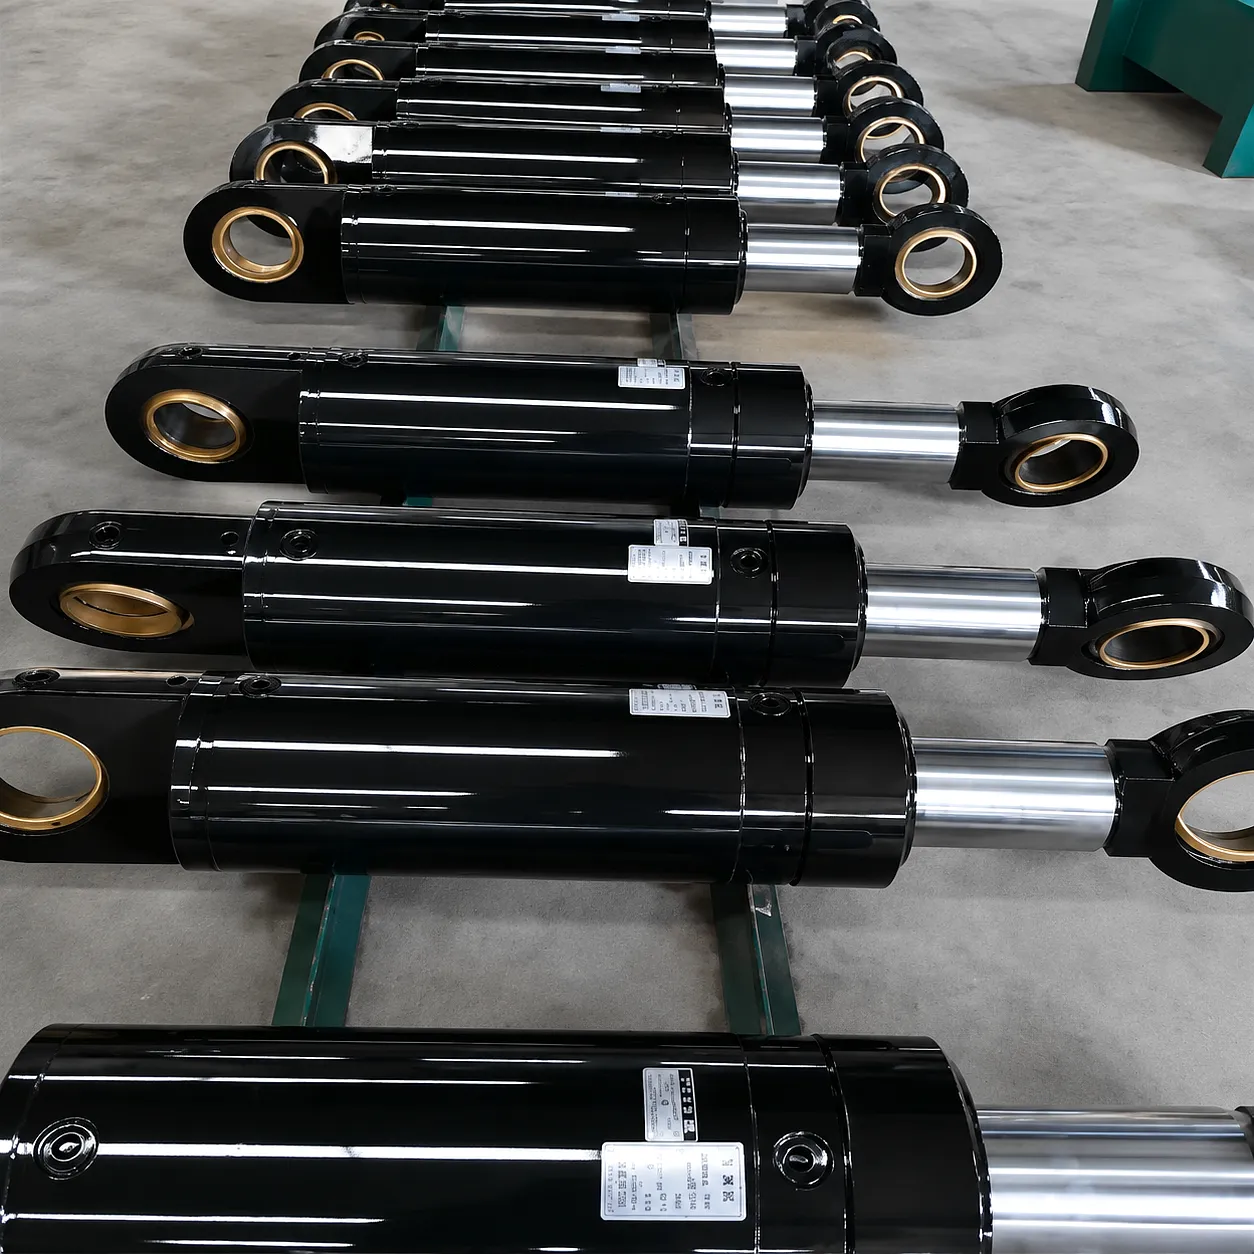
Contamination Control: The Hidden Accelerant of Seal Failure
Even a perfectly matched fluid-seal combination will fail prematurely if contamination control is neglected. ISO 4406 cleanliness standards provide the framework for classifying hydraulic fluid particle count, and the target cleanliness level for a given hydraulic cylinder application depends on both the sensitivity of the components and the operating pressure. For standard double-acting cylinders operating at up to 250 bar — the type widely used across UK manufacturing for clamping, pressing, and positioning functions — ISO cleanliness class 17/15/12 represents a practical maintenance target. For higher-precision cylinders with tight bore tolerances and electronic feedback control, such as those used in aerospace tooling facilities near Bristol and precision machining centres around Derby, an ISO class of 16/14/11 or better is necessary to prevent abrasive particle damage to seal lips.
Water contamination deserves particular attention in UK outdoor and semi-outdoor installations where condensation cycles are frequent. When mineral hydraulic oil absorbs water beyond the saturation threshold — typically around 200 parts per million — the excess water forms free emulsion droplets that are carried to every seal face in the system. Polyurethane seals are especially susceptible to hydrolytic degradation from free water, losing elastic recovery and tensile strength over months of exposure. Regular water content monitoring using Karl Fischer titration or portable water-in-oil sensors is an investment that reliably pays back in avoided downtime and extended cylinder service intervals across any UK facility operating more than one shift per day.
Industrial Application Scenarios — UK-Specific Environments
Seasonal harvesting equipment in East Anglia and the Yorkshire Wolds operates through extreme temperature cycles. Combine harvesters and baling equipment use hydraulic cylinders in lifting, steering, and header control functions for 600–1,200 hours per season. An ISO VG 46 AW fluid with a viscosity index above 100 maintains adequate lubrication film during the warm afternoon peak while avoiding cold-start cavitation risk on morning field entry. FKM rod seals withstand the moderate dust and biological contamination common in cereal crop environments without the accelerated wear that degrades NBR seals in the same conditions. See our hydraulic cylinders for combine harvester machine for agriculture-specific engineered solutions.
Sheffield and Rotherham remain the UK’s dominant special steel manufacturing corridor, where hydraulic cylinder applications in forging presses, rolling mills, and CNC bending machines operate continuously at pressures between 200 and 420 bar. The elevated ambient temperatures in these environments — shop floors can regularly reach 40–50°C near furnace bays — demand ISO VG 68 fluid with excellent thermal oxidative stability and FKM seals capable of sustained performance at 120°C. Contamination from metalworking fluid mist requires aggressive filtration at beta 15 ratings or better, and regular fluid analysis programmes are standard practice among Sheffield’s precision steel producers.
Mobile plant operating on construction sites from the M25 infrastructure projects to Scottish highland road builds faces the most demanding combination of environmental variables: wide temperature swings, moisture exposure, shock loading, and contaminated ambient air. These conditions make biodegradable HEES ester fluids with ISO VG 46 the preferred specification on site boundaries near watercourses, while conventional HLP mineral oil VG 46 remains appropriate for plant not subject to spill-risk regulations. PTFE guide rings combined with polyurethane rod seals provide the best abrasion resistance in the silica-rich soil environments of UK construction sites. For custom telescopic hydraulic cylinders for lifting platforms, fluid selection is especially critical given the extended stroke lengths involved.
Birmingham and the broader West Midlands automotive supply chain uses hydraulic cylinders in press tools, assembly fixtures, and transfer line clamping systems where cycle times are measured in seconds and seal replacement downtime has direct production-line cost implications. PAO-based ISO VG 46 with FKM seals is increasingly the specification in modern automotive plants, where the combination of high duty cycle, controlled temperature environment, and extended fluid drain intervals of 8,000 to 12,000 hours makes the higher initial fluid cost immediately justified. FKM seals in these systems routinely achieve 10,000+ hours before any sign of degradation, compared to 3,000–4,000 hours for standard NBR in the same application.
Fire-Resistant Hydraulic Fluids — HFAE, HFB, HFC, HFDR Explained
In UK industrial environments where hydraulic lines pass near high-temperature surfaces, open flame hazards, or where Control of Major Accident Hazards (COMAH) regulations mandate fire-safe design, fire-resistant hydraulic fluids move from optional consideration to mandatory specification. The four recognised categories under ISO 12922 — HFAE (oil-in-water emulsion), HFB (water-in-oil emulsion), HFC (water-glycol solution), and HFDR (phosphate ester) — each carry fundamentally different seal compatibility profiles that cannot be overlooked during fluid changeover or initial system specification.
Compatible with NBR and EPDM. Not compatible with polyurethane or FKM. Maximum operating pressure typically limited to 160–200 bar. Concentration must be maintained within 2–5% oil range to prevent seal drying or microbial growth.
Compatible with NBR, EPDM, and polyurethane. Not compatible with magnesium alloy components. Requires stainless steel or compatible bore coatings. Widely used in UK die casting and forging operations where mineral oil carries unacceptable fire risk.
Requires FKM or PTFE seals exclusively. Incompatible with standard mineral-oil-grade paints, pipe sealing compounds, and most standard hose materials. Typically used in aviation ground support and specialist chemical processing applications in the UK.
Yleisin tiivisteiden vikaantumistapa vaihdettaessa mineraaliöljystä HFC-vesi-glykoliseokseen olemassa olevassa Ison-Britannian tehtaassa on standardinmukaisten NBR-O-renkaiden nopea kovettuminen ja halkeilu ensimmäisten 50–200 käyttötunnin aikana – ei siksi, että HFC olisi luonnostaan yhteensopimaton NBR:n kanssa yleensä, vaan koska alkuperäisissä sylinteritiivisteissä käytetyt erityiset seoslaadut on kehitetty mineraaliöljyn aniliinipistekemiaa varten. Tästä syystä Ever Power toimittaa tarkat tiivisteseostiedot jokaisen hydraulisylinterin mukana ja suosittelee täydellistä tiivisteiden tarkastusta osana kaikkia nestetyypin vaihtoja olemassa olevissa laitteissa.
Nesteanalyysi, seurantavälit ja tyhjennyspäätökset
Riippumatta siitä, kuinka hyvin neste on alun perin määritelty, sen ominaisuudet muuttuvat käytön aikana. Hapettumistuotteita kertyy, pelkistävän hapon määrä kasvaa, vesipitoisuus vaihtelee vuodenaikojen kosteuden mukaan ja hiukkaskontaminaatiota kertyy suodattimien huoltojen välillä. Vakiintunut käytäntö Ison-Britannian teollisuudessa – erityisesti suurempien prosessivalmistajien ja autoteollisuuden ykköstason toimittajien keskuudessa – on suorittaa säännöllisiä nesteanalyysiohjelmia akkreditoiduissa laboratorioissa, ja näytteenottovälit on kalibroitu kunkin järjestelmän käyttöolosuhteiden mukaan. Kolmessa vuorossa päivittäin toimivissa suuritehoisissa järjestelmissä kuukausittainen näytteenotto ei ole liiallista; kevyempien kiinteiden asennusten osalta neljännesvuosittainen analyysi tarjoaa riittävän selvityksen trendeistä ennen kuin tiivisteitä vahingoittavat olosuhteet saavutetaan.
Keskeisiä seurattavia parametreja ovat kokonaishappoluku (TAN), jonka tulisi laukaista vaihtosuositus, kun se nousee yli 0,5 mg KOH/g uuden nesteen perustasoa korkeammalle; vesipitoisuus, jonka tulisi pysyä alle 0,1%:ssä mineraaliöljyillä ja 0,05%:ssä esteripohjaisilla nesteillä; hiukkasmäärä ISO 4406 -standardin mukaisesti; ja viskositeetti 40 °C:ssa, jonka tulisi pysyä uuden nestespesifikaation 10%:n sisällä. Tämän alueen ulkopuolinen viskositeetti – joko oksidatiivisen sakeutumisen tai leikkausohenemisen kautta viskositeettilukua parannetuissa nesteissä – on suora osoitus siitä, että tiivisteiden voiteluolosuhteet ovat poikenneet suunnittelutarkoituksesta ja että tiivisteiden kulumisnopeus on kohonnut, vaikka ulkoisia oireita ei vielä olisi näkyvissä.
| Parametri | Toimenpidetaso |
| TAN-nousu | +0,5 mg KOH/g |
| Vesipitoisuus | 0,1% mineraaliöljy |
| Viskositeetin ajautuminen | ±10% pohjasta |
| ISO 4406 -luokka | 19/17/14 enintään |
Sheffieldin teräspuristinlinja: 2 200 tunnin tiivistevioista 9 500 tunnin huoltoväleihin
Sheffieldissä toimiva suurten halkaisijaltaan olevien ruostumattomasta teräksestä valmistettujen putkien valmistaja kärsi kroonisista hydraulisylinterien tiivisteiden vioista kolmipuristimella varustetulla muovauslinjallaan. Sylintereissä – joiden käyttöpaine oli 280 baaria – oli vakiona NBR-mäntä- ja varsitiivisteet, jotka toimivat ryhmän I mineraaliöljyllä, ISO VG 46 -nesteellä, joka oli määritelty laitoksen käyttöönoton yhteydessä 1990-luvun lopulla. Vuoteen 2023 mennessä kunnossapitotiimi vaihtoi tiivisteen keskimäärin 18–22 viikon välein sylinteriä kohden, mikä aiheutti noin 14 suunniteltua ja suunnittelematonta huoltotapahtumaa vuodessa koko linjalla. Jokainen tapahtuma vaati 6 tunnin sylinterin irrotuksen, uudelleentiivistyksen ja uudelleenpaineistuksen, mikä maksoi keskimäärin 1 800 puntaa työvoimaa, nestehävikkiä ja tuotantoaikaa.
Kun Ever Power tilasi täydellisen järjestelmän tarkastuksen, nesteanalyysi paljasti kolme samanaikaista ongelmaa: mineraaliöljyn happoluku oli 1,2 mg KOH/g korkeampi kuin uuden öljyn lähtötaso korkeamman lämpötilan puristushuoneympäristössä käytettyjen pitkien vaihtovälien vuoksi; hiukkasmäärä oli ISO-luokassa 20/18/15 – kaksi luokkaa sylinterin halkaisijan toleranssin tavoitearvon yläpuolella; ja NBR-tiivisteet itsessään osoittivat merkkejä yhdisteen hajoamisesta, mikä oli yhdenmukaista jatkuvan altistumisen kanssa hapettuneelle mineraaliöljylle. Yhdistetty vaikutus oli tiivisteiden kulumisen kiihtyminen kolmesta neljään kertaa nopeammin kuin suunniteltu käyttöikä.
Ever Power toimitti kolme vaihtosylinteriä, joissa oli FKM-männän- ja männänvarren tiivisteet, PTFE-ohjainrenkaat sekä täydellinen tekninen suositus siirtyä ryhmän III tuhkattomaan AW ISO VG 68 -öljyyn ja erillisiin suodatinkoteloihin ISO-luokan 17/15/12 saavuttamiseksi. Uudet sylinterit otettiin käyttöön maaliskuussa 2024. Elokuuhun 2025 mennessä kaikki kolme olivat saavuttaneet 9 500 käyttötuntia ilman tiivistetapahtumia. Vuosittaiset ylläpitosäästöt laskettiin yli 22 000 punnaksi koko kolmipuristimella – ilman palautetun tuotannon käyttöajan arvoa.
”Emme ole koskeneet noihin sylintereihin asennuksen jälkeen. Se, että Ever Power käytti aikaa olemassa olevan nesteemme analysointiin ja oikean tiivisteaineen määrittämiseen sen sijaan, että vain toimittaisi vakiotuotteen, teki kaiken eron. Näin asianmukainen tekninen tuki näyttää.”
”Siirtymä vanhasta Group I -mineraaliöljystämme Ever Powerin suosittelemaan tuhkattomaan VG 68 -öljyyn sujui saumattomasti. Heidän tekninen tiiminsä antoi yhteensopivuusvahvistuksen ennen kuin sitouduimme mihinkään, mikä on juuri sitä, mitä tarvitaan, kun tehdään muutosta tuotantolinjalla.”
”Käytössämme on sekalainen nostolavakalusto Pohjois-Englannin rakennustyömailla, ja tiivisteiden pitkäikäisyys on aina ollut ongelma ympäristön vuoksi. Ever Power määritteli teleskooppiyksiköihimme PU-tangon tiivisteet ja oikean VG 46 AW -öljylaadun, eikä tankotiivisteessä ole ollut vuotoa sen jälkeen.”
Yleisiä kysymyksiä Ison-Britannian teollisuusinsinööreiltä ja ostajilta
Ever Powerin tekninen tiimi tarjoaa tiivistenesteen yhteensopivuusanalyysejä, räätälöityjä sylinterimäärityksiä ja kilpailukykyisiä hintoja Isossa-Britanniassa. Ota meihin yhteyttä ennen seuraavan sylinterin tai nesteen hankintapäätöstä.
 Finnish
 English
 Italian
 Portuguese
 Dutch
 Swedish
 Danish
 Polish
 Hindi
 Kazakh
 Turkish
 Ukrainian
 Romanian
 Spanish
 German
 Russian
 Korean
 Japanese
 Vietnamese
 Thai
 Indonesian
 Malay
 French
 Greek