
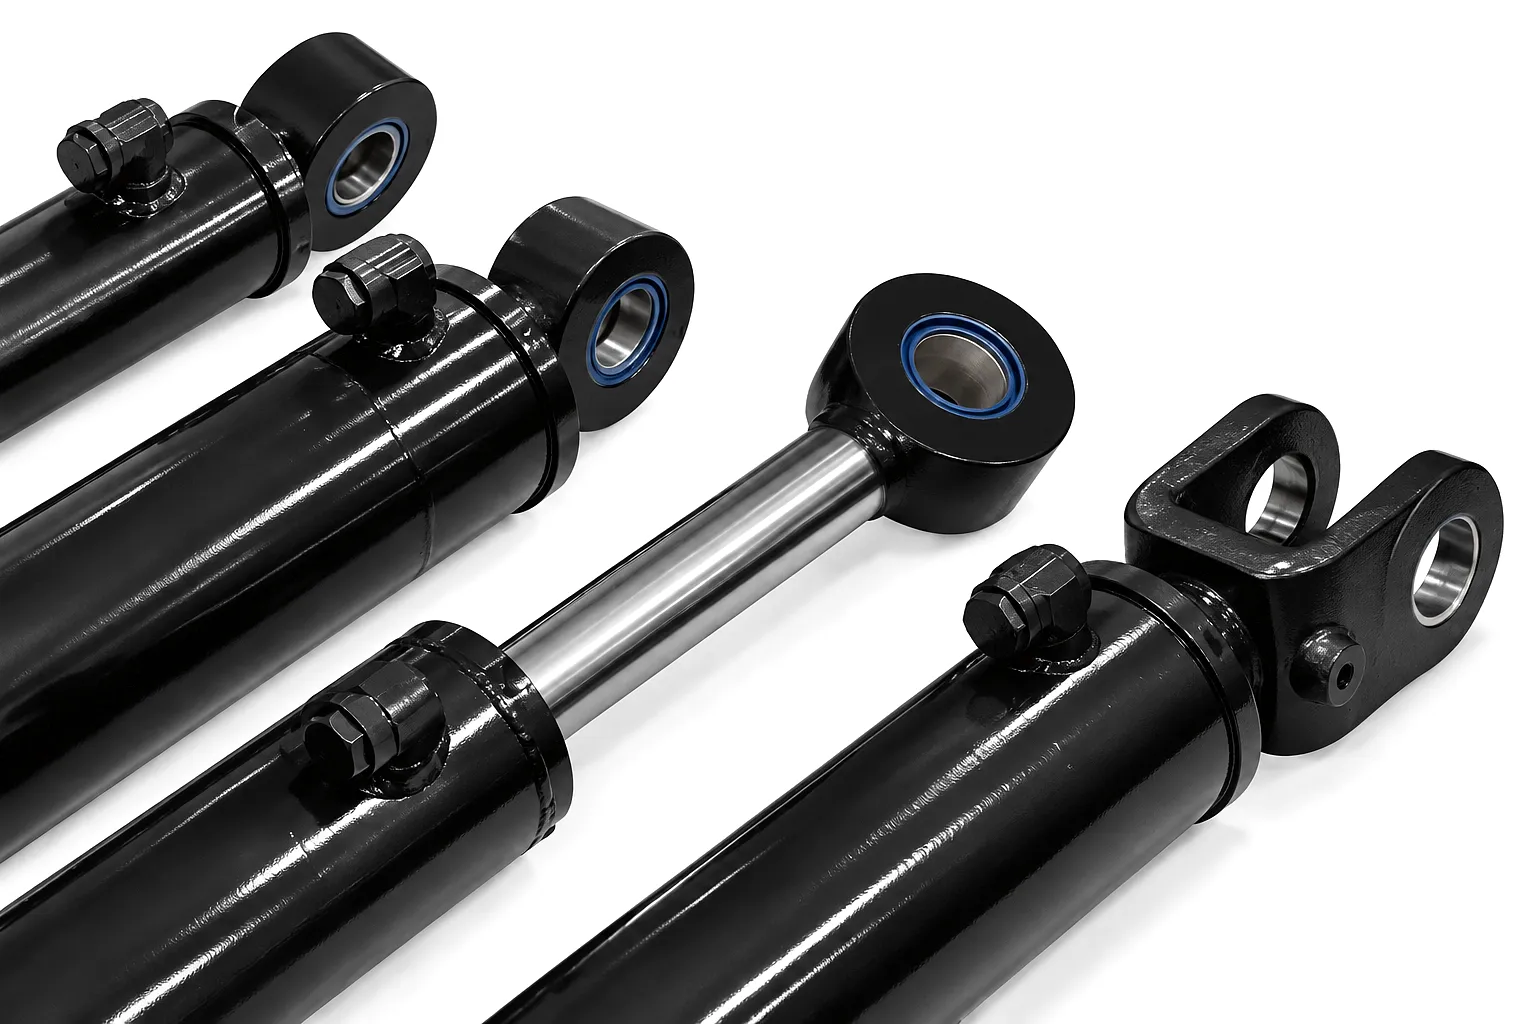
 En génie hydraulique, la tige de piston est bien plus qu'un simple élément structurel : elle constitue l'interface entre la puissance hydraulique et la force mécanique. À chaque extension ou rétraction d'un vérin, la tige traverse un système d'étanchéité qui exige une surface d'une régularité exceptionnelle. Une surface trop rugueuse provoque l'érosion des joints, tandis qu'une surface trop lisse empêche l'adhérence correcte du film lubrifiant. La science de l'état de surface des vérins hydrauliques est précise, exigeante et revêt une importance commerciale majeure.
Fonctionnement du chromage sur une tige de piston hydraulique
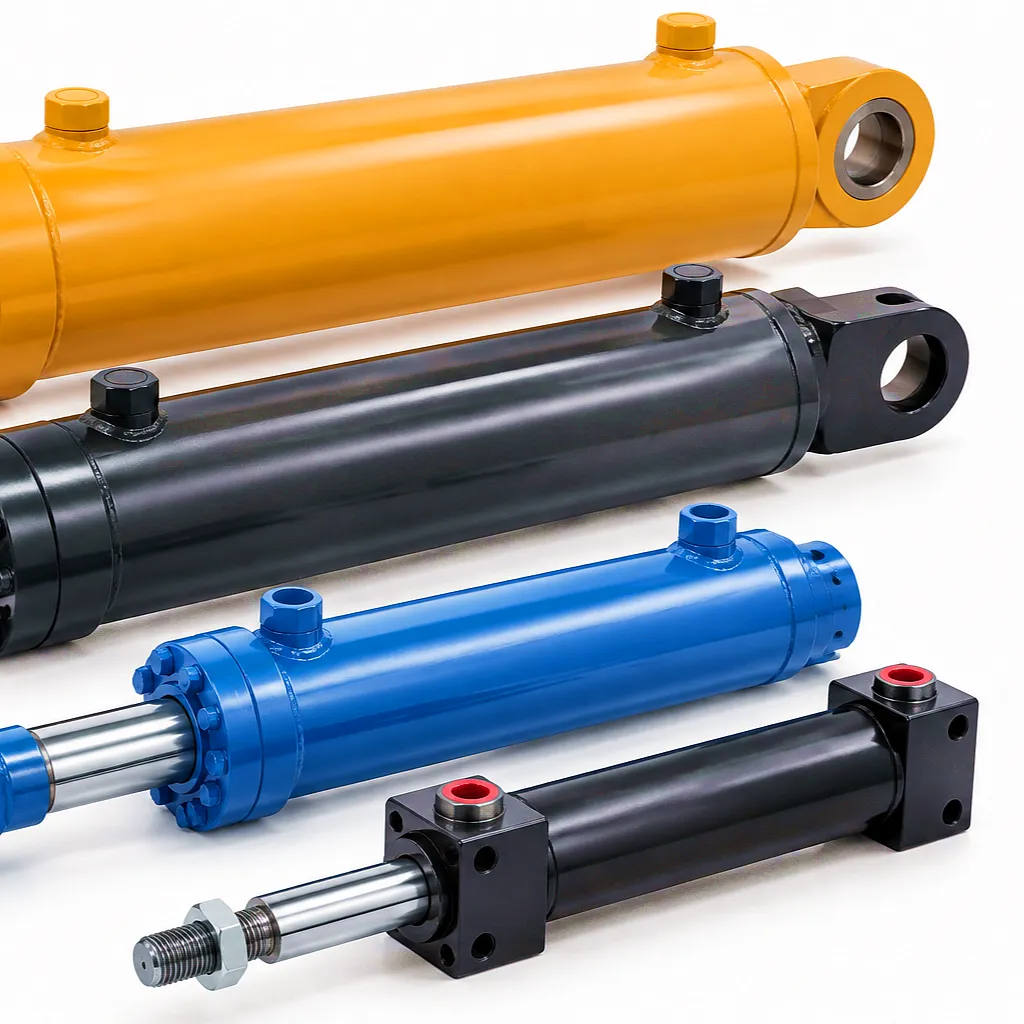 Le procédé de chromage dur par électrolyse commence par l'immersion d'une tige d'acier soigneusement nettoyée et rectifiée — généralement en acier 45#, en alliage 40Cr ou 42CrMo — dans un bain d'électrolyte d'acide chromique. Un courant électrique projette des ions chrome à la surface de la tige, formant ainsi une couche de chrome dense et cristalline à une vitesse contrôlée. Contrairement au chromage décoratif, dont l'épaisseur peut atteindre 0,5 à 2 microns, le chromage dur pour tiges hydrauliques présente généralement une épaisseur comprise entre 20 et 100 microns, appliquée en plusieurs passes afin d'éviter la fragilisation par l'hydrogène et de garantir une adhérence optimale.
Ce qui rend ce procédé exigeant, c'est l'interaction complexe entre la température du bain, la densité de courant et la concentration d'acide. Le moindre écart engendre des microfissures, des piqûres ou une mauvaise adhérence — autant de défauts qui réduisent la durée de vie des joints et provoquent des fuites de vérins sur le terrain. Chez Ever Power, nos lignes de chromage sont surveillées par des capteurs automatisés tout au long de chaque cycle, et chaque tige fait l'objet d'un contrôle par magnétoscopie et d'une mesure de rugosité de surface avant expédition. La rugosité moyenne arithmétique (Ra) cible pour une tige de piston hydraulique finie se situe généralement entre 0,1 µm et 0,4 µm — une marge suffisamment étroite pour faire la différence entre une durée de vie de 5 ans et une panne après 5 mois.
Matériaux de base dans la fabrication des vérins hydrauliques chromés
Acier au carbone moyen de qualité standard, largement utilisé pour les vérins hydrauliques d'usage général dans les applications agricoles et industrielles légères. Économique, usinable et compatible avec le chromage dur après préparation de surface. Limite d'élasticité typique : 355–490 MPa.
L'acier allié au chrome-molybdène est le matériau de choix pour les vérins haute pression et haute performance. Avec une résistance à la traction atteignant 1080 MPa et une excellente résistance à la fatigue, il est le matériau de prédilection des ingénieurs pour les applications de levage offshore, d'exploitation minière et de pressage de l'acier dans le Yorkshire et les Highlands écossais.
Pour les environnements marins, les usines agroalimentaires du Humberside et les usines chimiques du Teesside, les barres d'acier inoxydable éliminent totalement le besoin de chromage grâce à leur résistance intrinsèque à la corrosion. L'acier inoxydable 316, avec sa teneur en molybdène 2-3%, résiste à la corrosion par les chlorures dans les installations côtières et offshore britanniques.
Le cylindre ou le tube abritant le piston est généralement étiré à froid à partir de tubes sans soudure en acier ST52 (DIN 2391) ou EN 10305-2 E355. Ces matériaux allient une résistance élevée à la pression d'éclatement à des tolérances d'alésage interne de H8 ou plus fines, garantissant ainsi un ajustement parfait du joint de piston et minimisant les pertes par fuite interne tout au long de la durée de vie du cylindre.
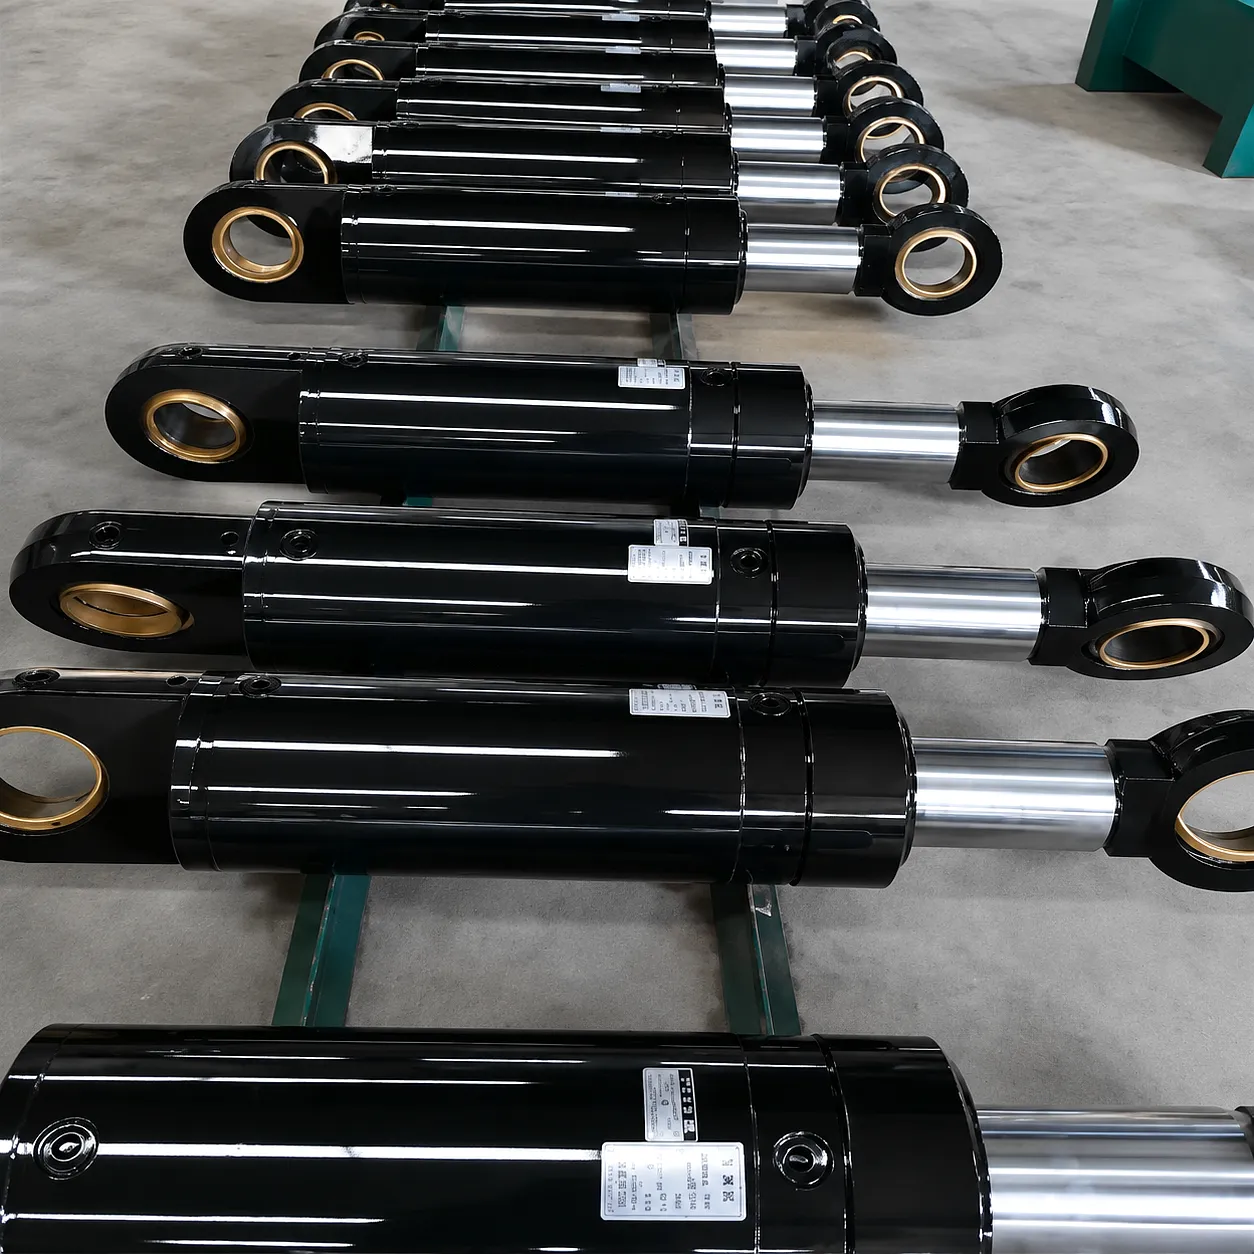
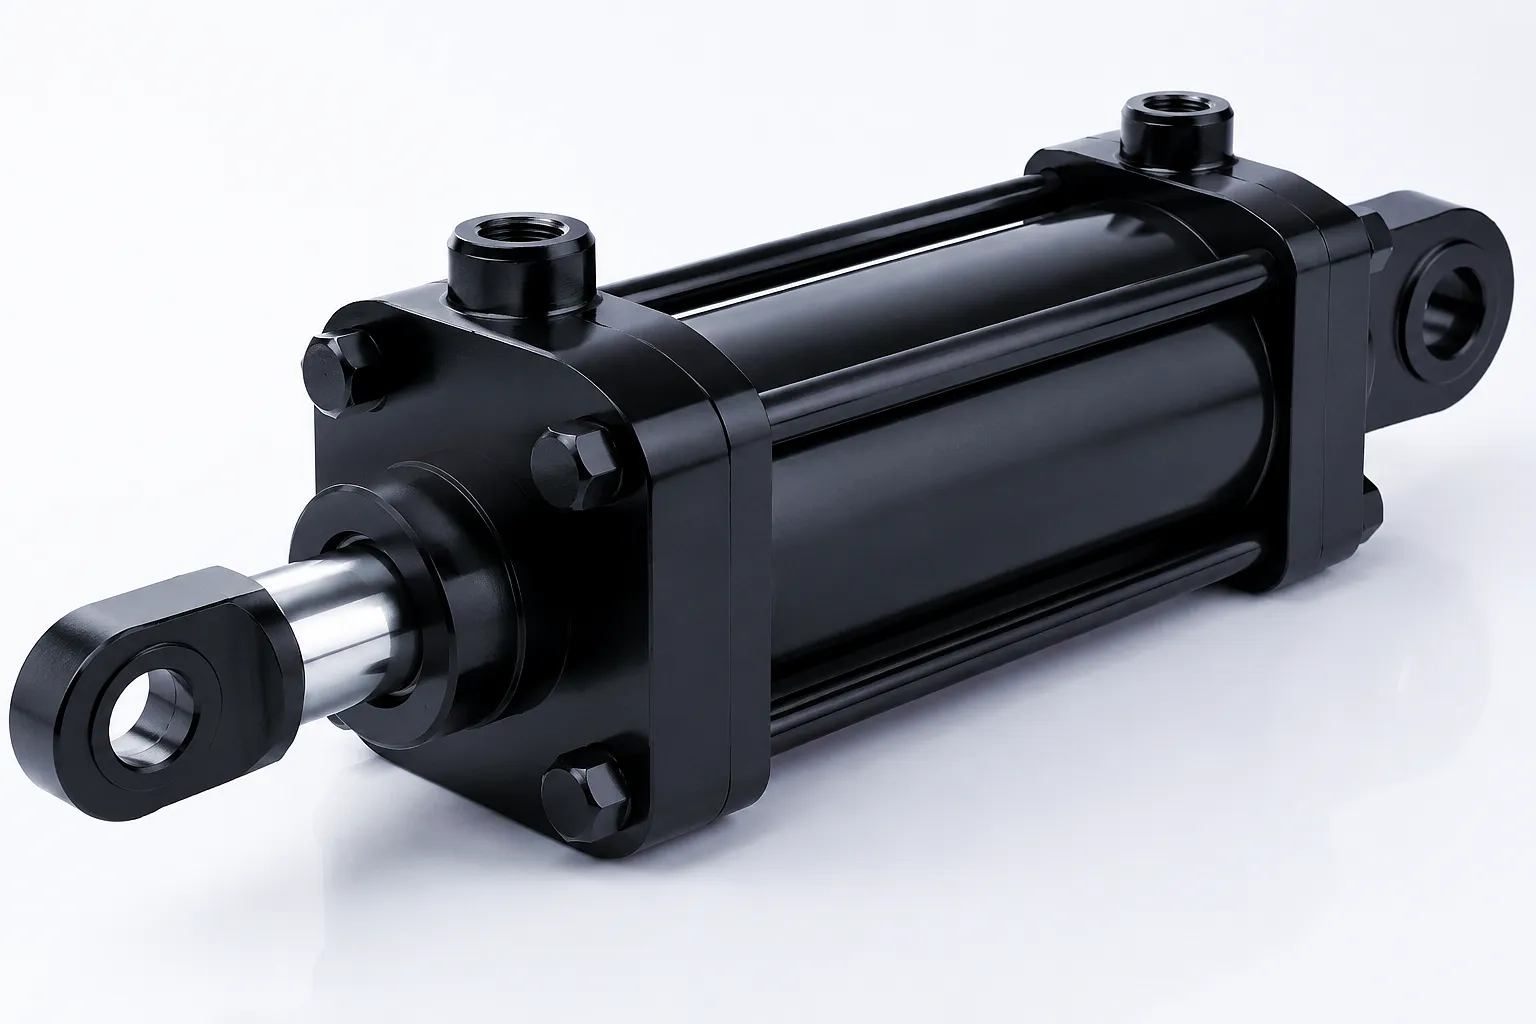
Pourquoi les bielles chromées sont plus performantes que les autres solutions
Six avantages techniques qui définissent la performance dans des conditions industrielles britanniques réelles
Le chromage dur atteint une dureté Vickers deux à trois fois supérieure à celle de l'acier de base. Cette dureté exceptionnelle résiste aux rayures causées par les fluides hydrauliques contaminés et les particules abrasives, ce qui est particulièrement important dans les secteurs de la construction et de l'extraction de matériaux où la poussière et les gravillons sont omniprésents.
Le climat maritime humide de Grande-Bretagne accélère l'oxydation des composants en acier non protégés. Les barres chromées offrent une surface passive et électrochimiquement stable qui résiste aux embruns salins, aux pluies acides et à la corrosion par condensation. Les essais au brouillard salin selon la norme BS EN ISO 9227 démontrent qu'un chromage dur correctement appliqué résiste à la corrosion pendant plus de 500 heures sans dégradation.
Les joints hydrauliques, qu'ils soient en polyuréthane, en NBR ou en PTFE, offrent des performances prévisibles uniquement lorsque la rugosité de surface de la tige (Ra) se situe dans la plage spécifiée par le fabricant. Une tige chromée correctement finie, avec une rugosité Ra de 0,1 à 0,4 µm, lubrifie le joint au lieu de l'user, prolongeant ainsi sa durée de vie de seulement 6 mois pour les tiges mal finies à plus de 5 ans en service industriel standard.
La surface chromée lisse et dense présente un coefficient de frottement (µ) aussi faible que 0,12 à 0,16 par rapport aux matériaux d'étanchéité standard. Il en résulte des pressions de démarrage plus basses, une réduction de la génération de chaleur à l'interface du joint et un système hydraulique globalement plus écoénergétique – un facteur de plus en plus important dans le contexte de la transition du Royaume-Uni vers des machines hydrauliques électrifiées et une production à faible émission de carbone.
L'un des atouts commerciaux du chromage, particulièrement apprécié des techniciens de maintenance britanniques en charge des budgets d'équipement, réside dans sa capacité de recyclage. Lorsqu'une bielle présente une usure supérieure aux spécifications, l'ancien chrome peut être décapé par électrolyse, la bielle rectifiée pour éliminer les dommages superficiels, puis une nouvelle couche de chrome appliquée afin de rétablir les dimensions d'origine. Cette approche circulaire de la maintenance des cylindres est parfaitement conforme aux exigences de développement durable de la norme BS 8900 et permet de réduire les coûts de remplacement de 40 % par rapport au remplacement complet de la bielle (voir référence 40-60%).
Le dépôt de chrome est contrôlable à ±5 microns lorsqu'il est correctement maîtrisé, ce qui permet de maintenir les diamètres finaux des tiges dans les tolérances h6 ou f7 après rectification. Ce niveau de précision est indispensable pour les ensembles vérins à tirants, où l'interchangeabilité des tiges entre les corps de vérin doit être garantie, et pour les chaînes d'approvisionnement des équipementiers, où l'ajustement des vérins sur les machines est conçu selon des spécifications exactes.
Tableau des spécifications techniques
Vérins hydrauliques à tige de piston chromée — gammes de paramètres standard et renforcées
| Paramètre | Niveau standard | Qualité robuste | Unité / Note |
|---|---|---|---|
| Épaisseur de la couche de chrome | 20–50 | 50–100 | µm (par côté) |
| Dureté de surface | 800–900 | 900–1000 | HV (Vickers) |
| Rugosité de surface Ra | 0,2–0,4 | 0,1–0,2 | µm |
| Pression de service | Jusqu'à 200 | Jusqu'à 350 | bar |
| Plage de diamètres d'alésage | 40–200 | 200–500 | mm |
| Plage de diamètres de tiges | 25–150 | 150–400 | mm |
| Longueur de la course | Jusqu'à 3 000 | Jusqu'à 8 000 | mm |
| Matériau de la tige | 45#, 40Cr | 42CrMo, acier inoxydable 316 | Acier de qualité |
| Matériau du fût | ST52, E355 | ST52, E355+QT | Tube sans soudure |
| Résistance au brouillard salin | 300–500 | 500–1 000 | Heures (ISO 9227) |
| Température de fonctionnement | -20 à +80 | -40 à +120 | °C |
| Options de montage | Chape, bride, tourillon | Tout + Personnalisé | — |
| Amortissement | Facultatif | Standard / Réglable | Fin du coup |
Scénarios d'application industrielle dans l'industrie britannique
Où les vérins hydrauliques chromés sont utilisés quotidiennement par les ingénieurs britanniques
Scénario d'application 1 : Machines agricoles en East Anglia et dans le Yorkshire
Scénario d'application 2 : Plateformes élévatrices et équipements d'accès à Londres et à Manchester
Le boom de la construction dans le Grand Londres, le centre-ville de Manchester et les grands projets de rénovation urbaine des Midlands a engendré une forte demande en plateformes élévatrices hydrauliques capables d'atteindre des hauteurs de 12 à 30 mètres et des charges allant de 500 kg à plusieurs tonnes. Ces plateformes – nacelles ciseaux, nacelles télescopiques et plateformes élévatrices montées sur véhicule – dépendent entièrement du bon fonctionnement de leurs vérins hydrauliques pour la sécurité de l'opérateur.
Les vérins télescopiques, qui utilisent plusieurs étages de tiges emboîtées pour obtenir de longues courses tout en conservant une longueur réduite une fois rétractés, sont particulièrement sensibles à la qualité de l'état de surface. Chaque étage doit assurer une étanchéité parfaite avec un minimum de fuite, ce qui exige des valeurs Ra constantes sur l'ensemble des tiges. vérins hydrauliques télescopiques à double effet sur mesure pour plateformes élévatrices sont rectifiées avec précision et chromées selon des tolérances rigoureuses, garantissant ainsi aux opérateurs d'ascenseurs sur les chantiers de construction britanniques que leur équipement se déploie et se rétracte de manière prévisible à chaque opération.
Scénario d'application 3 : Pressage et forgeage de l'acier à Sheffield et Rotherham
L'identité de Sheffield comme ville sidérurgique mondiale est encore bien présente dans les ateliers de formage et de forgeage de précision du South Yorkshire. Les vérins hydrauliques des presses de ces installations fonctionnent à des cycles de service parmi les plus extrêmes de tous les secteurs industriels : ils délivrent des forces de plusieurs centaines de tonnes à des cadences de rotation très rapides, souvent en présence de tartre, d'huiles lubrifiantes et de températures ambiantes élevées provenant des fours et des bains de trempe.
Les vérins hydrauliques haute performance utilisés dans les presses nécessitent des tiges en acier 42CrMo — trempées et revenues pour atteindre une résistance à la traction de 1000 à 1080 MPa — avant chromage pour les épaisseurs les plus importantes. Cette combinaison garantit la résistance de la tige aux contraintes de flexion dues aux charges de presse hors axe et à la fatigue causée par des millions de cycles de pression. Les techniciens de maintenance de ces installations constatent régulièrement que l'investissement dans une finition chromée haut de gamme est rentabilisé dès la première année de production grâce à la réduction des arrêts imprévus et à l'élimination des coûts de remplacement des joints.
Scénario d'application 4 : Hydraulique offshore et marine à Aberdeen et en mer du Nord
Les plateformes pétrolières et gazières offshore, les navires poseurs de canalisations et les véhicules sous-marins télécommandés opérant depuis Aberdeen et d'autres centres logistiques de la mer du Nord représentent le défi majeur en matière de corrosion pour les ingénieurs en vérins hydrauliques. Les embruns salés, l'humidité proche de la saturation et les projections d'eau de mer sont des conditions constantes. Dans cet environnement, aucune surface en acier non protégée ne résiste longtemps sans se dégrader significativement.
Dans ces applications, les tiges chromées dures peuvent être complétées par un sous-placage en nickel pour améliorer l'adhérence et constituer une barrière anticorrosion secondaire, ou remplacées intégralement par des tiges en acier inoxydable 316L pour les environnements marins les plus agressifs. Ces deux solutions sont proposées en option standard par Ever Power, et tous les vérins destinés aux applications offshore sont soumis à un test de brouillard salin prolongé de 720 heures avant leur expédition. Les vérins hydrauliques destinés à la mer du Nord intègrent généralement des joints toriques en V et des joints racleurs avec racleurs intégrés pour éliminer les contaminants de la surface de la tige lors de sa rétraction.
Scénario d'application 5 : Gestion des déchets et traitement environnemental à Birmingham
Le secteur de la gestion des déchets et du traitement environnemental de Birmingham — qui comprend les véhicules de compactage, les centres de transfert des déchets et les installations de valorisation des matériaux — utilise intensivement les vérins hydrauliques dans des environnements où l'agression chimique se conjugue à de fortes contraintes mécaniques. Dans ces installations, les vérins des lames de compactage, des bennes basculantes et des pistons de presse sont exposés au lixiviat, aux produits chimiques de nettoyage et aux débris organiques qui corrodent rapidement les surfaces des tiges non protégées ou mal finies.
Pour ces applications, les vérins sont souvent spécifiés avec des épaisseurs de chrome élevées (60 à 100 µm) afin d'offrir une protection anticorrosion optimale. Ce revêtement est complété par un revêtement extérieur époxy et des écrous de presse-étoupe en acier inoxydable. L'association d'une tige chromée de qualité et de joints résistants aux produits chimiques (pH 4 à 12) permet d'aligner les intervalles d'entretien des équipements de traitement environnemental sur la maintenance programmée des véhicules, éliminant ainsi les risques de défaillance imprévue des vérins.
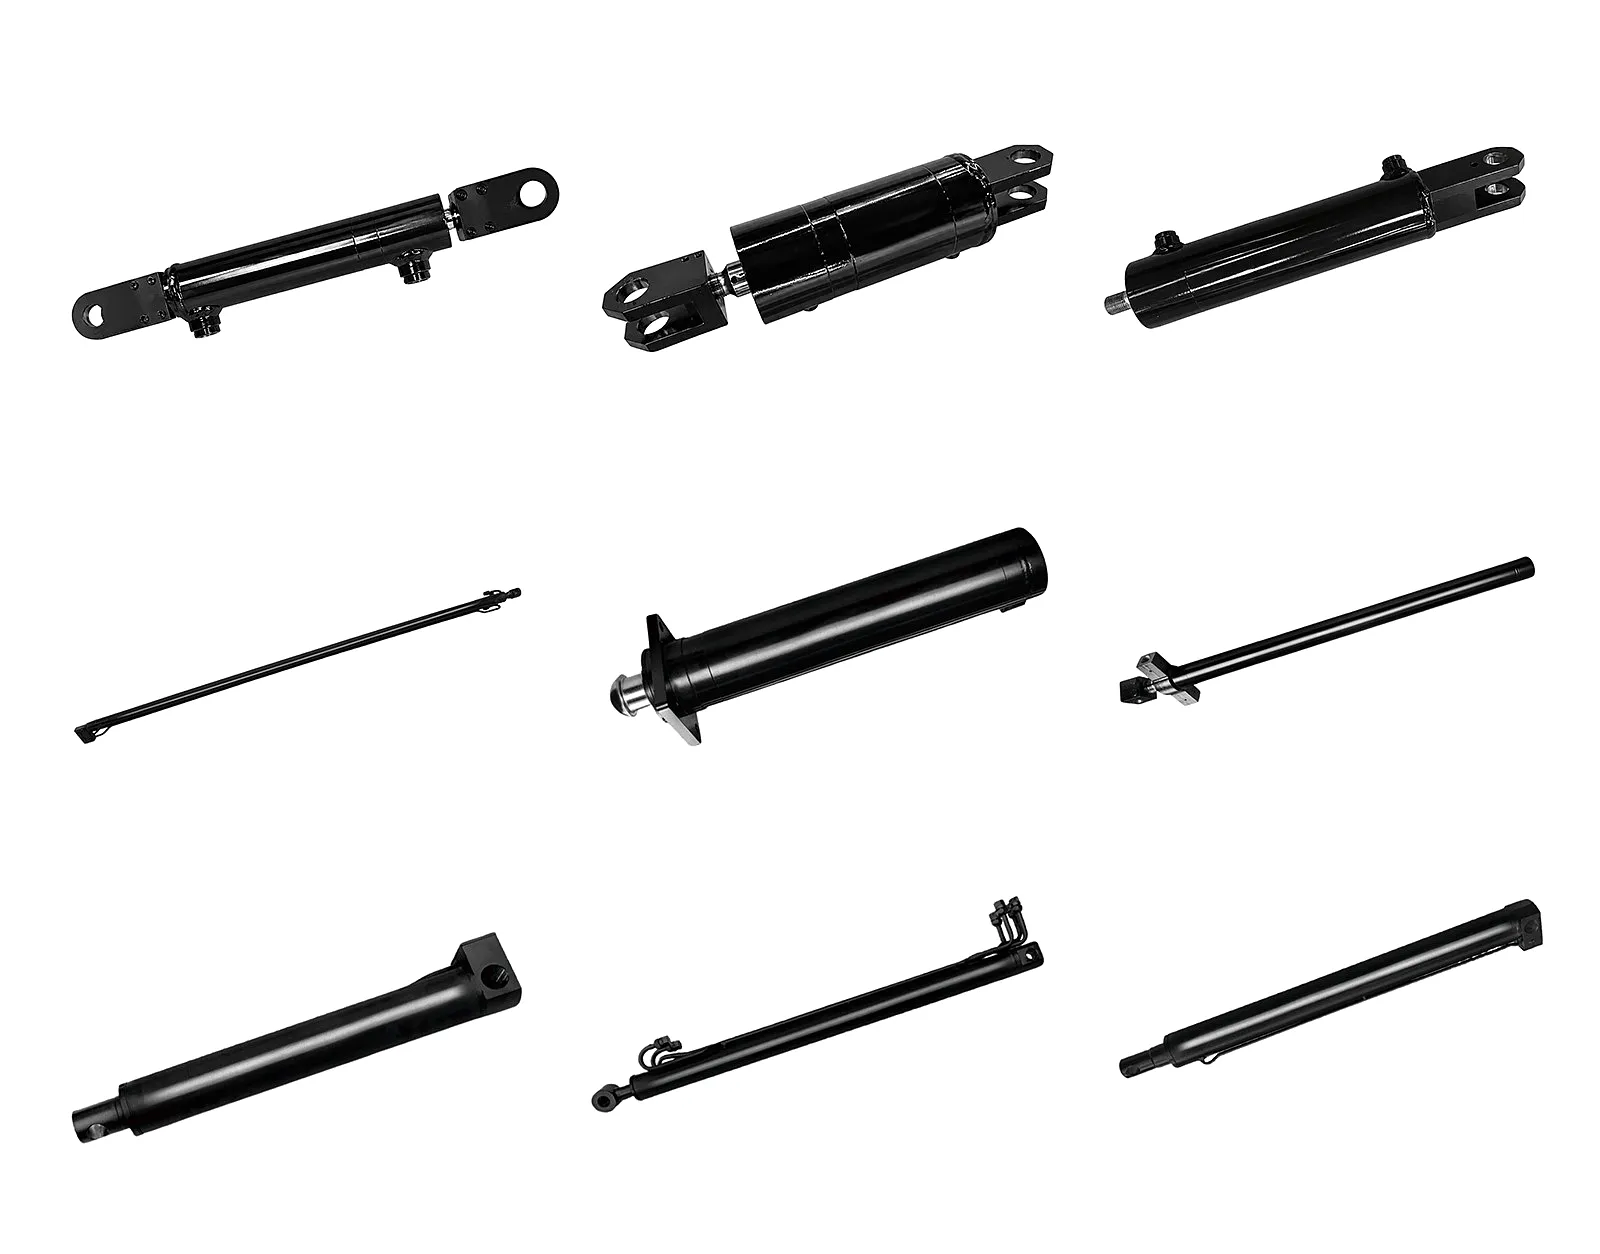
Ever Power — Gamme complète de vérins hydrauliques chromés pour l'approvisionnement industriel au Royaume-Uni
Ever Power : Fabrication de précision et fourniture de vérins hydrauliques sur mesure
Chez Ever Power, la fabrication de vérins hydrauliques n'est pas une simple opération d'assemblage ; c'est une discipline d'ingénierie de précision qui commence par la certification des matières premières et se termine par des tests de performance documentés sur chaque unité finie.
Nos centres d'usinage garantissent des tolérances d'alésage de canon de H8 et des tolérances de diamètre de barre de h6, obtenues sur des tours et aléseuses CNC avec retour d'information métrique en temps réel. La rectitude des barres est vérifiée par alignement laser avant chromage, assurant ainsi la qualité du revêtement dès l'usinage et non après traitement.
Ever Power exploite son propre atelier de chromage équipé de bains à température contrôlée, d'une gestion automatisée de la densité de courant et d'un système de surveillance en temps réel de la chimie des bains. Cette maîtrise de l'ensemble du processus élimine les variations de qualité liées à la sous-traitance du chromage et permet une production rapide pour les combinaisons personnalisées de course et de diamètre, sans minimum de commande.
Les ingénieurs d'approvisionnement britanniques ont souvent besoin de longueurs de course non standard, de configurations de montage sur mesure, d'orientations d'orifices personnalisées ou de joints d'étanchéité haute performance pour les environnements agressifs. L'équipe d'ingénierie d'Ever Power travaille directement à partir des plans du client ou des descriptions d'application pour produire des vérins parfaitement adaptés aux exigences de la machine, et non une solution standard approximative. Le délai de livraison pour les unités sur mesure est de 15 à 25 jours ouvrables, avec une traçabilité des matériaux documentée incluse de série.
Toutes les bouteilles de gaz destinées aux clients britanniques sont expédiées selon les Incoterms DDP (rendu droits acquittés). Cela signifie que les droits d'importation, le dédouanement et la livraison finale jusqu'à vos locaux à Birmingham, Leeds, Aberdeen ou toute autre destination au Royaume-Uni sont inclus dans le prix indiqué. Aucun frais d'importation caché, aucune mauvaise surprise liée au dédouanement : une bouteille de gaz livrée directement chez vous, conforme aux spécifications convenues.
✉ Obtenez un devis personnalisé auprès d'Ever Power
Réponse sous 24 heures · Livraison DDP à toute adresse au Royaume-Uni · Certification complète des matériaux incluse
Options de finition de surface : Chrome ou revêtements alternatifs
Le chromage dur n'est plus la seule option de traitement de surface pour les tiges de piston hydrauliques. Ces dernières années, des alternatives comme le revêtement en carbure de tungstène par projection thermique à haute vitesse (HVOF) et le nickelage chimique ont été proposées, notamment face au durcissement des réglementations environnementales relatives au chrome hexavalent, imposé par le règlement REACH. Il est essentiel pour les ingénieurs concepteurs de comprendre les différences de performance entre ces options afin d'adapter le traitement de surface aux exigences de l'application, plutôt que de suivre aveuglément les tendances du marché.
| Type de revêtement | Dureté (HV) | Ra typique (µm) | Indice des coûts | Idéal pour |
|---|---|---|---|---|
| Chrome dur (électroplaqué) | 800–1000 | 0,1–0,4 | Faible à moyen | Industrie générale, agriculture, équipementiers |
| Revêtement WC-Co HVOF | 1100–1400 | 0,05–0,2 (après broyage) | Très élevé | Aérospatiale, offshore, abrasion sévère |
| nickel chimique | 500–700 | 0,2–0,5 | Moyen | Résistance chimique, qualité alimentaire |
| Nitrocarburation (Tenifer) | 700–900 | 0,3–0,8 | Faible | Environnements secs et peu exigeants |
| Acier inoxydable nu 316 | 200–300 | 0,2–0,6 | Moyen | Industrie marine, alimentaire, pharmaceutique |
Le chromage dur reste la solution offrant le meilleur rapport coût-performance pour la majorité des applications de vérins hydrauliques industriels au Royaume-Uni. D'autres options sont envisageables lorsque des contraintes environnementales ou réglementaires spécifiques justifient un surcoût.
Témoignage client : Un fabricant d’acier à Sheffield élimine les temps d’arrêt des cylindres
 Steelform Pressings Ltd exploite une flotte de presses hydrauliques dans son usine de 1 672 m² située à l'est du parc industriel de Sheffield. Ses presses à cadre en C de 250 tonnes fonctionnent en deux équipes, cinq jours par semaine, et produisent des supports de structure et des composants de châssis pour les secteurs ferroviaire et de la construction britanniques. En 2023, son équipe de maintenance remplaçait les vérins des presses tous les 6 à 8 mois, principalement en raison de défaillances des joints dues au frottement des tiges.
L'analyse des causes profondes menée par leur responsable technique a révélé que l'épaisseur du chrome du cylindre d'origine n'était que de 18 à 22 µm, insuffisante pour résister aux contraintes de flexion cycliques et aux particules abrasives présentes dans l'environnement de pressage. Après le passage aux spécifications renforcées d'Ever Power (tiges en acier 42CrMo chromées de 65 µm, rectifiées à Ra 0,15 µm, avec joints racleurs en polyuréthane et amortissement d'extrémité réglable), l'intervalle de remplacement a été porté à plus de 28 mois sur des lignes de presse identiques fonctionnant selon les mêmes horaires.
Le résultat commercial a été sans équivoque : les coûts de remplacement des vérins ont diminué d’environ 721 000 tonnes par an, les arrêts non planifiés sur ces lignes de presse ont été éliminés dès les 18 premiers mois d’exploitation, et le temps que l’équipe de maintenance consacrait auparavant aux interventions d’urgence liées aux vérins a pu être réaffecté aux tâches de maintenance préventive planifiées sur l’ensemble de l’usine. Steelform utilise désormais systématiquement les vérins Ever Power pour toutes les presses et tous les dispositifs de serrage de l’usine.
Ce que disent nos clients britanniques
« Nous avions des problèmes récurrents de joints d'étanchéité sur les vérins de nos presses – nous en avons usé quatre jeux en un an. L'équipe de spécification d'Ever Power a immédiatement identifié le problème d'épaisseur du chrome et nous a fourni des pièces de rechange de 65 µm avec une finition Ra adéquate. Depuis, aucun problème d'étanchéité. La livraison DDP nous a également évité tout souci de douane. Ces vérins sont désormais notre spécification standard pour tous les vérins de presse. »
Steelform Pressings Ltd, Sheffield
« Auparavant, les vérins hydrauliques de nos moissonneuses-batteuses représentaient une dépense annuelle : chaque saison, nous devions les réparer ou les remplacer après la récolte. Les vérins chromés d'Ever Power ont désormais fonctionné sans le moindre problème pendant deux saisons de récolte complètes sur notre parc de neuf machines. La qualité de la finition est nettement supérieure ; on le constate dès la réception des vérins. Je les recommande vivement à tous les entrepreneurs agricoles confrontés aux conditions abrasives que l'on trouve dans le Lincolnshire. »
Services agricoles Broughton, Spalding, Lincolnshire
« Pour la conception d'une nouvelle plateforme élévatrice que nous développions pour un client de Manchester, nous avions besoin d'un vérin télescopique aux dimensions exactes, tant en longueur déployée qu'en hauteur rétractée. La plupart des fournisseurs nous auraient proposé une taille standard et nous auraient demandé de repenser la plateforme. Ever Power a fabriqué le vérin conforme au plan – course, configuration des brides et positionnement des orifices corrects – en seulement 18 jours ouvrables. Les données de mesure de la rugosité Ra étaient fournies avec le certificat de conformité. Voilà à quoi devrait ressembler une chaîne d'approvisionnement professionnelle. »
UrbanLift Access Solutions, Manchester
Questions fréquentes sur les vérins hydrauliques au Royaume-Uni
Réponses optimisées pour la recherche vocale destinées aux ingénieurs et aux équipes d'approvisionnement à travers la Grande-Bretagne
Pour les applications industrielles lourdes (lignes de presse à Sheffield, équipements miniers au Pays de Galles ou installations de levage offshore à Aberdeen), l'épaisseur du chrome doit être d'au moins 50 µm par face, et de 65 à 100 µm est recommandée dans les environnements exposés à des particules abrasives ou à des produits chimiques. Les revêtements plus fins appliqués par les fournisseurs à bas prix ont généralement une épaisseur de 15 à 25 µm et se détériorent prématurément dans ces conditions.
Le prix des vérins hydrauliques chromés sur mesure, livrés DDP au Royaume-Uni, varie généralement de 280 £ à 650 £ pour les modèles standard destinés à l'agriculture et à l'industrie légère (alésage de 40 à 100 mm, course jusqu'à 1 500 mm), et peut atteindre 1 200 £ à 4 500 £ pour les vérins haute performance destinés aux presses et aux applications offshore, avec des alésages importants, des courses longues ou des matériaux haut de gamme. Contactez Ever Power à l'adresse [email protected] pour obtenir un devis personnalisé.
Ever Power fournit des vérins hydrauliques sur mesure, accompagnés en standard d'une certification complète des matériaux, de rapports de contrôle dimensionnel, de données sur la rugosité de surface et de résultats d'essais de pression hydrostatique. Ce dossier documentaire, fourni en anglais avec chaque commande, répond aux exigences de gestion de la qualité de la plupart des entreprises d'ingénierie britanniques. La livraison à Birmingham est assurée par transport routier DDP (rendu droits acquittés), avec un délai de transit habituel de 5 à 7 jours ouvrables à compter de la confirmation d'expédition.
Les indicateurs les plus fiables sont une consommation accrue d'huile d'étanchéité (fuite externe au niveau du presse-étoupe), des rayures ou des piqûres visibles à l'œil nu sur la surface de la tige, et une rugosité de surface supérieure à Ra 0,8 µm, confirmée par un profilomètre portable. Dès l'apparition de ces symptômes, la tige doit être retirée, son avarie mesurée et la possibilité d'un rechromage évaluée ; cette opération est généralement envisageable si la réduction dimensionnelle ne dépasse pas 0,5 mm en dessous du diamètre nominal.
Veuillez envoyer les spécifications de votre vérin (diamètre d'alésage, diamètre de la tige, course, pression de service et configuration de montage) à [email protected]. L'équipe technico-commerciale d'Ever Power vous répond généralement sous 24 heures avec un prix compétitif et un délai de livraison. Pour toute demande de vérins agricoles avant la saison des récoltes, il est recommandé de commander 8 à 10 semaines à l'avance afin de garantir la disponibilité des stocks et une livraison DDP dans les délais impartis.
Pour les vérins hydrauliques de plateformes élévatrices, spécifiez une rugosité Ra de 0,1 à 0,2 µm sur la surface chromée de la tige. Cette plage offre le meilleur compromis entre la longévité des joints et une rétention d'huile adéquate pour les joints en polyuréthane ou PTFE généralement utilisés dans les équipements d'accès. Refusez les vérins sans certificat de mesure de rugosité de surface ; tout fabricant sérieux fournira ces données dans son dossier de documentation qualité.
Prêt à spécifier votre vérin hydraulique ?
Indiquez-nous l'alésage, la course, la pression et l'application. Ever Power vous répondra sous 24 heures avec un devis complet, un prix et un délai de livraison (livraison DDP incluse pour toute adresse au Royaume-Uni).
✉ Demandez un devis — [email protected]
✓ Certification complète des matériaux
✓ Livraison DDP au Royaume-Uni
✓ Réponse en 24 h
© Ever Power Group · Vérins hydrauliques · boom-cylindres.com · Au service du marché industriel britannique · Édité par gzl
 French
 English
 Italian
 Portuguese
 Dutch
 Swedish
 Danish
 Finnish
 Polish
 Hindi
 Kazakh
 Turkish
 Ukrainian
 Romanian
 Spanish
 German
 Russian
 Korean
 Japanese
 Vietnamese
 Thai
 Indonesian
 Malay
 Greek