
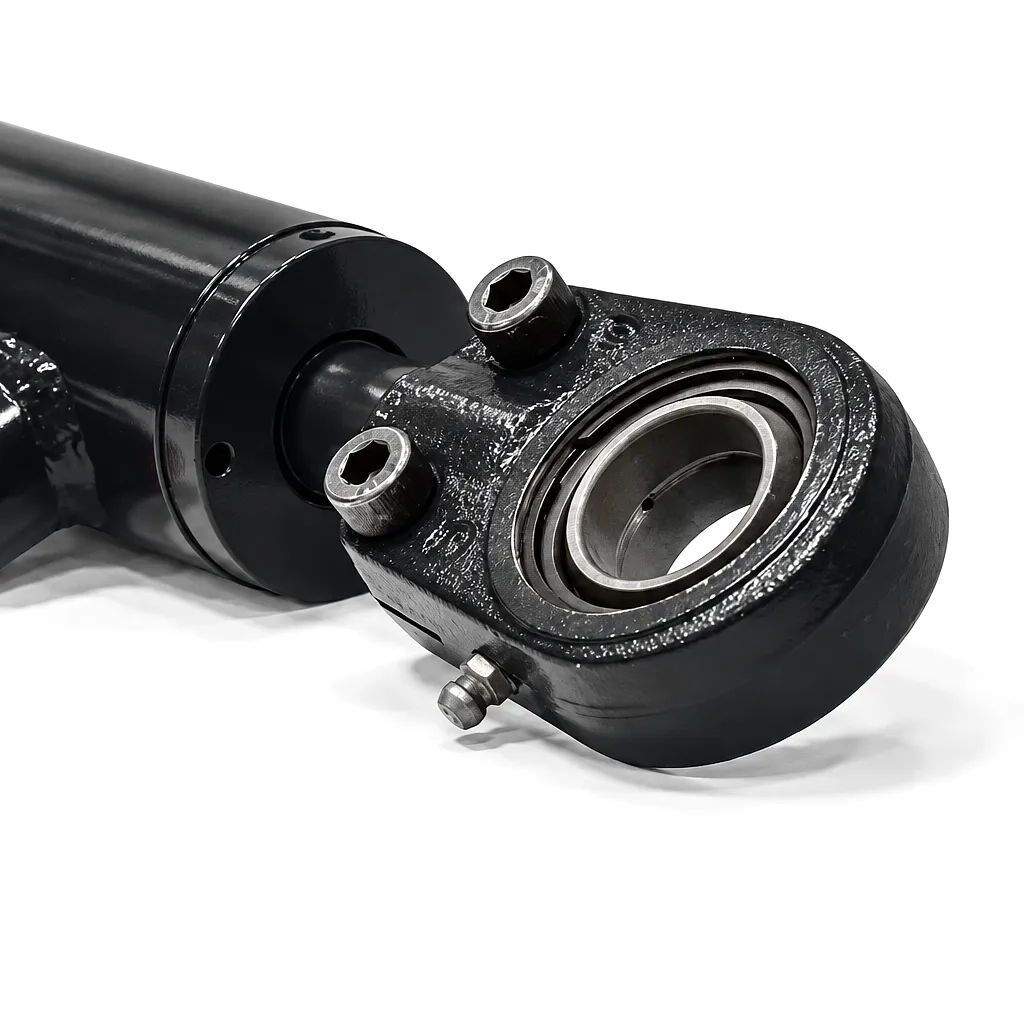
 Visitando qualsiasi impianto industriale a Birmingham, Sheffield o nel corridoio industriale dell'Humber, si possono notare i cilindri idraulici impegnati in lavori pesanti: pressare, serrare, sollevare, sterzare e inclinare carichi che nessun altro attuatore gestisce con la stessa efficienza. Quando lo stelo di un cilindro subisce un urto, si piega sotto un carico laterale o si deforma gradualmente a causa di un disallineamento, la decisione che ne consegue ha un impatto economico significativo. Ripararlo internamente? Inviarlo a uno specialista nella riparazione di steli? O smontare l'intero gruppo e sostituirlo completamente? La risposta è raramente scontata e una scelta errata, in un senso o nell'altro, comporta costi aggiuntivi: manodopera sprecata per la riparazione, tempi di inattività imprevisti o guasti prematuri dei componenti che mettono a rischio macchinari e personale.
Questa guida affronta tale decisione in modo sistematico. Si basa sui principi fondamentali dell'ingegneria idraulica e sulla pratica di manutenzione reale per fornire agli ingegneri del Regno Unito il quadro tecnico di cui hanno bisogno, illustrando come valutare i danni allo stelo, quali fattori relativi al materiale e alla geometria determinano la riparabilità, dove la riparazione oltrepassa il limite e diventa un falso risparmio e cosa cercare in un cilindro di ricambio di qualità. Gli standard citati riflettono le linee guida dell'HSE e i requisiti BS EN ISO pertinenti agli ambienti industriali del Regno Unito.
Come si piegano gli steli dei cilindri idraulici e perché questo è importante per la tua decisione
Piegamento da impatto improvviso
Questo accade quando una barra subisce un impatto laterale diretto: un carico ribaltabile che colpisce la barra estesa, una collisione con un veicolo in un'applicazione mobile o la caduta di un componente in un reparto di stampaggio. Il danno è spesso visibile come una piega netta piuttosto che come una curva dolce. Dal punto di vista metallurgico, la superficie cromata si incrina nel punto di massima sollecitazione e, se la barra è realizzata in acciaio temprato a induzione, il fragile rivestimento esterno può separarsi completamente dal nucleo. La flessione da impatto crea quasi sempre gradienti di incrudimento sottosuperficiali che non possono essere misurati con un semplice righello: per caratterizzarli in sicurezza è necessario un controllo con liquidi penetranti o con particelle magnetiche.
Piegatura progressiva con disallineamento
Molto più comune nei registri di manutenzione a lungo termine degli impianti è la graduale deformazione che si sviluppa quando un cilindro viene montato con un disallineamento angolare, quando i perni di rotazione si usurano e introducono un carico di offset costante, o quando l'asta opera vicino al suo limite teorico di instabilità di Eulero ciclo dopo ciclo. Questo tipo di danno si presenta come una leggera curva distribuita lungo tutta la lunghezza dell'asta. La cromatura può sembrare ancora intatta, ma la barra sottostante avrà accumulato tensioni residue di compressione sulla superficie concava e danni di trazione sul lato convesso. Le guarnizioni sono le prime a risentirne: le forze di contatto non uniformi accelerano l'usura delle guarnizioni dell'asta e il primo sintomo di manutenzione è spesso una perdita esterna piuttosto che una deformazione visibile dell'asta.
Deformazione assistita dalla corrosione
Nelle zone costiere e offshore del Regno Unito, come ad esempio i porti di Teesside e Grimsby o i cantieri navali del Fife, le atmosfere aggressive ricche di cloruri attaccano la cromatura in corrispondenza di fori e microfratture. Una volta esposto l'acciaio di base, la fragilità da idrogeno derivante dalla reazione di corrosione può causare la frattura di una barra sotto carichi ben al di sotto della sua capacità nominale, anche in presenza di una leggera curvatura. Questa modalità di rottura è particolarmente insidiosa perché l'aspetto esterno non rende giustizia al danno interno. Qualsiasi barra che presenti corrosione per vaiolatura combinata con una qualsiasi curvatura visibile deve essere considerata come candidata alla sostituzione piuttosto che alla riparazione, indipendentemente da quanto lieve possa apparire la curvatura a occhio nudo.
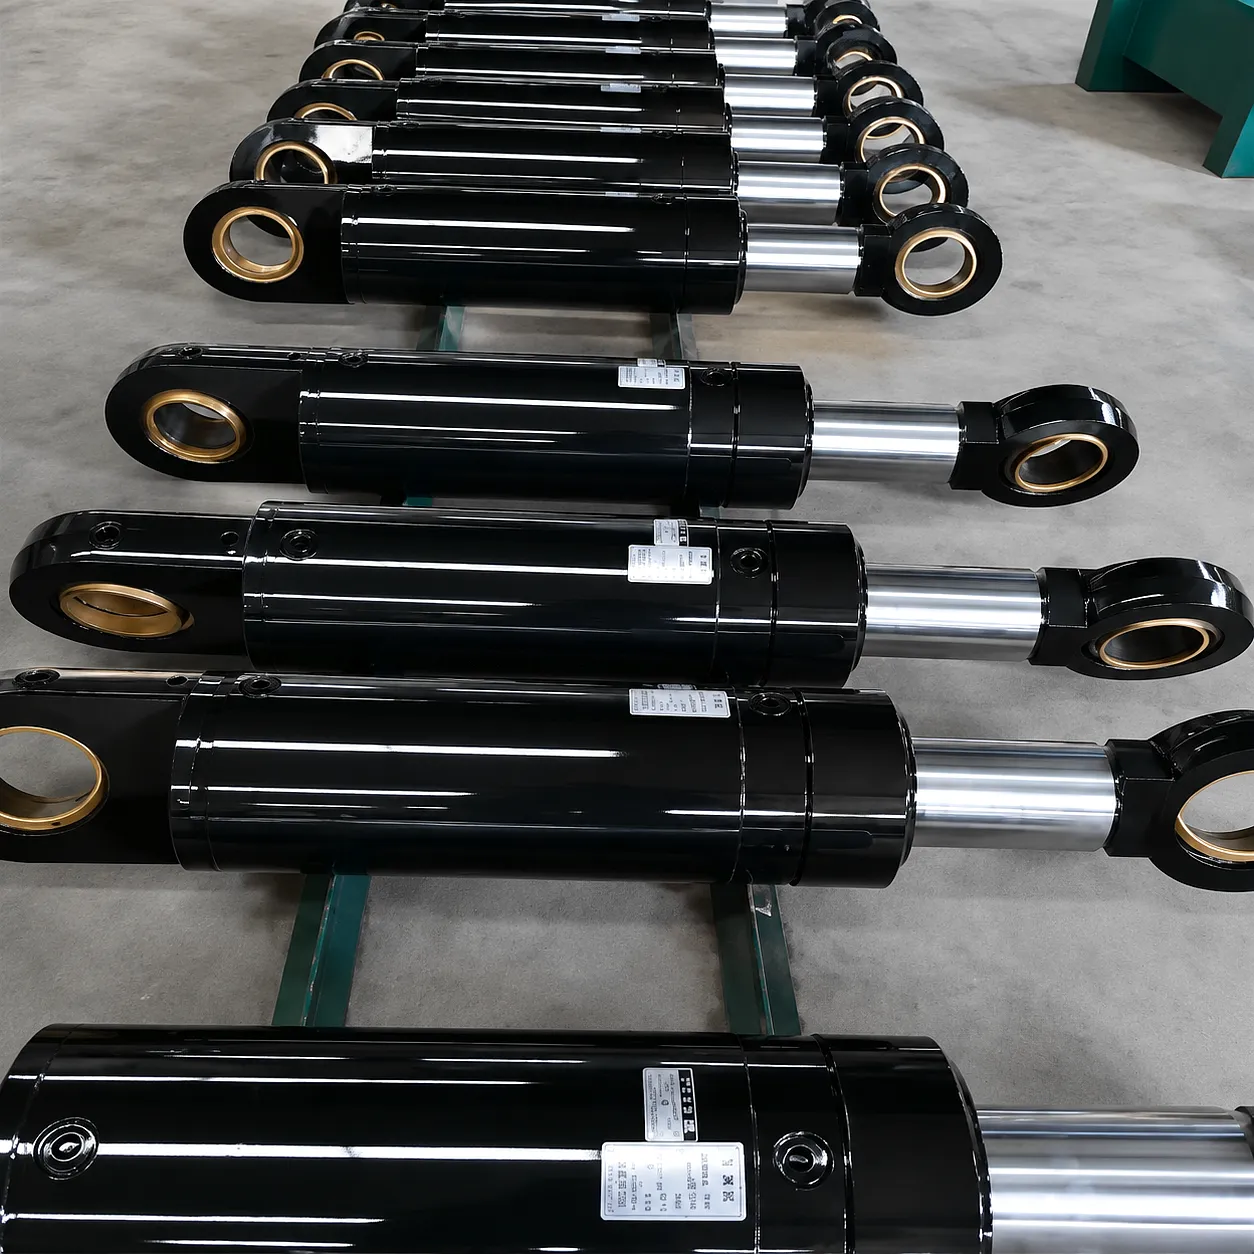
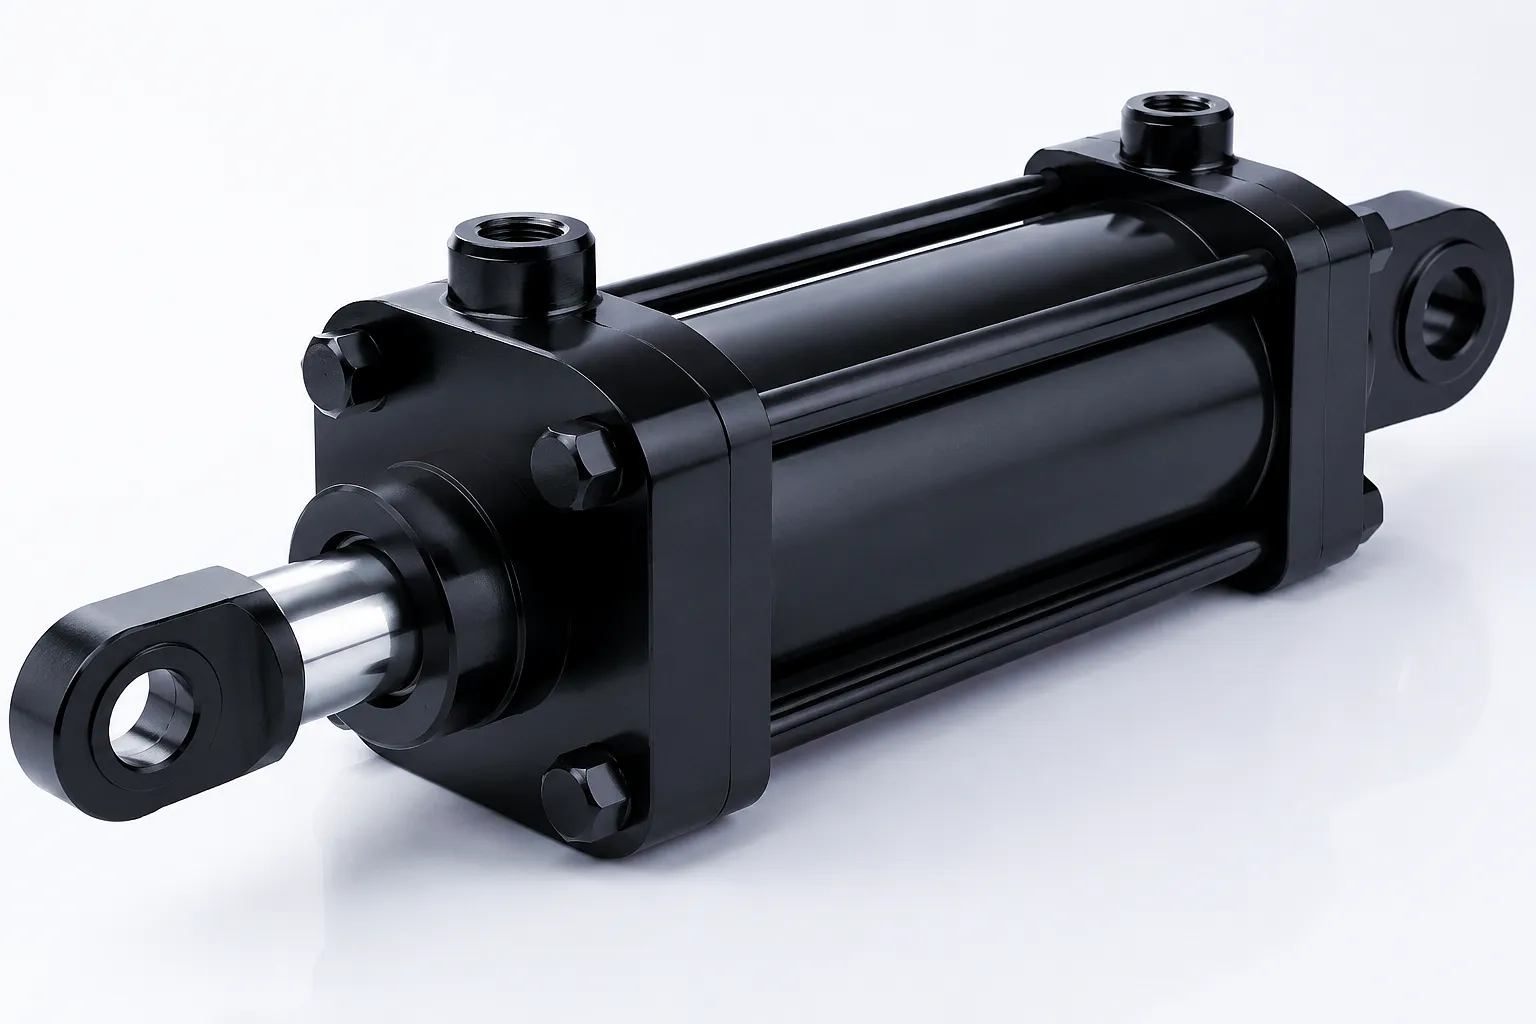
Steli per cilindri idraulici di precisione, fabbricati secondo le tolleranze ISO — Stabilimento di produzione Ever Power
La decisione di riparare: cosa devono effettivamente misurare gli ingegneri
 Prima di optare per qualsiasi soluzione, sono necessari dati concreti, non sensazioni a pelle o la parola di chi ha riscontrato il guasto durante il turno. Tre parametri definiscono il margine di manovra per uno stelo di un cilindro idraulico piegato: l'eccentricità totale indicata (TIR), la variazione di durezza superficiale e l'integrità della cromatura nella zona danneggiata. La TIR viene misurata posizionando lo stelo tra blocchi a V o tra punte su un basamento di tornio e ruotandolo mentre si legge un comparatore. Il consenso del settore, rispecchiato dalle linee guida della British Fluid Power Association (BFPA), è che gli steli con una TIR superiore a 0,5 mm per metro di lunghezza non sono idonei alla raddrizzatura e al riavvio del servizio. Al di sopra di tale soglia, la raddrizzatura può eliminare la curvatura visibile, ma non può eliminare lo stato di stress residuo che causerà una nuova piegatura o una fessurazione da fatica dello stelo durante il carico ciclico.
La durezza superficiale è importante perché la maggior parte delle aste idrauliche di qualità sono prodotte con barre di acciaio C45E o 42CrMo4 temprate a induzione a 58-62 HRC in superficie, quindi rettificate e cromate. La raddrizzatura mediante pressatura a tre punti o applicazione di calore può ridurre la durezza superficiale di 15-301 HRC nella zona di deformazione, compromettendo la resistenza all'usura che il trattamento termico originale era stato progettato per fornire. Un durometro portatile Leeb, utilizzato prima e dopo qualsiasi tentativo di raddrizzatura, rivelerà se le proprietà metallurgiche dell'asta possono essere ripristinate; nella maggior parte dei casi reali, con aste piegate oltre 0,3 mm/m, ciò non è possibile senza una ricottura completa, una nuova lavorazione e una nuova cromatura, a quel punto il costo supera quasi sempre il prezzo di un'asta nuova.
Riparazione o sostituzione: matrice decisionale
| Condizione | Riparazione fattibile | Borderline | Sostituire |
|---|---|---|---|
| Concentricità TIR (al metro) | Inferiore a 0,15 mm | 0,15–0,5 mm | Oltre 0,5 mm |
| Integrità della cromatura | Integro, presenta lievi graffi. | Sfaldamento localizzato (< 20 mm) | Incrinato/delaminato |
| Durezza superficiale nella zona di piegamento | 55–62 HRC mantenuto | 50–55 HRC | Sotto i 50 HRC |
| Evidenza di corrosione/pitting | Nessuno | Solo macchie superficiali | Qualsiasi vaiolatura presente |
| Pressione nominale di esercizio | Sotto i 160 bar | 160–250 bar | Oltre 250 bar |
| Età della biella rispetto alla durata di progetto | Sotto 40% | 40–70% | Sopra 70% |
| Applicazione critica per la sicurezza | NO | Categoria a basso rischio | Sì (ambito di applicazione del PSSR 2000) |
Cosa comporta realmente la riparazione di una canna da pesca e i suoi limiti realistici
La raddrizzatura a freddo consiste nel premere una barra piegata contro un supporto in tre punti, applicando una forza correttiva che supera la posizione di raddrizzamento desiderata, consentendo al ritorno elastico di riportare la barra entro i limiti di tolleranza. Il processo è rapido ed economico. Tuttavia, la lavorazione a freddo non può ridistribuire lo stato di sollecitazione interno, ma ne aggiunge di nuove per eliminare la curvatura visibile. Per le barre che operano sotto pressione ciclica superiore a 100 bar, le barre raddrizzate a freddo hanno una durata a fatica statisticamente inferiore rispetto a una barra nuova o a una barra sottoposta a distensione termica. Il limite è di natura fisica, non tecnica, e nessuna officina di raddrizzatura barre è in grado di aggirarlo completamente.
Se la cromatura si è incrinata o delaminata, la barra deve essere riportata al metallo nudo, rettificata per rimuovere qualsiasi corrosione o danno meccanico e quindi ricromata mediante galvanostegia per ripristinare la superficie al diametro corretto entro la classe di tolleranza h6 o f7. Una ricromatura completa non è economica: le officine di cromatura del Regno Unito applicano prezzi compresi tra £150 e £600 per una barra di diametro tipico di 50-100 mm, con tempi di consegna da una a tre settimane a seconda della coda. La giustificazione economica è valida solo se la geometria, la metallurgia e le condizioni del materiale della barra sono ottimali, e queste condizioni raramente si verificano contemporaneamente quando una barra si è piegata a tal punto da perdere.
Un'asta riparata non dovrebbe mai essere rimessa in servizio senza un'ispezione dimensionale completa: TIR inferiore a 0,1 mm/m, diametro entro la tolleranza di disegno, rugosità superficiale Ra inferiore a 0,4 µm nella zona di contatto della guarnizione e un test finale con liquidi penetranti per confermare l'assenza di crepe residue. Saltare le fasi di ispezione per risparmiare tempo è la causa più comune di guasti prematuri delle aste riparate. Gli operatori di impianti nel Regno Unito soggetti al Regolamento sull'uso delle attrezzature di lavoro (PUWER) del 1998 devono documentare l'intera registrazione dell'ispezione come parte della documentazione di manutenzione, in particolare laddove il cilindro svolga una funzione di supporto del carico o di protezione del personale.
Asta del cilindro idraulico: parametri tecnici e prestazionali
Tabella delle specifiche di riferimento — Gamma standard e personalizzata di Ever Power
| Parametro | Specifiche / Gamma | Note |
|---|---|---|
| Gamma di diametri delle aste | 20 mm – 360 mm | Taglie personalizzate disponibili al di fuori della gamma |
| Materiale di base dell'asta | Acciaio inossidabile C45E / 42CrMo4 / 17-4PH | Acciaio inossidabile disponibile per applicazioni offshore, alimentari e marine. |
| Durezza superficiale | 58–62 HRC (temprato a induzione) | Profondità minima 1,5 mm |
| Spessore della cromatura | 20–35 µm (cromo duro) / 80–120 µm (tecnologico) | Opzione di spruzzatura termica HVOF per ambienti ad alta usura |
| Rugosità superficiale Ra | 0,2–0,4 µm (zona di contatto della guarnizione) | Secondo i requisiti della norma ISO 6194-1 |
| Tolleranza di diametro | h6 / f7 / e8 per disegnare | Misurato con calibro ad aria digitale dopo la placcatura |
| Pressione massima di esercizio | Fino a 450 bar | Testato a una resistenza all'abrasione di 1,5× WP |
| lunghezza della falcata | 50 mm – 8.000 mm | Varianti telescopiche fino a 6 stadi |
| Temperatura di esercizio | da -40 °C a +150 °C | Composto sigillante selezionato in base all'applicazione |
| TIR (total indicator runout) | Massimo 0,1 mm/m (asta nuova) | Secondo la norma DIN ISO 4393 |
| Standard per estremità filettate | Metrico ISO / UNC / BSP / personalizzato | Filettature standard BSP del Regno Unito disponibili su richiesta. |
| Opzioni di alesaggio del cilindro | 25 mm – 500 mm | Levigata fino a Ra 0,4–0,8 µm |
Scenari di applicazione industriale nel Regno Unito
Stampaggio dell'acciaio e formatura dei metalli — Sheffield
Il settore dell'acciaio speciale e della formatura di precisione di Sheffield richiede cilindri idraulici in grado di resistere a centinaia di migliaia di cicli di pressatura senza degrado delle guarnizioni o deriva dimensionale. In queste applicazioni, la sostituzione dello stelo a intervalli programmati, in genere ogni 18 mesi o dopo un numero definito di corse, è molto più conveniente rispetto all'attesa che si verifichino piegature o perdite, poiché i fermi macchina imprevisti in un reparto di pressatura ad alta attività hanno un costo che supera di gran lunga il prezzo di un nuovo gruppo cilindro. I nostri steli per cilindri idraulici, forniti ai reparti di pressatura dell'area di Sheffield, sono realizzati in acciaio 42CrMo4 con uno spessore minimo di cromatura di 28 µm per resistere all'atmosfera abrasiva delle aree di formatura.
Macchine edili ed escavatori — Midlands
I cilindri di bracci, benne e bilancieri di escavatori e sollevatori telescopici che operano nel corridoio edile delle Midlands, dai cantieri di rigenerazione del centro di Birmingham ai progetti di ampliamento stradale sulla M6, sono tra le applicazioni più soggette a sollecitazioni nel mondo dei cilindri idraulici. I danni alle aste in questi casi derivano tipicamente da carichi laterali quando le macchine scavano contro formazioni di terreno duro o dall'operatore che estende il braccio oltre la sua portata nominale. Quando l'asta di un cilindro del braccio si piega in cantiere, il costo è determinato dal tempo di fermo macchina: ogni ora di inattività rappresenta una perdita di fatturato. La gamma di aste di ricambio a montaggio diretto di Ever Power, disponibili con spedizione il giorno successivo dal magazzino logistico del Regno Unito, risponde specificamente a questa realtà operativa.
Settore marittimo e offshore — Aberdeen, Tyne & Wear
I cilindri idraulici delle navi di supporto nel Mare del Nord, dei sistemi di gru offshore e degli attuatori per rampe di carico sono soggetti a una combinazione di carico meccanico, nebbia salina e cicli termici che risultano particolarmente aggressivi per le tradizionali aste in acciaio al carbonio. La flessione indotta dalla corrosione, come descritto in precedenza, rappresenta un rischio operativo concreto in questi ambienti, non solo teorico. Per gli operatori con sede ad Aberdeen e nella regione di Tyne & Wear che richiedono cilindri di ricambio, le aste in acciaio inossidabile di grado 316, il trattamento superficiale con rivestimento HVOF e i design a doppio effetto con accumulatori caricati ad azoto offrono la durata necessaria senza la necessità di sostituire annualmente le aste. Queste specifiche sono disponibili su ordinazione presso Ever Power, con certificati di collaudo dei materiali tracciabili fino al produttore.
Macchinari agricoli - East Anglia e Yorkshire
I sistemi idraulici di presse, aratri e irroratrici nelle zone agricole del Lincolnshire e dell'East Anglia funzionano stagionalmente ad alta intensità, per poi rimanere inutilizzati durante i mesi di bassa stagione: una combinazione che crea le condizioni ideali per la corrosione all'interfaccia tra cromo e guarnizioni. Le aste piegate nelle macchine agricole sono spesso causate da sassi presenti nel terreno che colpiscono le aste dei cilindri durante le operazioni sul campo. In questi casi, la decisione tra riparazione e sostituzione ricade quasi sempre sulla sostituzione, poiché i cilindri idraulici agricoli hanno un costo contenuto rispetto alla complessità di una riparazione di qualità, e i tempi di fermo durante la stagione del raccolto si traducono in perdite economiche concrete per ora di lavoro, soprattutto quando le condizioni sono favorevoli e la finestra temporale per intervenire è breve.
Riciclaggio e trattamento dei rifiuti — Manchester, Leeds
I cilindri idraulici delle presse per imballaggio, dei compattatori trituratori e delle attrezzature per la movimentazione dei contenitori utilizzate dagli impianti di gestione dei rifiuti nella Greater Manchester e nella regione del West Yorkshire sono sottoposti ad alcuni dei cicli di lavoro più impegnativi dell'industria britannica: funzionamento continuo, atmosfere contaminate e forti carichi d'urto dovuti alla composizione imprevedibile dei materiali di scarto. La flessione dello stelo in questo ambiente è spesso sintomo di eventi di sovrapressione quando i rifiuti comprimibili bloccano temporaneamente una pressa. Questi cilindri sono candidati ideali per unità di ricambio robuste con connessioni dello stelo rinforzate e sistemi di tenuta ad alte prestazioni, piuttosto che per riparazioni sul campo.
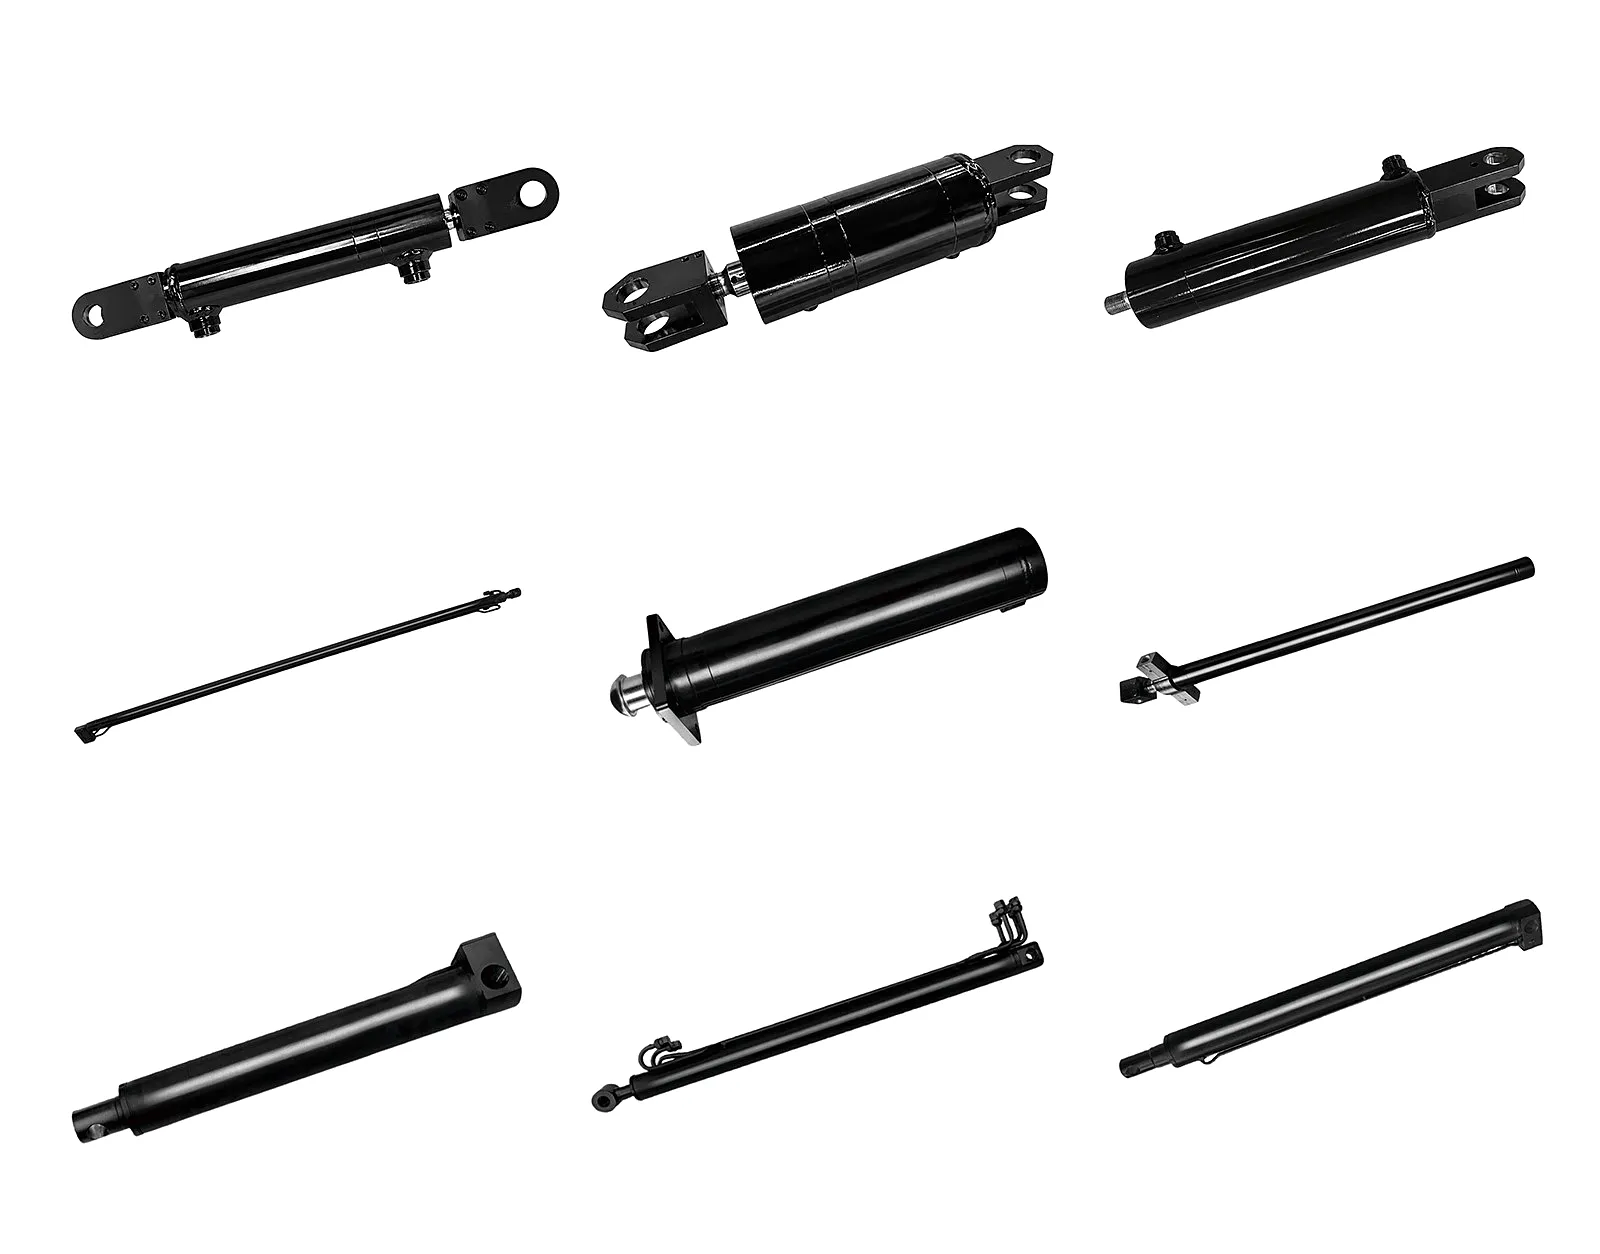
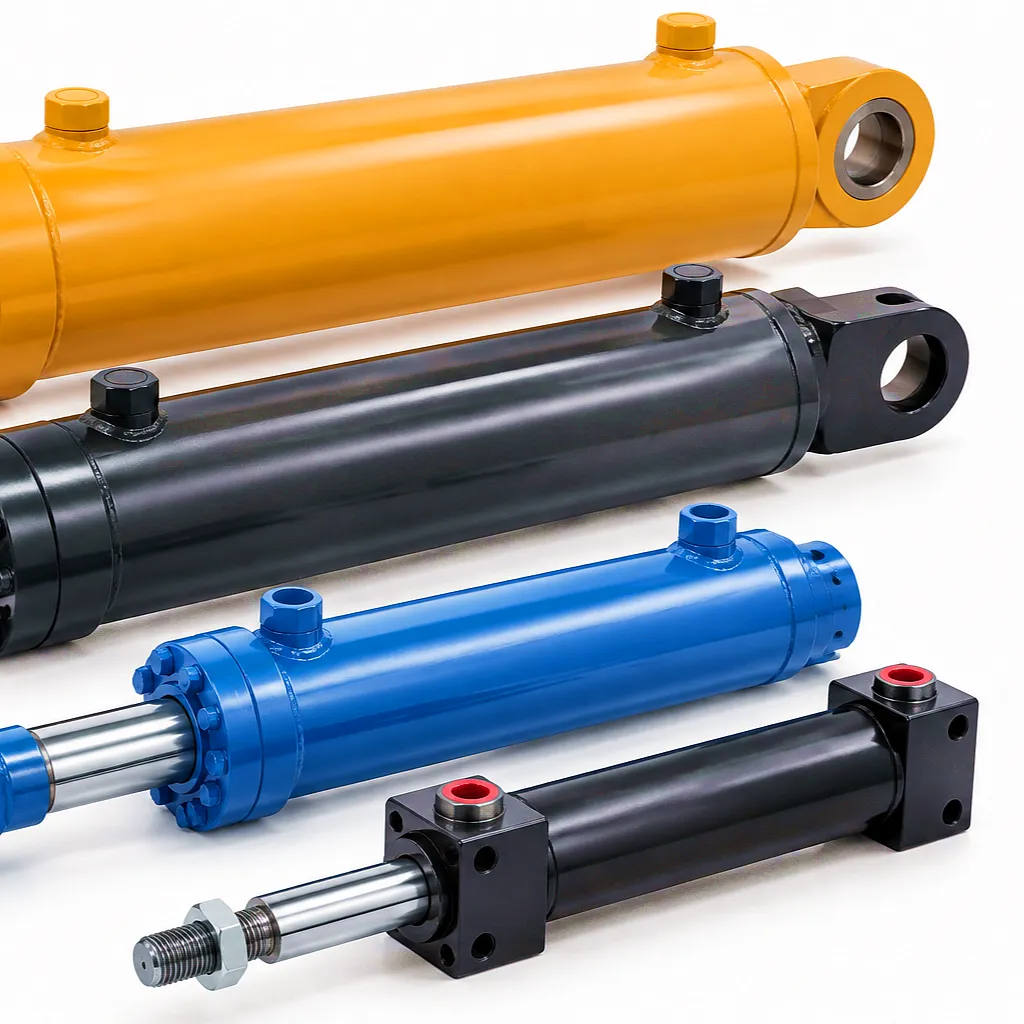
Gamma di cilindri idraulici Ever Power: progettati per le applicazioni industriali più esigenti nel Regno Unito e nel mondo.
La scienza dei materiali alla base della resistenza alla flessione delle bielle dei cilindri.
La resistenza alla flessione di uno stelo di un cilindro idraulico è determinata da due proprietà interconnesse: il modulo elastico dello stelo e il suo momento d'inerzia, entrambi fissi una volta scelti la geometria e il materiale dello stelo. Per steli in acciaio di diametro identico, la qualità del materiale incide meno sulla rigidità iniziale di quanto a volte si pensi: tutti gli acciai al carbonio e legati condividono un modulo elastico di circa 200 GPa. Ciò che la qualità del materiale influenza realmente è il carico di snervamento e, di conseguenza, il carico massimo che lo stelo può sopportare prima di deformarsi permanentemente. Uno stelo in C45E (carico di snervamento di circa 490 MPa) subirà una deformazione permanente sotto un carico laterale da cui uno stelo in 42CrMo4 (carico di snervamento di 900-1100 MPa allo stato temprato e rinvenuto) si ripristinerebbe elasticamente.
Ecco perché l'aggiornamento a un materiale per bielle di qualità superiore rappresenta una decisione ingegneristica significativa quando una storia di bielle piegate indica ripetuti carichi laterali dovuti alla progettazione dell'applicazione piuttosto che a danni accidentali. Se la geometria di montaggio del cilindro consente un disallineamento angolare inevitabile superiore a 0,5 gradi, o se la lunghezza effettiva della biella tra i cuscinetti supera le linee guida di progettazione per il diametro (in genere un rapporto di snellezza superiore a 40:1 per le estremità supportate liberamente), un materiale per bielle di qualità superiore consente di guadagnare tempo, ma non risolve il problema di carico di fondo. La soluzione ingegneristica corretta in questi casi è quella di affrontare la geometria di montaggio o le specifiche del cilindro (alesaggio, corsa e diametro della biella) con il fornitore, piuttosto che installare una serie di bielle progressivamente migliori nella stessa installazione difettosa.
Principali vantaggi tecnici dei cilindri idraulici Ever Power
Aste di messa a terra di precisione
Ogni asta viene rettificata con tolleranza h6 dopo la placcatura e la rugosità superficiale viene verificata a Ra 0,3 µm mediante profilometria a contatto, garantendo l'integrità della tenuta fin dalla prima corsa.
Indurimento a induzione
Indurimento a induzione su tutta la lunghezza fino a 58-62 HRC nella zona di scorrimento della guarnizione, con un nucleo tenace preservato per la resistenza alla fatica in caso di inversione ciclica del carico.
Grado di pressione elevata
La gamma standard ha una pressione nominale di 350 bar, con unità personalizzate disponibili fino a 450 bar, testate e certificate, con documentazione del rapporto di prova inclusa di serie.
Lunga durata delle guarnizioni
La finitura superficiale ottimizzata e la selezione dello spessore del cromo riducono l'attrito interno della guarnizione, abbassando la temperatura di esercizio e prolungando la durata della guarnizione fino a 40% rispetto alle alternative con specifiche inferiori.
Tracciabilità completa
Certificati di provenienza del materiale, registri dei trattamenti termici, rapporti di controllo dimensionale e certificati di prova idrostatica forniti con ogni cilindro: elementi essenziali per la conformità alla direttiva PED 2014/68/UE.
Fast Custom Lead Times
Non-standard bore, stroke, rod diameter, port orientation, and mounting configuration available with lead times from 10 working days for rod assemblies and 15 days for complete cylinder units.
Ever Power — Manufacturing Capability & Customisation Services
Ever Power’s manufacturing facility operates a vertically integrated production chain for hydraulic cylinders — from raw bar stock procurement through to finished assembly and pressure testing. This integration is not just a commercial talking point; it directly controls quality at every stage of production. Where a supply-chain assembler has no visibility into the metallurgy of the rod it buys in, Ever Power’s in-house team selects, inspects, heat-treats, machines, plates, grinds, and seals every cylinder with documented process records at each operation.
The customisation capability spans the full design envelope. UK engineering teams requiring non-standard bore-to-rod ratio combinations — common in retrofit applications where cylinder space is constrained by existing frame geometry — can submit dimensional drawings for review within 24 hours. Position sensing, magnetic piston strips, integrated load cells, and custom port thread forms including BSP, BSPP, and metric DIN fittings are configured at the design stage without the lead time penalties that catalogue-only suppliers impose. For plant managers in Sheffield, Coventry, or Tyneside who have struggled to get the right cilindro idraulico from domestic distributors, the combination of engineering support and supply-chain depth that Ever Power offers represents a meaningful operational advantage.
Customer Success Story: Sheffield Forge Press Operator Eliminates Repeat Rod Failures
 Hallam Precision Forgings, operating a medium-sized open-die and closed-die forging facility in the Lower Don Valley area of Sheffield, had experienced three separate hydraulic cylinder rod failures across two of their 400-tonne press units over an 18-month period. Each failure followed the same pattern — a gradual bow developing in the 80 mm diameter rod over several weeks of operation, accompanied by increasing oil weep past the rod seal, ultimately resulting in a forced shutdown to swap the cylinder assembly. Each incident cost the facility an average of 14 hours of lost production time, plus rod repair costs from a local hydraulic service centre that were running at approximately £800–£1,200 per event including parts and labour.
The maintenance manager contacted Ever Power after an internet search for UK hydraulic cylinder suppliers capable of providing documented replacement specifications. An Ever Power application engineer reviewed the original cylinder drawings shared by the customer and identified two contributing factors: the rod material in the original design was C45E, and the chrome plating had been applied to a minimum of 15 µm — both below what the cyclic loading duty of the press application genuinely demanded. The recommendation was replacement with 42CrMo4 rods, induction hardened full-length, with 28 µm chrome plating, and the addition of a rod guide bush at the front end to reduce cantilever loading on the seal area during off-centre press operations.
Two complete replacement cylinder assemblies — not just rods — were delivered to the Sheffield facility within three weeks of the order, including dimensional inspection reports and material certificates. At the 12-month mark, neither cylinder has required any unplanned maintenance, and the facility has extended its planned hydraulic cylinder inspection interval from six months to twelve as a result of the improved service life performance.
What Our UK Customers Say
“The 42CrMo4 rods Ever Power supplied to our Sheffield press line have now run for over 14 months without a single rod seal issue. The dimensional quality on delivery was exceptional — our own QC team checked three units against drawing and found every one within h6 tolerance. That level of consistency is something we had not experienced with previous suppliers.”
“We specified stainless rod cylinders for our offshore crane application near Aberdeen, and Ever Power provided material test certificates traceably linked to the original mill batch. The delivery schedule was met, the HVOF surface treatment was exactly what we asked for, and the technical support during the specification phase saved us at least three rounds of revision compared with previous suppliers.”
“When our excavator boom cylinder rod bent during a difficult dig on a Birmingham infrastructure project, we needed a replacement fast — the machine was on daily hire. Ever Power arranged delivery within 48 hours from their UK logistics stock. The replacement rod fitted exactly to the original bore dimensions and we were back in operation the following morning. That turnaround is what makes the difference on a hire fleet.”
When Replacement Is the Only Responsible Answer
There are specific conditions under which no amount of rod straightening, re-plating, or rework will produce a cylinder that can be returned to service safely. Any plant engineer or maintenance manager authorising the return to service of a repaired hydraulic cylinder on a safety-critical application — a vehicle lifting table, a personnel cage hoist, a safety locking mechanism on a press brake, or a marine ramp actuator — should understand these conditions clearly and document why the cylinder in question does not meet them before signing off the work order.
Beyond this threshold, straightening introduces stresses that will cause fatigue failure under dynamic loading regardless of how good the surface quality looks after re-plating.
Circumferential cracks in chrome plating at the bend zone indicate that tensile strain has exceeded the plating’s elongation limit — typically less than 0.5% for hard chrome. The underlying base metal has also yielded at this point.
Pitting creates stress concentrations that multiply local stress by a factor of two to five relative to the nominal rod cross-section, dramatically reducing fatigue life. Pitting combined with any curvature is an automatic replacement trigger.
At high operating pressures, the margin between nominal working stress and failure stress narrows. Any reduction in rod cross-sectional integrity — from bending damage, from re-grinding, from hardness reduction after straightening — brings the rod closer to failure under normal operating conditions.
Cylinders falling within the scope of the Pressure Systems Safety Regulations 2000 in the UK require a written scheme of examination. Returning a repaired rod to service on such equipment without following the written scheme is a legal and insurance liability, not just a technical decision.
Domande frequenti
Need a hydraulic cylinder specialist for your UK industrial application?
✉ Get a Quote from Ever Power — [email protected]
modifica a cura di gzl
 Italian
 English
 Portuguese
 Dutch
 Swedish
 Danish
 Finnish
 Polish
 Hindi
 Kazakh
 Turkish
 Ukrainian
 Romanian
 Spanish
 German
 Russian
 Korean
 Japanese
 Vietnamese
 Thai
 Indonesian
 Malay
 French
 Greek