
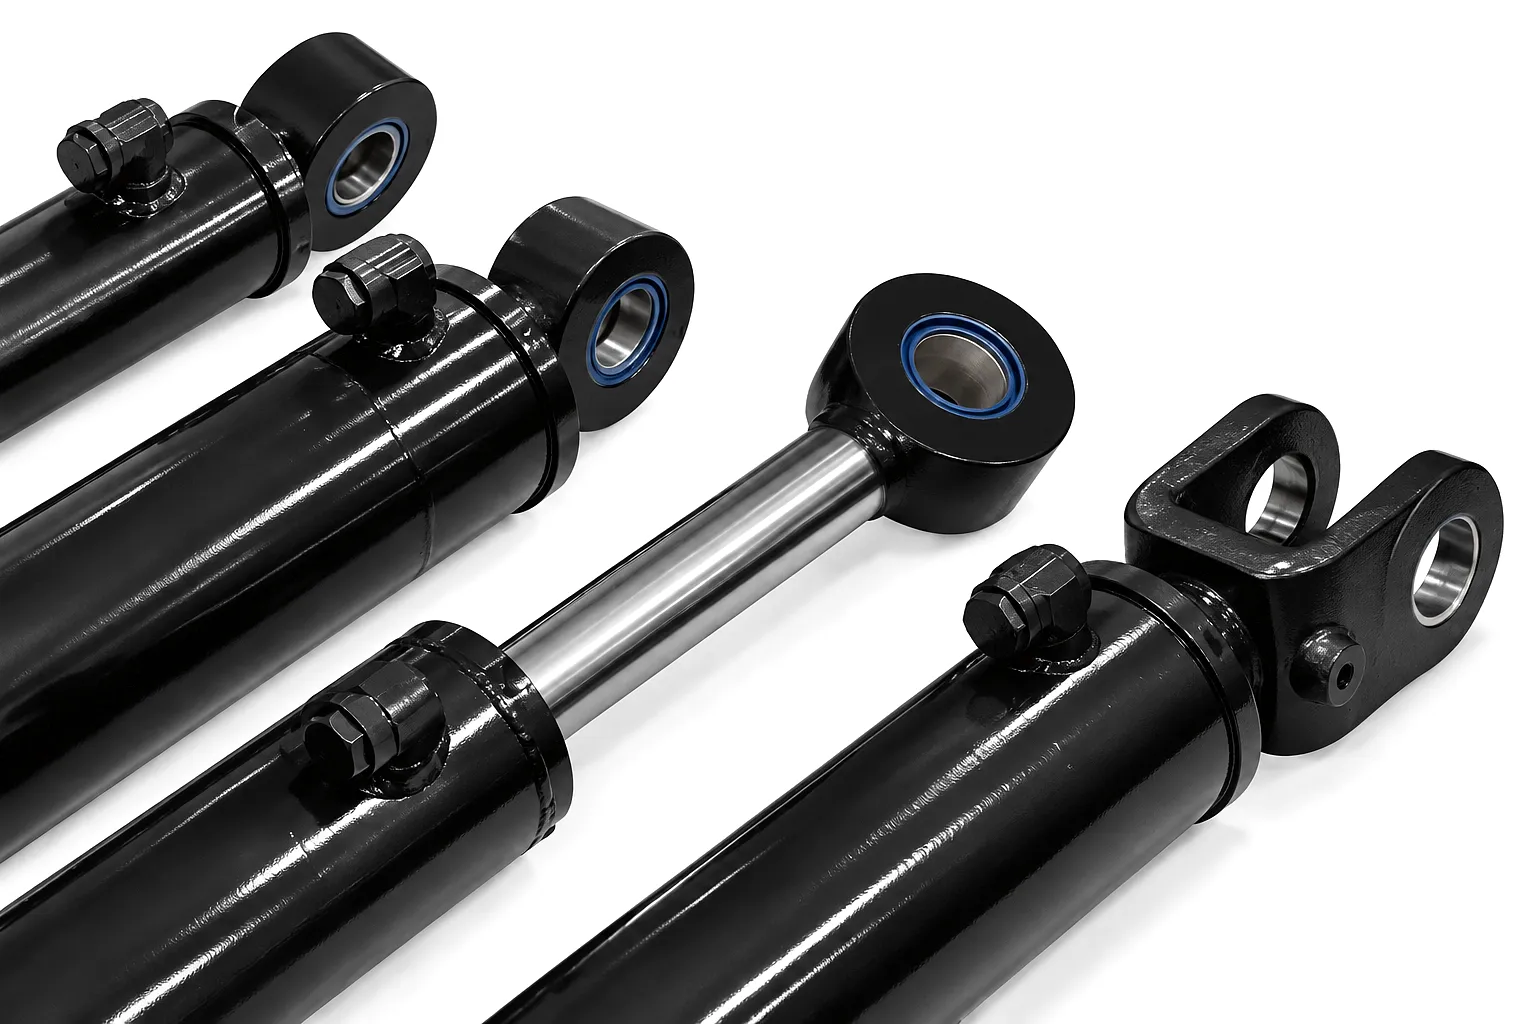
 溶接式油圧シリンダーとタイロッド式油圧シリンダーのどちらを選ぶかは、単純な仕様決定で済むことはほとんどなく、5年間の財政的コミットメントであり、メンテナンススケジュール、生産稼働時間、スペアパーツ在庫、そして最終的にはそれに依存する事業の競争力に影響を与える。英国中の調達エンジニアはこのことをよく理解している。初日に正しく仕様が決定された油圧シリンダーは、何万時間も問題なく稼働できるが、単価だけで選ばれたシリンダーは、2回のサービス期間内に最初の購入費用をはるかに上回る継続的なコストを発生させる可能性がある。
これら2つのシリンダー設計の実際の違いは何ですか?
溶接油圧シリンダー
バレルは、円周溶接または摩擦溶接によってエンドキャップに永久的に接合され、一体型の圧力容器を形成します。これにより、外部タイロッドおよび関連するハードウェアが完全に不要になります。その結果、同等の内径で外形寸法が小さく、偏心荷重に対する強度がはるかに優れ、現場環境下での汚染物質の侵入を防ぐ表面仕上げを備えたシリンダーが実現します。これらの特性は、英国の製造業における高所作業車、伸縮式ハンドラー、および大型製造機械において非常に重要です。
タイロッド油圧シリンダー
4本から20本の外部ねじ付き鋼棒が、精密ナットを用いてエンドキャップをバレルに固定します。この設計はモジュール式でメンテナンス性に優れており、シリンダーを機械から取り外すことなくシールを交換でき、バレル自体も複数回の再構築サイクルで再利用できる場合が多くあります。NFPAおよびISO 6020/6022規格がこれらの形状を規定しているため、部品の相互調達も容易です。ヨークシャーおよびイーストミッドランズの工場現場で使用される油圧プレス、射出成形機、産業用位置決めシステムにとって、このメンテナンス性の高さは実用上大きな価値をもたらします。
主要材料:品質の差が生まれる場所
バレル/チューブ
冷間引抜きシームレス鋼管(EN 10305-1または同等品)は、両方のシリンダータイプに標準で使用されています。溶接シリンダーは、ホーニング加工された内径がRa 0.2~0.4 µmに仕上げられています。一方、高サイクル高所作業車向けのプレミアムユニットは、200万サイクルを超える耐摩耗性を実現するために誘導焼入れライナーを使用しており、長期契約で高所作業車を扱うバーミンガムのメンテナンスチームにとって重要な特長となっています。
ピストンロッド
一般的には、高強度炭素鋼(42CrMo4または同等品)に、耐食性と耐摩耗性を高めるために20~25μmの硬質クロムめっきが施されます。船舶用機器や英国北部沿岸地域で稼働する機器では、塩分濃度の高い環境下での耐用年数を従来のクロムめっきよりも延ばすため、無電解ニッケルめっきまたはHVOF溶射めっきが指定されることがよくあります。
アザラシ
ポリウレタン(PU)製のピストンシールとニトリル(NBR)またはバイトン製のロッドシールが、どちらのタイプでも主流となっている。溶接シリンダーシールシステムでは、金属同士の接触を避けて横方向の荷重を管理するために、ブロンズ充填PTFEガイドリングがよく用いられる。これは、全ストロークにわたって軸方向と横方向の力が複合的に作用するブーム角度シリンダーにとって特に重要である。
エンドキャップと取り付け
溶接シリンダーキャップは、C45または34CrMo4鋼の無垢材から機械加工され、サブマージアーク溶接または摩擦溶接で接合された後、応力除去処理が施されます。タイロッドシリンダーは、精密に穴あけ加工されたロッド通路を備えた鋳鉄または機械加工の鉄または鋼製のキャップを使用します。前者のタイプの溶接部の健全性は、その耐圧性能の優位性に最も大きく寄与する要因であり、高負荷構成では600バール以上の破裂圧力に達することも少なくありません。
経営原則とそれが長期的なコストに影響を与える理由
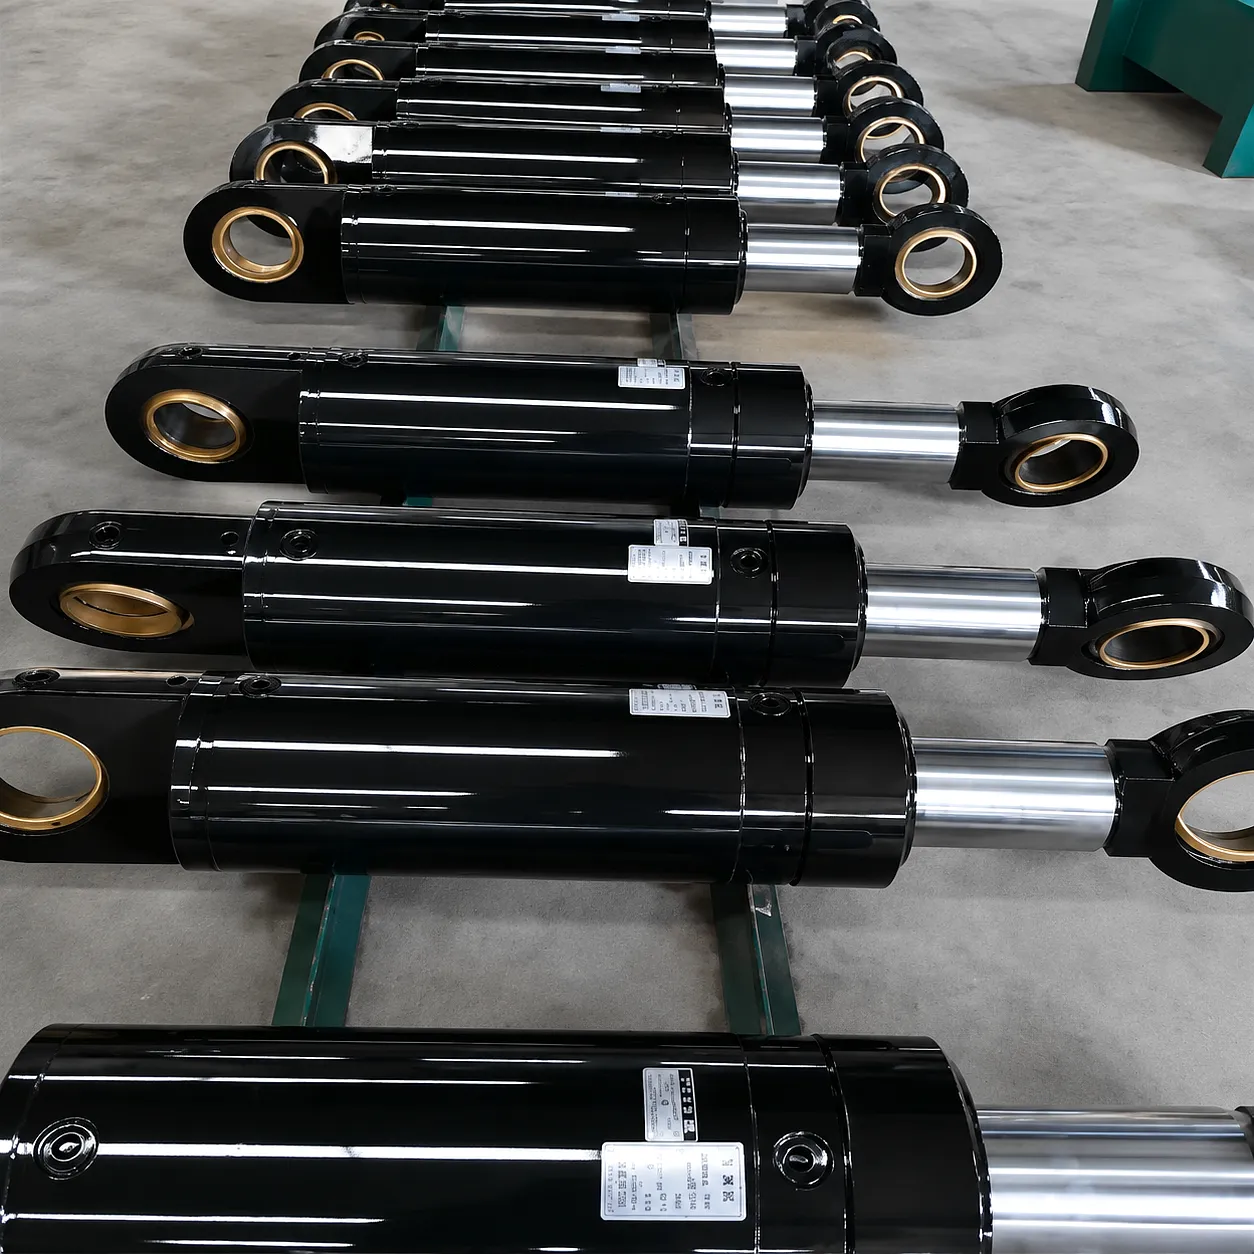
どちらのシリンダータイプも、同じ熱力学的関係式(力=圧力×面積(F=P×A))に基づいて、油圧流体の圧力を直線的な機械力に変換します。加圧された流体(通常はISO VG 46またはVG 68の粘度の鉱物油)がポートに入り、ピストン面に作用してロッドの伸張力を発生させます。基本的な物理原理は同じですが、それぞれの設計が構造境界でその力をどのように制御するかによって違いが生じます。
溶接式油圧シリンダーでは、作動圧力で発生する周方向応力は、一体構造の鋼製シリンダー壁と溶接されたエンドキャップによって完全に吸収されます。繰り返し引張荷重を受ける締結具がないため、締結具の疲労破壊モードは発生しません。これは、高サイクル用途において大きな利点となります。応力経路は連続的かつ予測可能であるため、溶接構造では、摩耗またはトルク不足の締結具を使用したタイロッドアセンブリで発生する可能性のあるエンドキャップの分離リスクなしに、350バール以上の作動圧力にも耐えることができます。
タイロッドシリンダーでは、各ロッドがエンドキャップを押し広げようとする分離力の一部を吸収します。ロッドの予張力は、使用期間を通して適切に維持されなければなりません。振動や温度変化によってタイロッドナットが緩み、シール接触圧力が低下して漏れが発生することがあります。これは、シェフィールドの重工業製造拠点で活動する油圧メンテナンス業者から報告されているタイロッドシリンダーの現場故障の大部分の根本原因です。
技術性能比較表
| パラメータ | 溶接シリンダー | タイロッドシリンダー |
|---|---|---|
| 口径範囲 | 25 mm~500 mm | 32mm~250mm(NFPA規格) |
| 最大使用圧力 | 250~400バール | 100~210バール |
| ストローク能力 | 最大8,000mm | 最大3,000mm(標準) |
| 樽の材質 | 冷間引抜きシームレス鋼板(EN 10305) | 冷間引抜シームレス鋼/DOM鋼 |
| ロッドの材質 | 42CrMo4、硬質クロム、20~25 µm | 1045または4140鋼、硬質クロムメッキ |
| シールシステム | PU + Viton / PTFE ガイドリング | NBR/PU製、現場で交換可能 |
| 動作温度 | -40℃~+120℃ | -20℃~+80℃(標準シール) |
| 取り付けオプション | クレビス、フランジ、フット、クロス、球面 | クレビス、フランジ、フット(NFPA規格) |
| サイクル寿命予測 | 200万回以上のサイクル(高グレード) | 50万~150万サイクル |
| 実用性 | 作業場の再建、特殊工具の設置 | 現場でのシール交換が可能 |
| IP/環境評価 | IP65~IP67を実現可能 | IP54規格(棒状物質への曝露時) |
5年間の総所有コスト:現実的な内訳
油圧シリンダーの総所有コストは、シールキットの価格に交換頻度を掛けるだけの単純なものではありません。それは、シリンダーが接続するシステム全体に及ぼす経済的影響を包括的に表すものであり、計画外のダウンタイムによる生産損失、故障診断のための技術者の時間、シリンダー取り外しのためのリギング費用、交換ユニット調達のための物流コストなどが含まれます。英国の製造業の中心地では、プラント効率目標が契約履行とますます密接に結びついているため、たった1つの計画外のシリンダー故障でも、初期購入価格が取るに足らないものに見えるほどのペナルティにつながる可能性があります。
| コストカテゴリー | 溶接シリンダー(5年保証) | タイロッドシリンダー(5年) |
|---|---|---|
| 初回購入(中口径) | 800ポンド~2,400ポンド | 350ポンド~900ポンド |
| シール交換(平均頻度) | 5年間で1~2回 | 5年間で2~4回 |
| シールキットの再構築費用 | 80ポンド~220ポンド | 35ポンド~95ポンド(NFPA規格準拠) |
| 人件費/再建費用 | 200ポンド~450ポンド(ワークショップ) | 60ポンド~180ポンド(現地作業も可能) |
| 障害発生ごとのダウンタイム | 4~8時間(予定) 24~72時間(予定外) |
2~4時間(現地にて) 16~48時間(エンドキャップの破損) |
| 計画外の故障リスク | 低(溶接部の健全性、締結具なし) | 中程度(タイロッドナットの緩み) |
| スペアパーツ在庫コスト | 低(間隔が長い) | 中程度(補充頻度が高い) |
| 推定5年間の総所有コスト | 1,500ポンド~3,800ポンド | 1,100ポンド~4,200ポンド* |
※上限値は、エンドキャップまたはタイロッドの予期せぬ故障シナリオ、およびそれに伴う生産停止コストを反映しています。
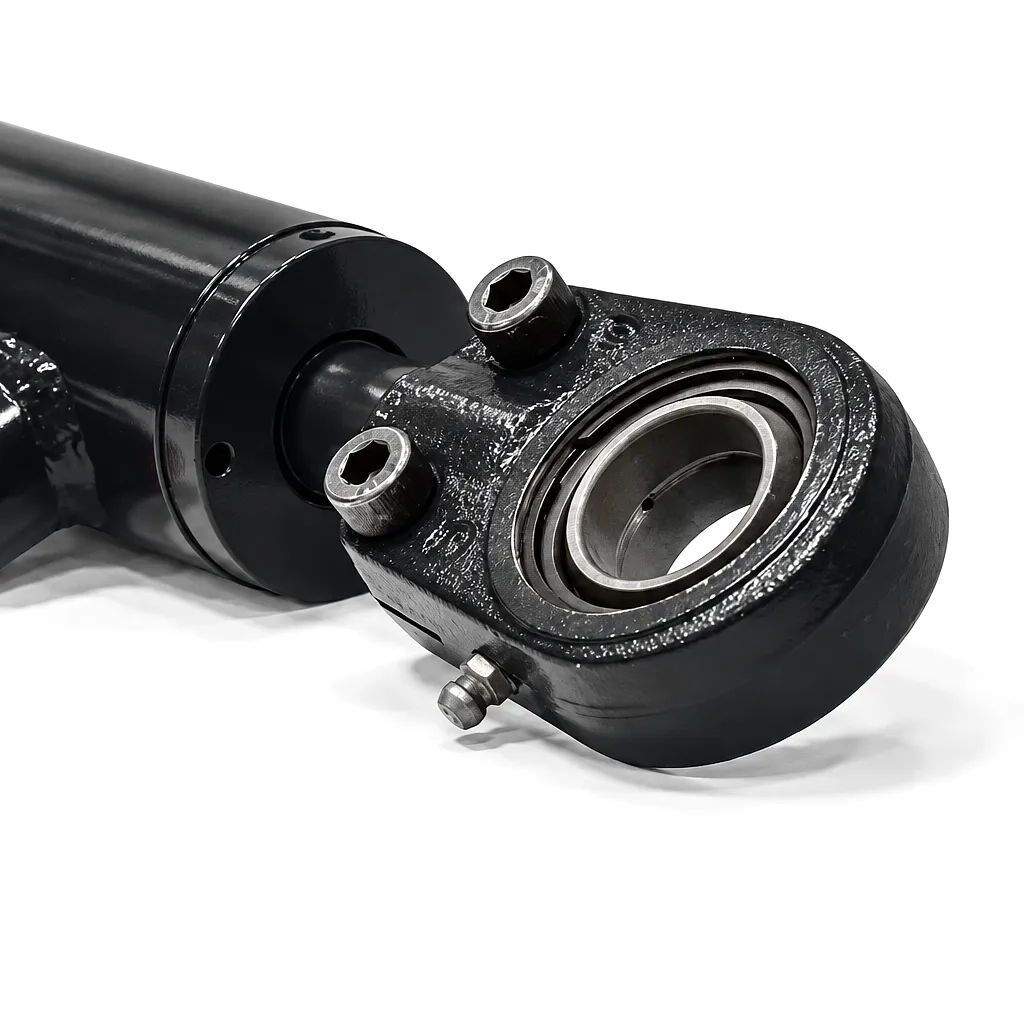 この分析から得られる重要な知見は、タイロッドシリンダーのコスト収束リスクです。低圧、低サイクル数、そして規律ある予防保全が行われている場合、タイロッドシリンダーは非常に優れたコストパフォーマンスを発揮します。しかし、作動圧力が160~200バールに上昇し、サイクル数が年間30万回を超え、保守スケジュールが遅れる(イーストミッドランズや北西部の多忙な製造施設ではよくあることです)と、リスクプロファイルは急激に変化します。3交代制の操業において、タイロッドの壊滅的な故障が1回発生すると、機械の停止を引き起こし、1回の事故で5,000ポンドから20,000ポンドの生産性損失が発生し、初期購入価格の優位性が完全に失われる可能性があります。
特集:高所作業台向け溶接シリンダーの応用例
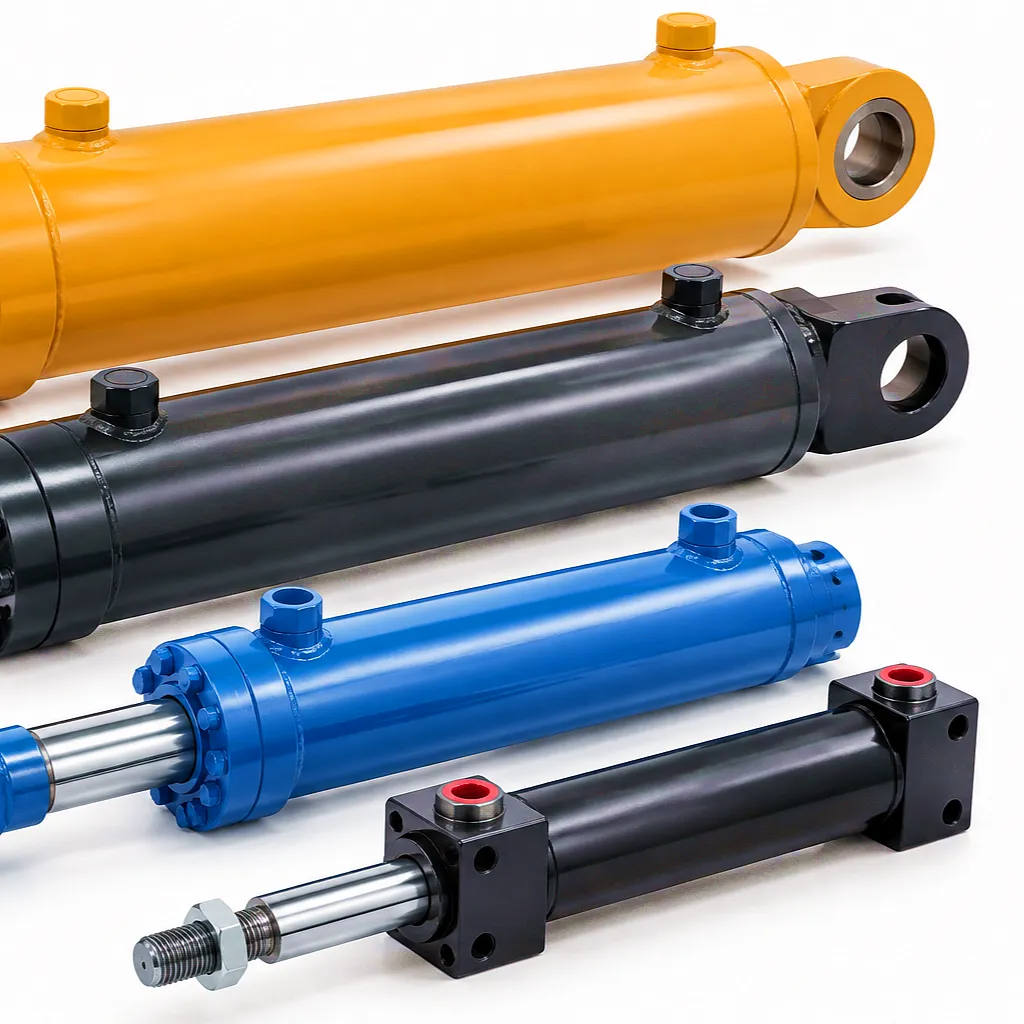
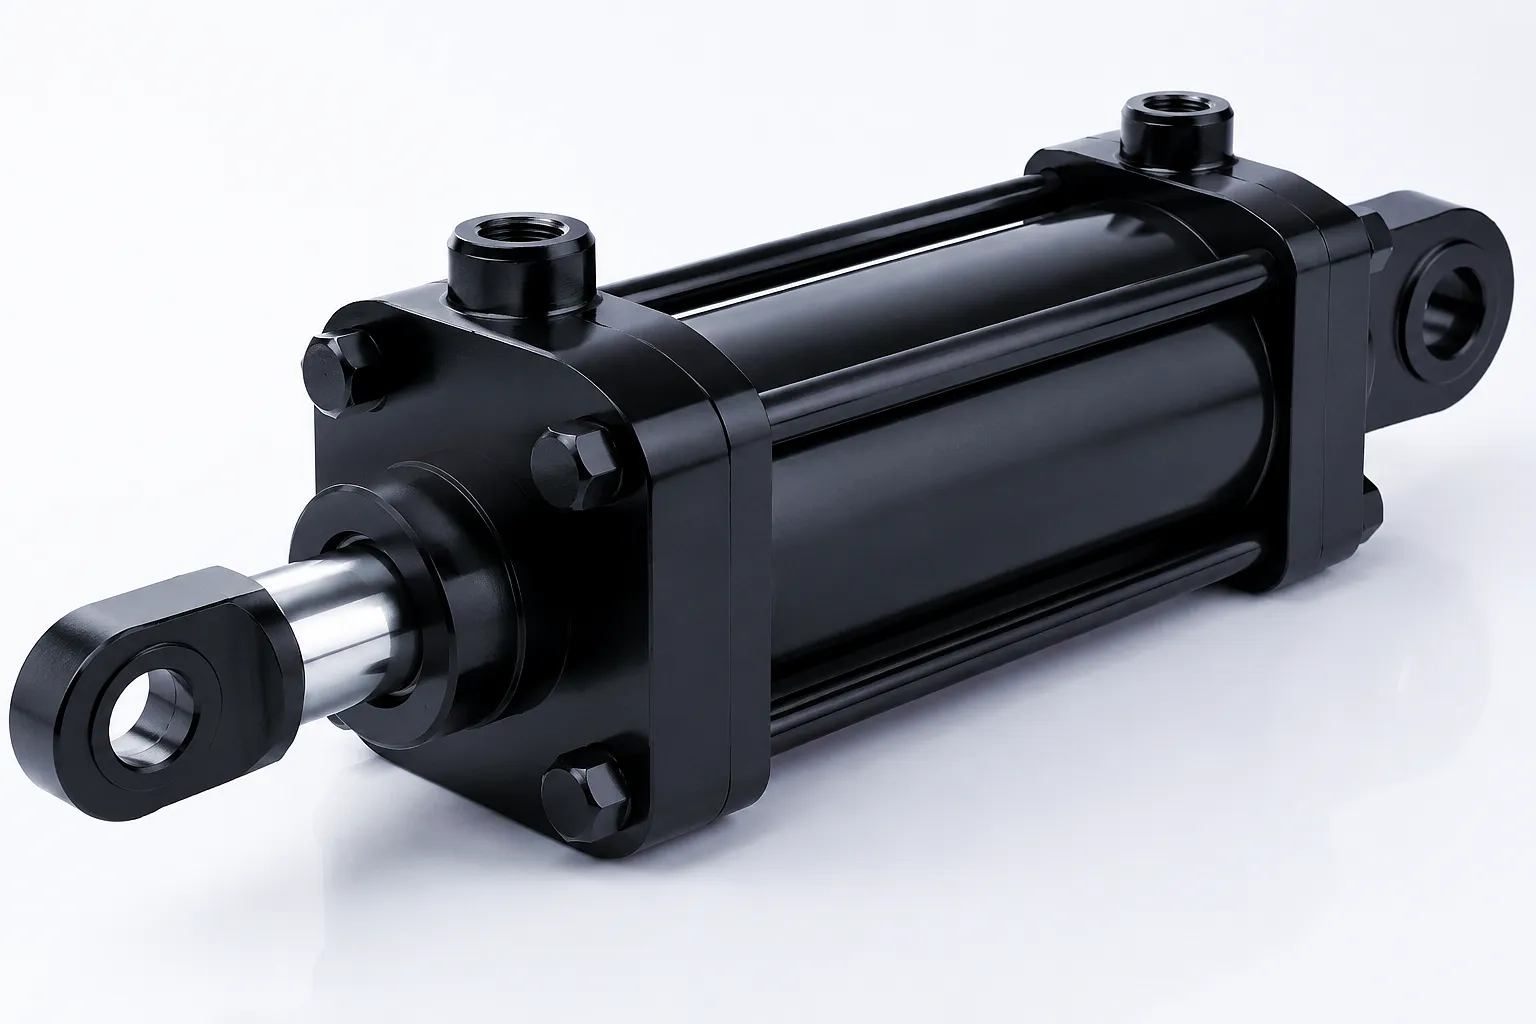
産業用途シナリオ:各シリンダータイプが優れた性能を発揮する場面
高所作業台および移動式高所作業装置(MEWP)
溶接式油圧シリンダーは、高所作業車(MEWP)のブーム関節機構において業界標準となっています。これは主に、ブームの伸縮時に発生する横方向の荷重が、280~350バールのシステム圧力で動作する標準的なタイロッド式設計の構造耐力を超えるためです。バーミンガムの建設業界やロンドンのインフラ改修プロジェクトに携わる事業者は、溶接検査証明書と材料ロット番号のトレーサビリティを備えたシリンダーを求めています。また、溶接式設計は、シリンダー周辺のスペースが極めて限られている現代の狭通路型および屋内型プラットフォームのコンパクトな設置要件にも適合します。
油圧プレスおよびスタンピング作業 ― バーミンガムおよびウェストミッドランズ
タイロッドシリンダーは、100~160バールで稼働する射出成形機やプレス機の水平クランプ回路およびエジェクタ回路で主流となっており、現場でのメンテナンスが可能であるため、計画的なメンテナンス期間を数日から数時間に短縮できます。ウェストミッドランズ地方の多くのプレス工場では、3交代制の連続運転を行っており、シールキットとトルクレンチのみを使用してシリンダーをプレス金型から取り外すことなくシールを交換できることは、溶接シリンダーの構造的な優位性を上回る、真の運用上の利点となります。
船舶甲板機械およびオフショア機器 ― スコティッシュ・ヤード
スコットランドの造船所や北海の補給基地から運航する船舶のハッチカバー、アンカーウインチのテンショナー、クレーンの起伏システムには、HVOFコーティングされたロッドと塩水噴霧試験済みの溶接部を備えた溶接シリンダーが指定されています。この密閉構造は、タイロッド設計よりもはるかに効果的に海水の浸入を防ぎます。タイロッド設計では、ロッドとエンドキャップナット間のねじ山接合部が毛細管腐食経路となり、入念な保護を行わないと2~3シーズン以内に締結部品の完全性が損なわれてしまいます。
農業機械 ― ヨークシャーおよびイースト・アングリアの農場
コンバインハーベスターのヘッダーリフト、ベーラーの結束機構シリンダー、スプレーヤーのブーム折りたたみ回路には、ヘッダーが不整地に衝突した際に発生する衝撃荷重に耐えられるよう、定格圧力210バールの溶接シリンダーが使用されています。ヨークシャーの穀倉地帯特有の比較的短い収穫期間に起因する英国農業部門の季節的なメンテナンスパターンでは、シリンダーはメンテナンスの機会がないまま長期間にわたって確実に動作する必要があります。溶接設計の平均故障間隔が長いため、収穫期のダウンタイムによる損失が1日あたり500~2,000ポンドにもなることを考えると、高い単価は溶接設計のメリットによって正当化されます。
溶接シリンダーがタイロッド式シリンダーに比べて持つ主な利点
より高い圧力への対応能力
定格作動圧力は250~400バールで、ほとんどの標準的なタイロッド構成の上限圧力である100~210バールを大きく上回るため、ボアサイズを最小限に抑える必要があるコンパクトな高負荷システムでの使用が可能です。これは、同等の力出力を実現するシリンダーの筐体サイズを小型化できることを意味し、航空宇宙用地上支援機器、地下鉱山機械、車両搭載油圧機器など、設置スペースが限られている用途において重要な利点となります。
偏心荷重および横荷重に対する耐性
一体型エンドキャップ構造により、シリンダーに軸外力が加わった際に発生するタイロッド穴での曲げモーメント集中が解消されます。この構造上の利点は測定可能です。同等のボア径のシリンダーの有限要素解析によると、タイロッド設計におけるエンドキャップロッド通路のピーク応力は、同一の横荷重条件下における溶接設計の同等の応力点よりも35~60%高いことが示されています。ブーム関節用途では、これはシール寿命の延長とロッドの摩耗低減に直接つながります。
コンパクトな形状
外部タイロッド金具を取り外すことで、同等のボアサイズの場合、シリンダーの外径は15~25%減少します。この減少は、シリンダーが狭いシャーシ空間を通ったり、限られた空間内で関節運動したりする必要がある移動式油圧システムにおいて特に重要です。Ever Power社の溶接シリンダーシリーズは、中ボアモデルで外径対ボア比が1.3:1と低く、外部ロッド金具を備えた同等のタイロッドユニットの1.8:1以上と比較して大幅に低くなっています。
よりクリーンな操業環境
外部にロッドのねじ山がないということは、汚染物質が溜まる場所が少なくなることを意味します。英国の農業現場など、微細なシリカ粉塵、藁繊維、肥料粒子が存在する屋外移動機器(例えばテレハンドラーなど)では、タイロッドのねじ山にゴミが蓄積し、ナットを締め付ける際に研磨ペーストのように作用します。溶接されたシリンダーバレル、特に外部が研磨仕上げされている場合は、汚染物質が付着してロッドシールに向かって移動する可能性のある表面がはるかに少なくなります。
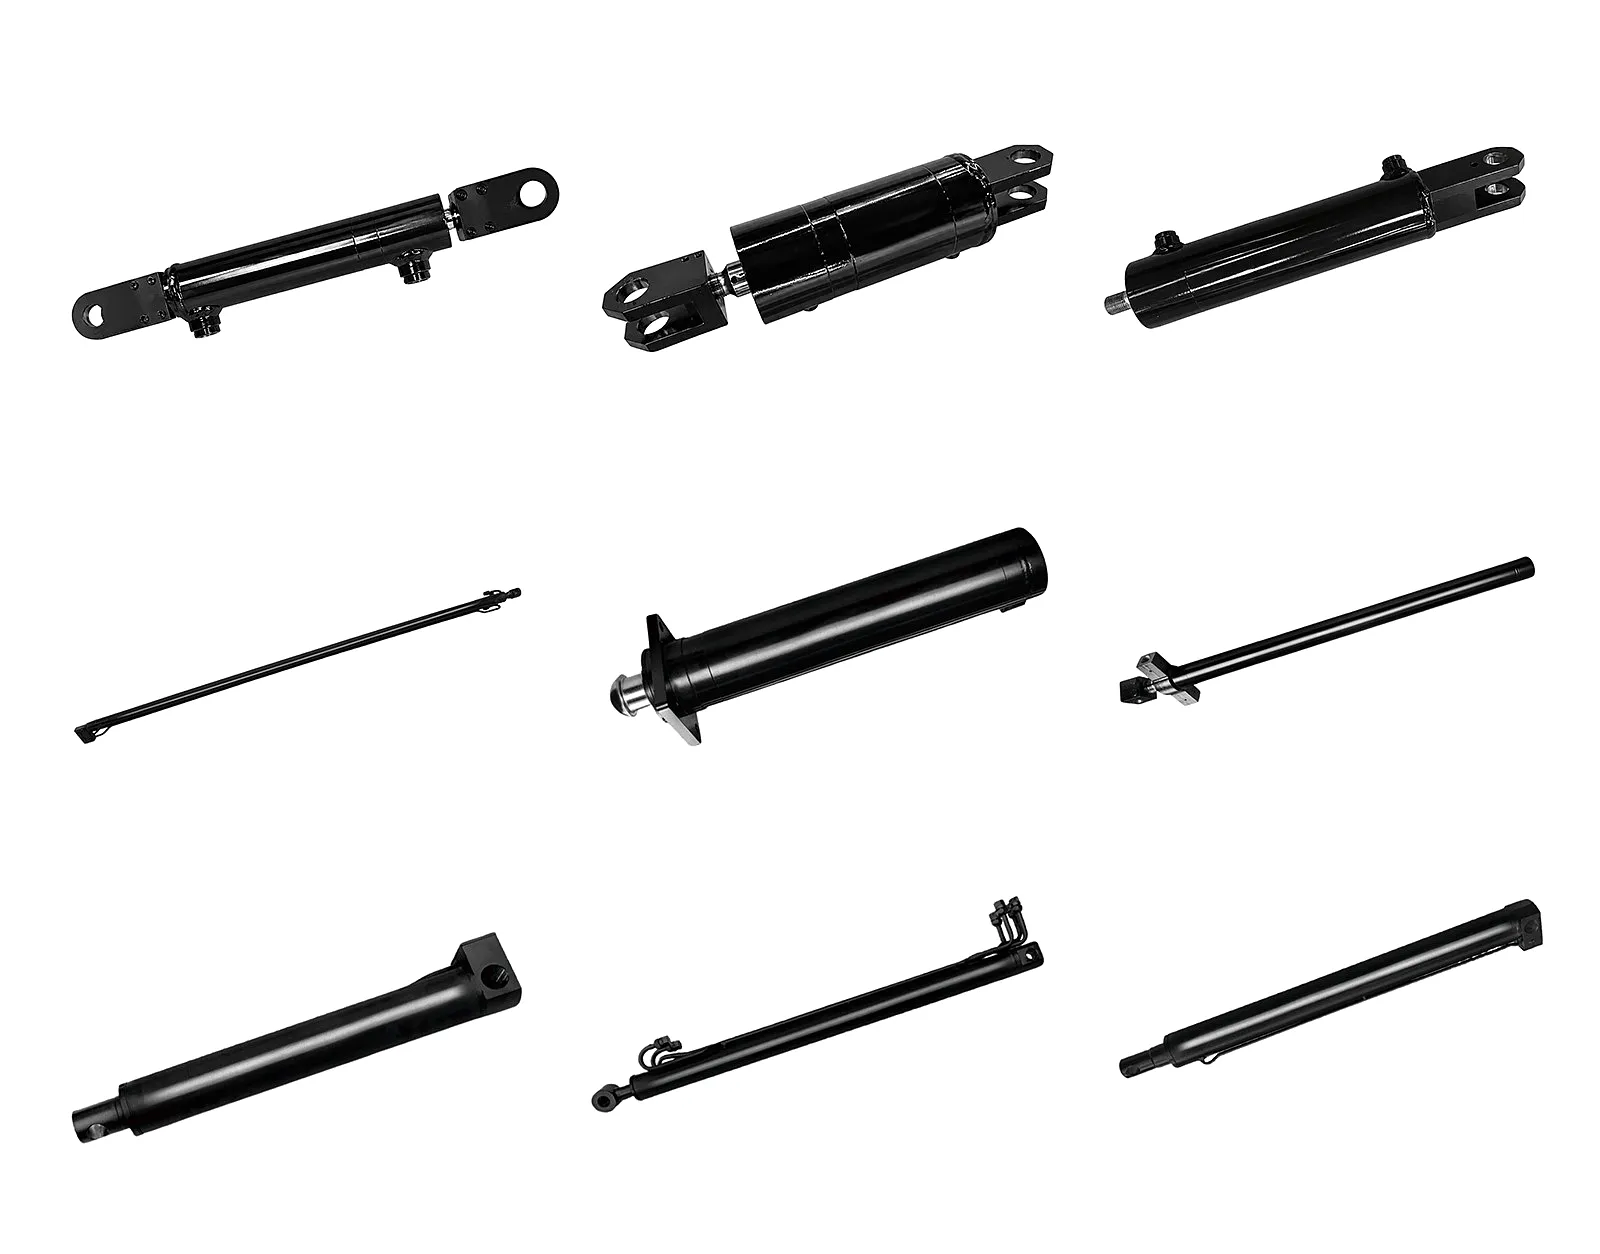
Ever Power油圧シリンダー製品群 ― グローバルB2B市場向けカスタム溶接およびタイロッドソリューション
顧客成功事例:シェフィールド・ストラクチュラル・ファブリケーション社 ― 高所作業車(MEWP)車両のオーバーホール
事例研究
メリディアン・スチール・ストラクチャーズ社
シェフィールド、サウスヨークシャー · 構造用鋼材加工 · 設立1987年
14ユニット
シリンダー供給
£24,000
推定ダウンタイム削減額(1年目)
18ヶ月
運用中、故障ゼロ
メリディアン・スチール・ストラクチャーズ社は、シェフィールドのロウアー・ドン・バレーにある3.4ヘクタールの製造敷地内で、7台の関節式ブーム型高所作業車と4台の直立マスト型プラットフォームを運用している。2024年、同社の工場長であるデイビッド・ハーグリーブス氏は、既存のタイロッドブーム角度シリンダーのシールが繰り返し故障する問題に対処していた。これは、全車両で年間平均3件の故障が発生し、それぞれ3,800ポンドから6,200ポンドの直接修理費用がかかるだけでなく、影響を受けたプラットフォームとアクセス経路を共有するベイ内の2台の40トン天井クレーンの生産損失も発生していた。
メンテナンスデータを精査した結果、チームは、シェフィールドの作業場環境における温度変化によってタイロッドナットが緩んだことが根本原因であると結論付けました。作業場では、冬の朝は気温がほぼ0度から溶接ベイ付近では45℃以上にまで変化するという過酷な環境でした。Ever Power社は、OEM仕様に合わせてボア、ストローク、取り付け寸法を合わせた特注の溶接油圧シリンダー14個を供給しました。これらのシリンダーには、120℃までの耐熱性を持つバイトン製シールと、フラックス入りワイヤ溶接作業付近の腐食性雰囲気に適したステンレス製のブリードスクリューが採用されています。
18か月が経過しましたが、シリンダーの故障は一切記録されていません。保守チームは、以前は緊急シリンダー交換に費やされていた計画的な保守期間4回分に相当する時間を回復し、プラントエンジニアリングログには、改修完了以降、油圧シリンダーの問題に起因する計画外のMEWP(高所作業車)の停止時間はゼロと記録されています。
お客様の声
「これらのシリンダーは、同じ期間に純正タイロッドユニットを3セットも破損させたような過酷な条件下で、18ヶ月間も酷使されてきました。溶接の品質は、以前のサプライヤーから受け取ったものとは明らかに異なり、その丁寧な作業ぶりは一目瞭然です。最初のシーズンで故障ゼロを達成したことを受け、エバーパワー社とシェフィールドの他の2つの拠点でも標準化を進めるべく協議を進めています。」
デビッド・ハーグリーブス
工場長 · メリディアン・スチール・ストラクチャーズ社(シェフィールド)
「Ever Power社が当社の屈折式プラットフォーム用に製造した特注ブーム角度シリンダーは、OEMの寸法と完全に一致しており、アダプターブラケットもホースの配管変更も不要でした。重要なのはバイトンシール仕様の採用でした。以前のサプライヤーは標準でNBRシールを使用していましたが、当社の熱サイクル環境では6ヶ月以内に破損してしまいました。Ever Power社の技術チームはその点をすぐに理解し、適切な仕様を提案し、約束した納期通りに納品してくれました。」
カレン・ホワイトフィールド
保守契約マネージャー · Northern Access Solutions Ltd、リーズ
「エバーパワー社の溶接シリンダーを採用する前に、自社で総コスト分析を実施しました。単価は高かったものの、メンテナンス頻度を控えめに見積もっても、5年間のコストはタイロッド式シリンダーを使い続ける場合と比べて22%も低く抑えられました。しかし、想定していなかったのは、管理業務の負担軽減でした。緊急調達の回数が減り、技術者への連絡も少なくなるのです。この質的なメリットだけでも、切り替える価値は十分ありました。」
ジェームズ・コールドウェル
調達担当ディレクター · カレドニアン・クレーン&アクセス社(グラスゴー)
よくある質問
用途に最適なシリンダーを指定する準備はできましたか?
高所作業車(MEWP)の既存シリンダーの交換、OEM向け新規ユニットの仕様策定、長期的な調達戦略の評価など、どのような場合でも、Ever Powerのエンジニアリングチームがデータに基づいた意思決定をお手伝いいたします。ボア径、ストローク、圧力、取り付け要件をお知らせください。
gzlによる編集
 Japanese
 English
 Italian
 Portuguese
 Dutch
 Swedish
 Danish
 Finnish
 Polish
 Hindi
 Kazakh
 Turkish
 Ukrainian
 Romanian
 Spanish
 German
 Russian
 Korean
 Vietnamese
 Thai
 Indonesian
 Malay
 French
 Greek