
Vilket tryckklassificering behöver grävmaskinens bomcylindrar? Förstå system på 250–350 bar
En teknisk djupdykning i driftstryck, materialvetenskap och prestandateknik för hydraulcylindrar för tunga grävmaskiner – byggda för brittiska och globala OEM-upphandlingsteam.
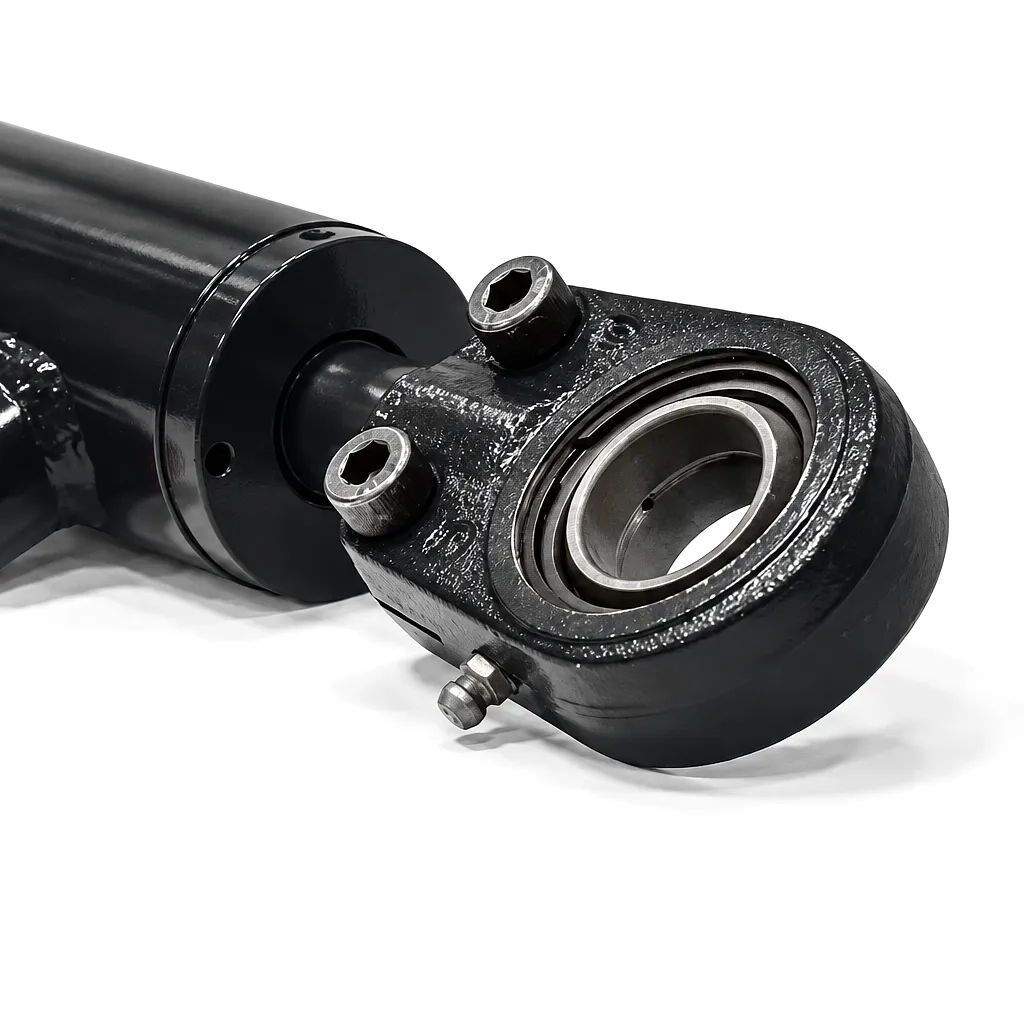 På byggarbetsplatser från Midlands till Nordsjön arbetar grävmaskinens bomcylindrar under förhållanden som skulle förstöra en mindre konstruerad komponent inom några dagar. Tryckklassningen för en bomcylinder är inte bara en specifikation på ett datablad – det är det centrala tekniska beslutet som avgör cykelns livslängd, tätningsintegritet, rörväggtjocklek, stångdiameter och i slutändan säkerheten för varje operatör som styr maskinen. När inköpsingenjörer i Sheffield eller Birmingham specificerar hydraulcylindrar för grävmaskiner på 20 till 80 ton, är frågan de måste besvara före någon annan: vilket maximalt driftstryck kommer denna cylinder faktiskt att möta under hela sin arbetscykel?
Hur grävmaskinens bomcylindrar genererar och hanterar tryck
Pascals lag i praktiken
En bomcylinder omvandlar hydraultryck till linjär kraft med hjälp av Pascals princip: Kraft = Tryck × Effektiv area. Vid 300 bar som verkar på en kolv med 100 mm diameter närmar sig den resulterande tryckkraften 235 kN. Detta förhållande innebär att varje bar driftstryck direkt multiplicerar den strukturella belastningen på cylinderröret, svetsar, ändkåpor och portkopplingar – vilket är anledningen till att skillnaden mellan 280 bar och 350 bar inte är kosmetisk. Det kräver en fullständig omkonstruering av väggtjocklek, tätningsstapelgeometri och ythårdhet över varje våt komponent.
Trycktoppar och dynamisk belastning
Kontinuerligt nominellt tryck är bara en del av historien. Vid plötsliga lastvändningar – när en bomarm fångar en nedsänkt stenblock på ett dräneringsprojekt utanför Leeds, eller när en operatör utlöser snabb cylinderindragning på en rivningsplats i Manchester – kan momentana trycktoppar nå 1,3× till 1,5× det nominella arbetstrycket under varaktigheter mätta i millisekunder. En cylinder klassad för 300 bar kontinuerligt måste motstå dessa toppar utan internt läckage, tätningsutdrypning eller utmattningssprickbildning vid spänningskoncentrationspunkter. Det är därför välrenommerade tillverkare konstruerar för ett sprängtryck på minst 4× det nominella arbetstrycket.
Termiska effekter på nominellt tryck
Hydrauloljans viskositet sjunker avsevärt när temperaturen stiger. I en vintermiljö i Storbritannien – där en grävmaskin som arbetar vid Humberflodens mynning kan starta ett skift vid 2 °C – kan kall olja tillfälligt höja kretstrycket utöver normala säkerhetsventilinställningar tills systemet värms upp. Omvänt höjer långvarig högintensiv grävning på sommaren oljetemperaturen över 80 °C, vilket minskar oljefilmens tjocklek över lagerytorna och accelererar tätningsslitage. Korrekt klassade bomcylindrar tar hänsyn till detta termiska hölje genom att specificera tätningsblandningar och stångytans hårdhet som förblir effektiva över ett arbetstemperaturområde på -20 °C till +100 °C.
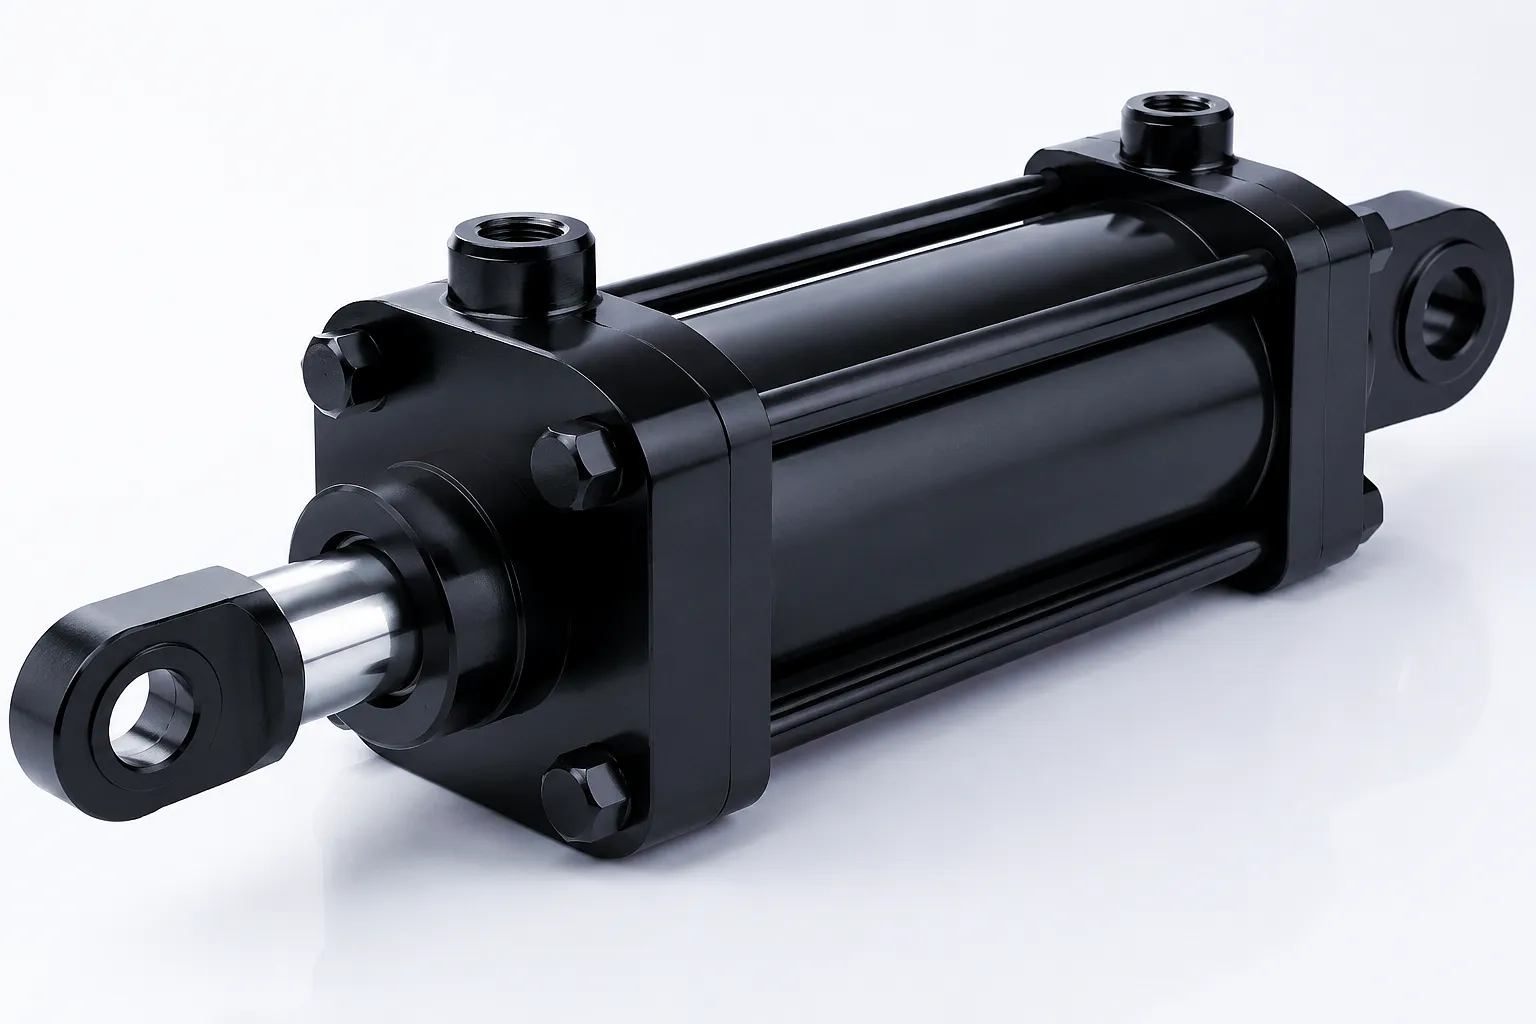
Precisionsslipade cylinderstänger redo för 300-bars systemintegration — Ever Powers tillverkningsanläggning
Kärnmaterial: Vad som gör en 350-bars cylinder annorlunda
Materialvalet för en bomcylinder för högtrycksgrävmaskiner handlar inte om att välja det dyraste stålet – det handlar om att matcha varje komponents metallurgiska egenskaper med de specifika påfrestningar den kommer att utsättas för under en livslängd som kan överstiga 15 000 driftstimmar. Denna disciplin skiljer en cylinder konstruerad för kontinuerlig drift på 350 bar från en som monterats till en lägre kostnad och senare används utanför dess konstruktionsgräns.
Cylinderrör
Kalldraget sömlöst stålrör, vanligtvis ST52/E355-kvalitet eller motsvarande EN 10305-1-specifikation. För 350-bars applikationer ökas väggtjockleken för att bibehålla en säkerhetsfaktor på ≥4:1 mot bristning. Invändig honing uppnår en Ra 0,4–0,6 µm ytjämnhet för att optimera tätningskontakten och minimera inre läckage förbi kolven.
Kolvstång
Höghållfast legerat stål (vanligtvis 42CrMo4 eller 45# stål) induktionshärdat till 55–62 HRC ythårdhet. En krompläteringstjocklek på 20–30 µm ger korrosionsbeständighet som uppfyller ISO 4520 och ger den slitstarka yta som avstrykar- och kolvstångstätningar är beroende av. För offshore- eller kusttillämpningar i Storbritannien – till exempel stenbrott nära Aberdeen – förlänger ytterligare zink-nickel- eller keramiska beläggningar serviceintervallen avsevärt.
Tätningspaket
För drift vid 300–350 bar kombinerar tätningssatser vanligtvis polyuretanstångstätningar, PTFE-bakade bronsfyllda avstrykarringar och NBR- eller FKM-O-ringstätningar. Tätningsspårets geometri är bearbetad till toleranser på ±0,02 mm för att förhindra extrudering under topptryckpulser. Korrekt sekvensering av tätningsstaplarna – stångstätning, bufferttätning, styrring, avstrykare – är lika viktigt som val av tätningsmaterial för att uppnå den nominella livslängden.
Ändkapslar och portar
Smidda eller precisionsgjutna av segjärn (GJS-600) eller kolstål, ändkåporna är helt maskinbearbetade efter värmebehandling. Portgängor – BSPP eller SAE O-ringstätning – specificeras enligt DIN 3852- eller ISO 11926-standarderna. Vid 350 bar förlitar sig skarven mellan ändkåpa och pipa på fullpenetrerande omkretssvetsar verifierade genom ultraljudsprovning enligt AWS D1.1- eller EN ISO 5817 nivå B-kriterier.
Utvald produkt
Ramstödcylinder
Ever Power Frame Support Cylinder är konstruerad för högcykliga strukturstödapplikationer och levererar konsekvent prestanda under kontinuerliga bomkretstryck upp till 320 bar, med en beprövad meritlista i brittiska anläggningsprojekt som kräver strukturell precision.
Produktens tekniska och prestandaparametrar
Standardsortiment för hydraulcylindrar för grävmaskinsbom — 250 till 350 bar klass
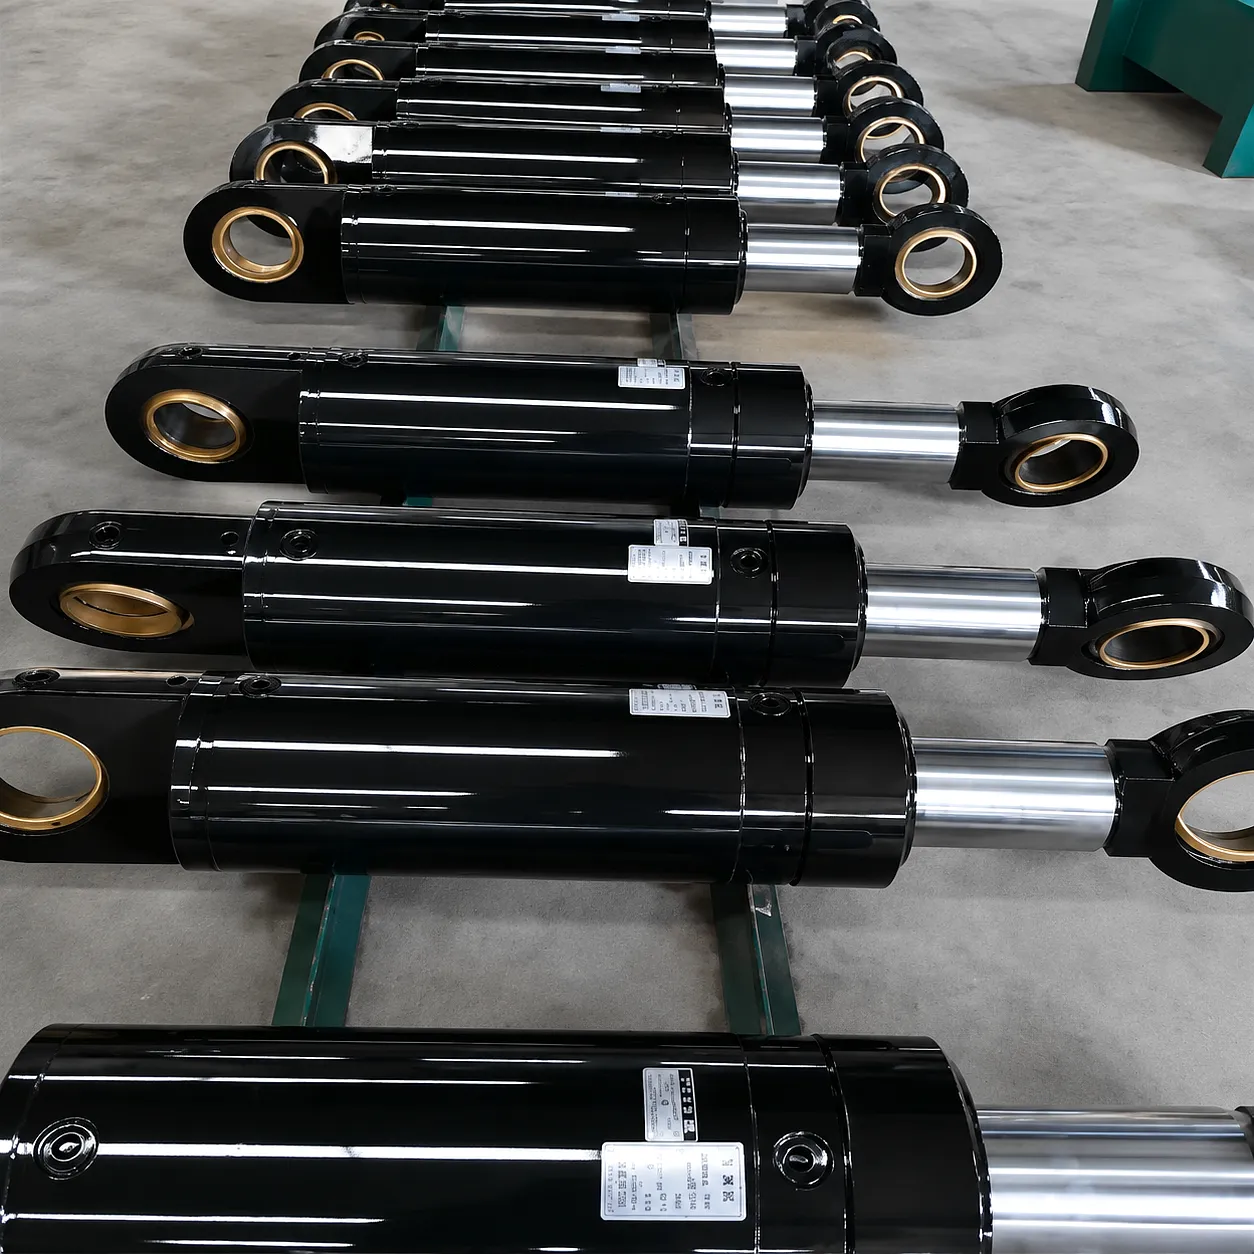
Viktiga tekniska fördelar med högtrycksbomcylinderdesign
Kompakt kraftdensitet
Genom att arbeta vid 320–350 bar kan ingenjörer uppnå samma utgående kraft från en mindre borrdiameter, vilket minskar cylindervikten och mantelstorleken. På en 50-tons maskin innebär detta direkt minskad bomarmsmassa – vilket förbättrar grävgeometrin och bränsleeffektiviteten. Mindre borrning innebär också mindre hydrauloljeförskjutning per slag, vilket förbättrar responshastigheten.
Förlängd tätningslivslängd genom geometri
Precisionsbearbetade tätningsspår med toleranser snävare än ±0,02 mm förhindrar att tätningsmaterialet pressas ut under tryckpulser. I kombination med dubbla avstrykarstångstätningar som hindrar förorenad returolja från att komma in i cylindern igen, når tätningens livslängd på en korrekt specificerad 350-bars enhet rutinmässigt 6 000–8 000 driftstimmar vid rivnings- och anläggningsarbeten i Storbritannien – vilket avsevärt minskar underhållskostnaderna på fältet.
Hög cykeltrötthetsmotståndskraft
Bomcylindrar utsätts för tryckomkastningar vid full slaglängd tusentals gånger per arbetsskift. Tjockväggiga sömlösa pipor och kontrollerad radie-filébearbetning vid spänningskoncentrationszoner – babords boss-skärningar, ändkapslingssvetsar, övergångar till stångstyrningshål – valideras genom finita elementanalys för att bekräfta att maximala cykliska spänningar förblir under materialets uthållighetsgräns även vid 350 bar nominell drift.
Korrosionsskydd för brittiska förhållanden
Storbritanniens maritima klimat – salthaltig luft i kustnära Yorkshire, frys- och töcykler i skotska höglandet och ihållande fuktighet i walesiska dalar – kräver externt korrosionsskydd utöver standardmålning. Epoxiprimerade stålkroppar med polyuretantäckfärger, zinkofferbeläggningar på monteringsfästen och luftningsskruvar i rostfritt stål är standardfunktioner på cylindrar avsedda för kontinuerlig fältdrift i Storbritannien under alla fyra årstider.
Industriella tillämpningsscenarier: Var 250–350 bars cylindrar fungerar i Storbritannien
Utvald produkt
Stödcylinder för utriggarställ
Denna cylinder är konstruerad för stödben och utriggare vid kontinuerlig drift på 320 bar och förhindrar vridmomentinducerad tätningsskada vid sidbelastning – vilket gör den till det föredragna valet för uthyrningsflottor i Storbritannien som arbetar på sluttande och ojämna markförhållanden.
Ever Power Manufacturing: Anpassade bomcylindrar byggda efter dina exakta tryckspecifikationer
Precisionstillverkning · Specialanpassad konstruktion · Global leveranskedja
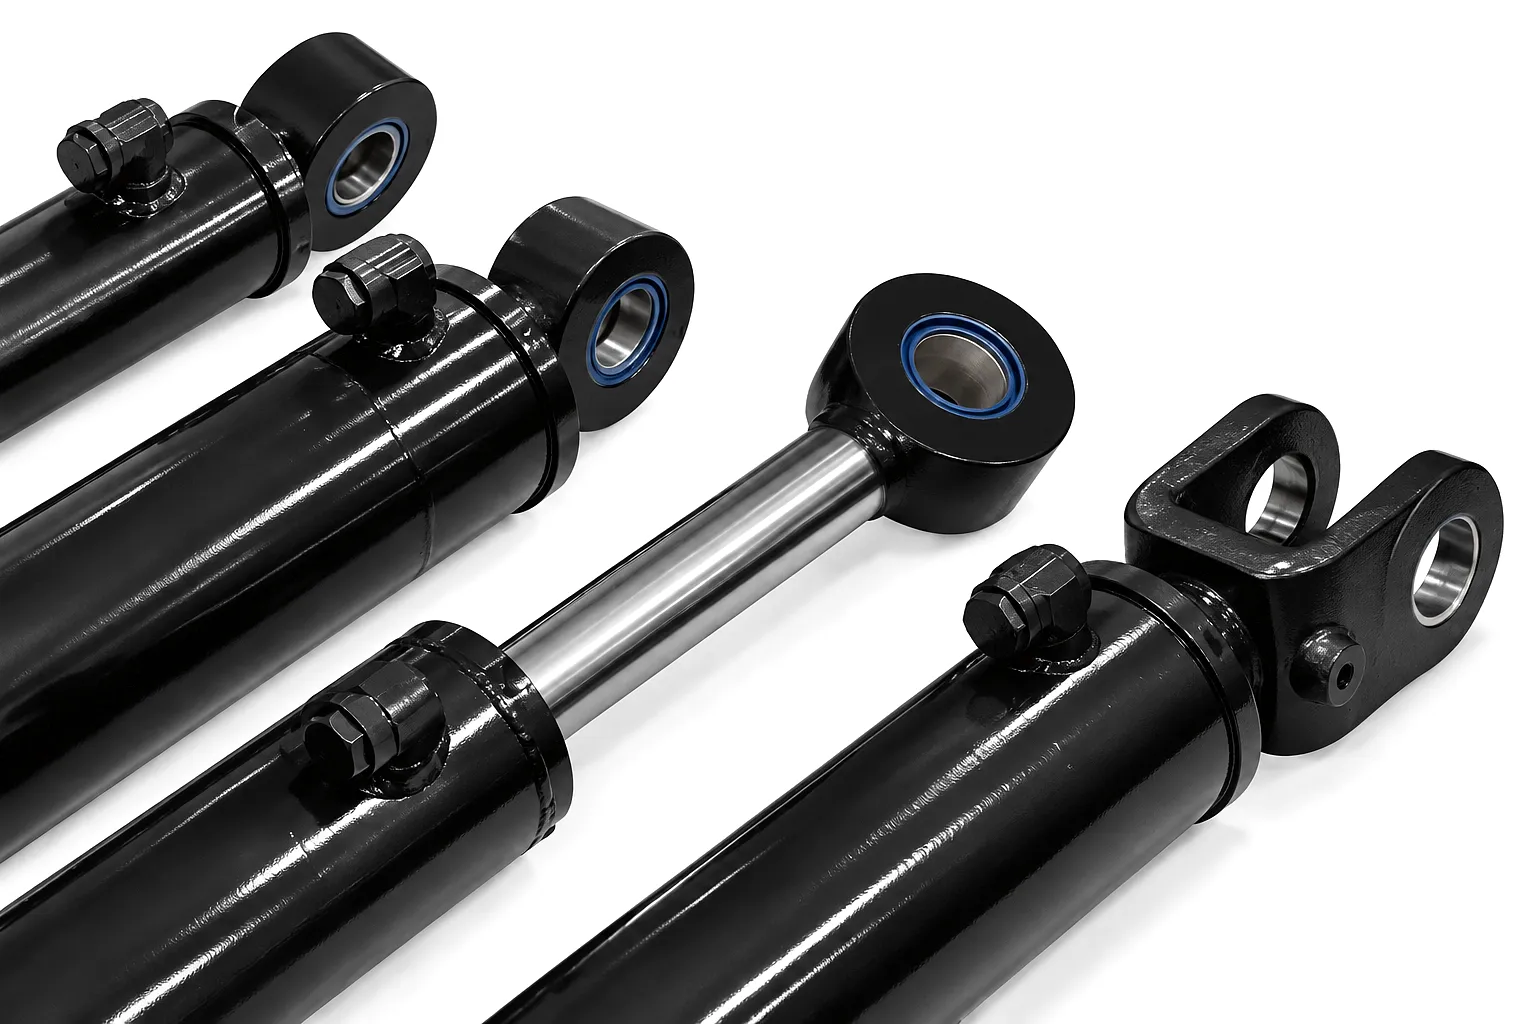
Ever Power driver en dedikerad tillverkningsanläggning för hydraulcylindrar utrustad med CNC-djuphålsborrmaskiner, automatiserade heningscentraler och temperaturkontrollerade krompläteringslinjer – den kompletta vertikala integration som krävs för att leverera bomcylindrar över tryckspektrumet 250 till 350 bar med fullständig materialspårbarhet. Till skillnad från distributörer som ompaketerar standardkomponenter, konstruerar Ever Power varje cylinder från rårörslager och justerar beräkningar av väggtjocklek, tätningsspårsgeometri och förstärkning av portboss för att matcha den specifika tryckklassen och maskintonnaget för din applikation.
500+
Anpassade cylindervarianter konstruerade hittills
350 bar
Maximalt nominellt kontinuerligt arbetstryck
15 dagar
Standardledtid för specialbeställningar (DDP UK)
100%
Trycktestade före leverans — alla cylindrar
Varje Ever Power-bomcylinder avsedd för drift på över 300 bar genomgår ett fullständigt hydrostatiskt trycktest vid 1,5 gånger det nominella arbetstrycket innan leverans. Certifikat från materialfabriken medföljer varje leverans, och svetsinspektionsrapporter finns tillgängliga på begäran. För kunder i Storbritannien som behöver CE-märkta cylinderaggregat eller uppfyller UKCA:s märkningsramverk kan Ever Powers ingenjörsteam tillhandahålla kompletterande dokumentation. Frakt från Ever Powers anläggning till brittiska distributionspunkter i Coventry, Glasgow och Bristol tar vanligtvis 12–18 dagar med flygfrakt, med containertransporter som slutförs på 28–35 dagar via Felixstowe hamn – en rutt som vårt logistikteam har optimerat under flera år av leveranser till brittiska partners.
📧 Begär offert på anpassad cylinder
[email protected] · Svar inom 4 arbetstimmar
Kundframgång: Sheffield Heavy Demolition, South Yorkshire
Industri
Stadsrivning och tomtröjning
Plats
Sheffield, South Yorkshire, Storbritannien
Maskinklass
45-tonne excavator fleet (×4 machines)
Cylinder Rating
320-bar continuous / 400-bar spike tolerance
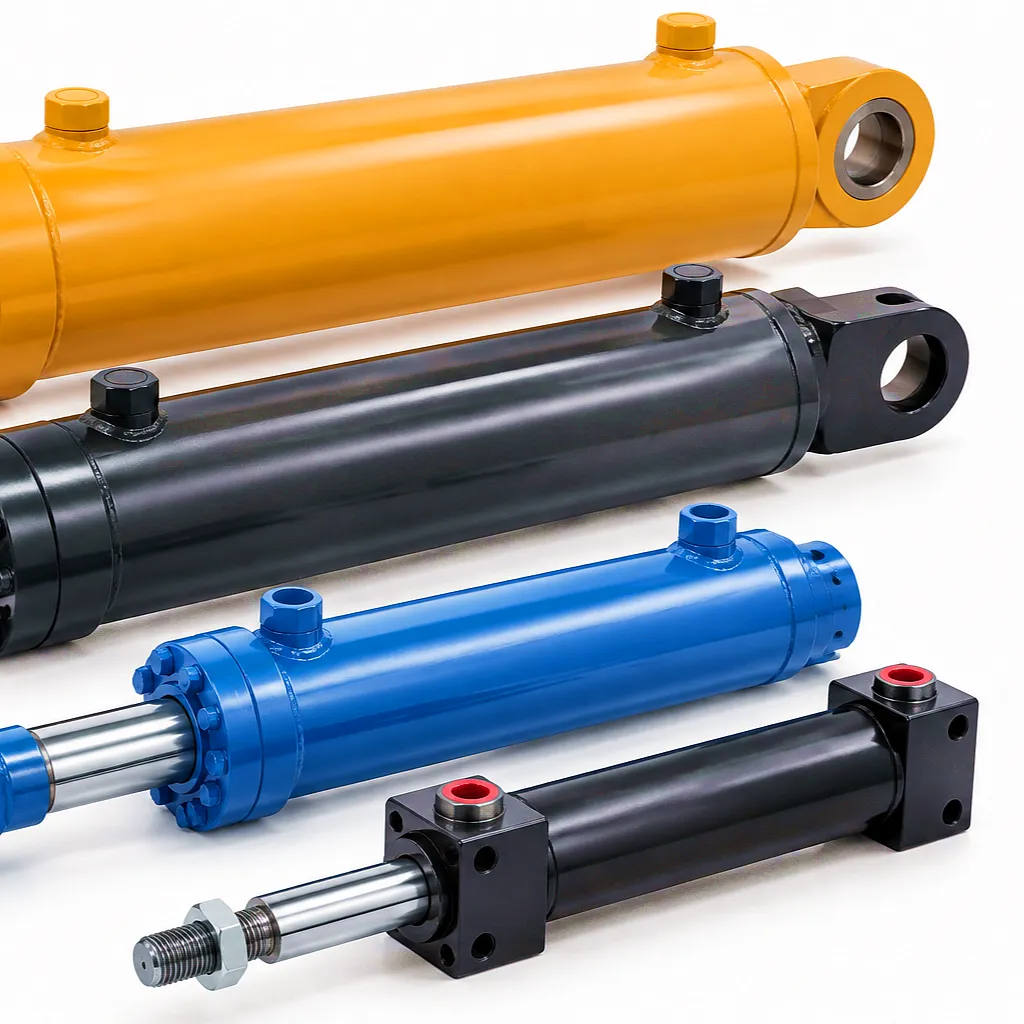 Thornfield Plant Services Ltd, based in Sheffield’s Lower Don Valley, operates a fleet of four 45-tonne excavators engaged in the demolition of former industrial buildings across South Yorkshire’s post-steel regeneration corridor. Their machines run hydraulic breakers, pulverising attachments, and sorting grapples — attachments that drive pressure spikes to over 380 bar on every working stroke of the attachment circuit, with the boom circuit absorbing the dynamic back-pressure from each impact event.
Thornfield’s maintenance supervisor identified that their previous OEM-sourced boom cylinder replacements were failing at the rod seal location within 1,100 to 1,400 operating hours — a figure far below the 4,000-hour interval promised by the original equipment warranty documentation. After conducting a detailed pressure logging exercise across two machines, the team confirmed that real-world peak pressures regularly exceeded 360 bar, well beyond the 300-bar rating of the cylinders originally fitted.
Working with the Ever Power technical team, Thornfield specified a replacement boom cylinder with a 320-bar continuous rating and a documented spike tolerance of 420 bar. The Ever Power engineering team redesigned the seal groove geometry for FKM wiper and buffer seal compatibility, increased rod diameter from 100 mm to 110 mm to reduce column load stresses, and added a dual rod-wiper arrangement to prevent demolition dust contamination from entering the seal stack. The first four units were delivered DDP Sheffield within 18 days of order placement. Across the subsequent 3,200 operating hours spread over 14 months, none of the four cylinders required unscheduled seal replacement — representing a maintenance cost saving of over £22,000 across the fleet compared with the previous 12-month period.
What Our UK Customers Say
★★★★★
“We’d been changing boom cylinder seals every 1,200 hours on our demolition machines and just accepted it as normal wear. Ever Power redesigned the seal stack for our actual operating pressure — 18 months later, the same cylinders are still performing without a single unscheduled strip-down. The payback on the price difference was less than four months.”
— Plant Maintenance Manager, Sheffield
Urban demolition contractor, South Yorkshire
★★★★★
“Our quarry runs 24/7 across a hard dolerite face — the pressure spikes through our boom circuits are brutal. Ever Power provided full material certificates, UT weld reports, and a pressure test record for each cylinder. Twelve months in, we have zero hydraulic cylinder failures across five machines. That level of documentation is what we need for our ISO 45001 compliance audits.”
— Equipment Director, Peak District Quarrying Co.
Hard rock quarry, Derbyshire
★★★★★
“We specified custom-length boom cylinders with non-standard port positions for a marine dredging attachment — something most suppliers told us would require a 12-week pattern lead time. Ever Power’s engineering team turned around a detailed drawing for approval within 48 hours and delivered the production units in 16 days to our yard at Southampton docks. The FKM seal spec they recommended has held up perfectly against the salt-water spray environment.”
— Technical Procurement Manager, Marine Plant Services
Marine excavation contractor, Southampton
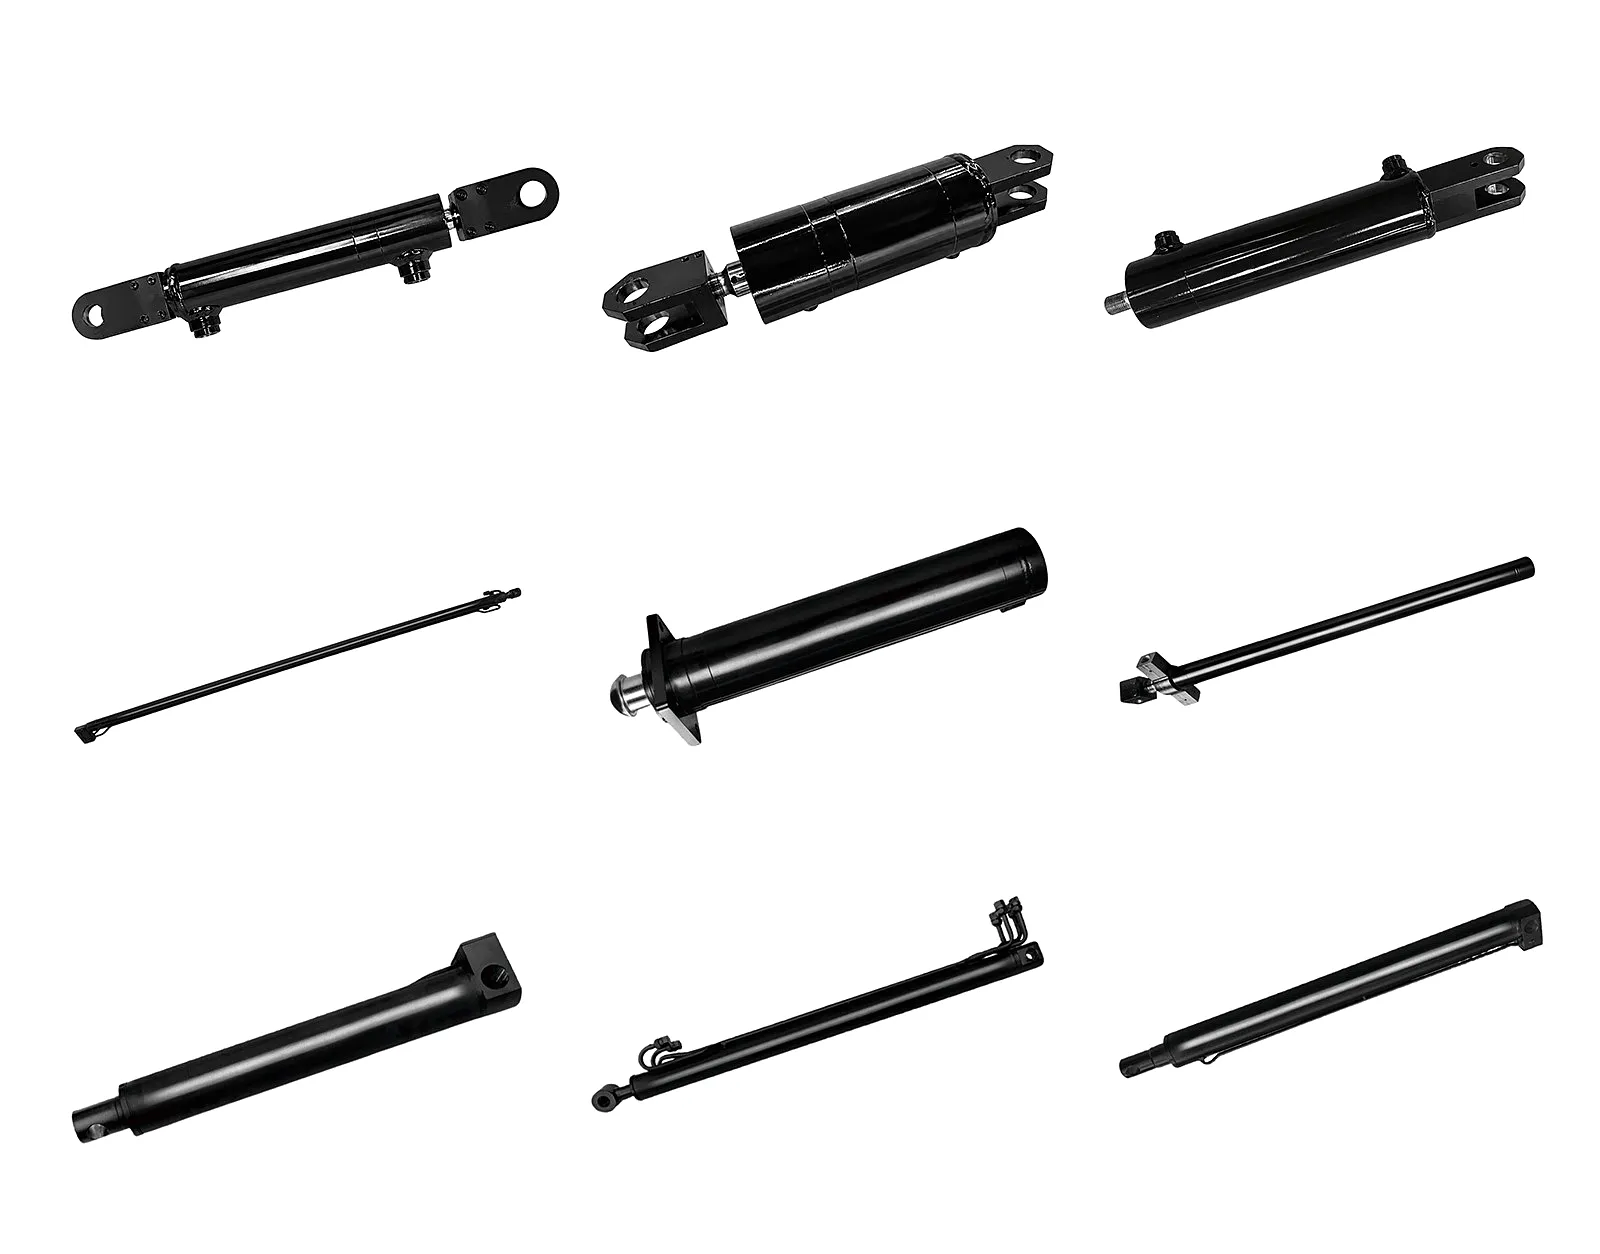
Vanliga frågor
Common questions from UK plant engineers and procurement teams about excavator boom cylinder pressure ratings
Ever Power · Hydraulic Cylinder Manufacturing
Ready to Specify Your 250–350 Bar Boom Cylinder?
Talk to Ever Power’s engineering team. Custom bore, stroke, seal, and pressure specifications — with full material traceability and DDP UK delivery.
redigerad av gzl
 Swedish
 English
 Italian
 Portuguese
 Dutch
 Danish
 Finnish
 Polish
 Hindi
 Kazakh
 Turkish
 Ukrainian
 Romanian
 Spanish
 German
 Russian
 Korean
 Japanese
 Vietnamese
 Thai
 Indonesian
 Malay
 French
 Greek